
材料与工艺
什么是 DOM 冷拔管?
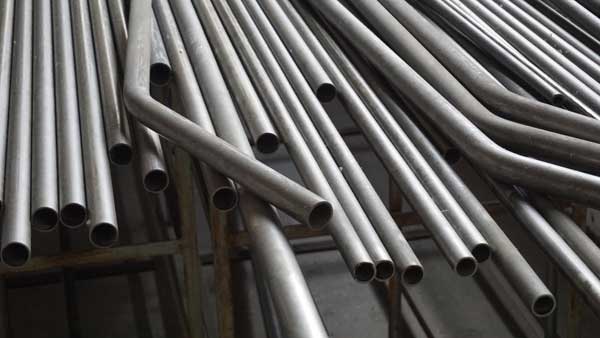
DOM(Drawn Over Mandrel,芯轴冷拔)管材是通过精密冷拔工艺、在芯轴上拉拔成型的钢管。冷拔过程会去除焊道飞边,同时对内外表面进行加工,最终获得光滑表面、均匀壁厚以及出色的尺寸精度——这正是管材需要套入台阶式接头并实现同心焊接时所需要的特性。
标准 DOM 管材可使用 1020 或 1026 等普通碳钢制造。我们的生产则专注于4130 铬钼钢 DOM 冷拔管——在同等强度下更轻、抗拉能力更高,抗疲劳性能也远胜碳钢。这正是它成为赛车底盘、越野防滚架及其他性能关键结构默认选材(而非用于一般机械用途)的原因。
买家常用两种名称来搜索这种材料:”chromoly tubing”(铬钼钢管)描述的是合金成分,”DOM tubing”(DOM 冷拔管)描述的是加工方式。两者并非互相替代的说法——SYZ 的管材两者兼具。
DOM 是一种加工工艺,而不是一种材料。这一点常常让报价出现误会。”DOM”只说明该管材经过芯轴冷拔加工,并不能说明合金成分。请向任何供应商询问其 DOM 管材的具体牌号——我们的产品明确为 4130 铬钼合金钢,这正是下方规格表所描述的焊接性、韧性与公差组合的来源。
DOM 同样不等于无缝管。DOM 管材最初以电阻焊(ERW)管的形式成型,随后经过冷拔加工,使焊缝几乎变得不可见,并使焊接区域恢复到与管体相当的强度。业内经常将其误称为”无缝管”——但它并不是无缝管,诚信的供应商会如实说明。对大多数底盘与连杆制造工作而言,这一区别并不构成实质影响;但如果所在赛事的规则手册对管材类型有明确规定,请在下单前先核实措辞。
ERW、DOM 与无缝管对比 这三种管材的真正区别
| 管材类型 | 成型方式 | 焊缝 | 尺寸精度 | 典型用途 |
|---|---|---|---|---|
| ERW(电阻焊) | 钢带辊压成型并电阻焊接,无后续冷拔工序 | 可见焊缝,内部可能残留飞边 | 最宽松 | 一般结构及非关键性加工 |
| DOM(芯轴冷拔) | ERW 管经芯轴冷拔——去除飞边,加工壁厚与孔壁 | 焊缝经加工后几乎不可见,强度已恢复 | 三者中最精密,孔壁光滑 | 悬挂连杆、防滚架、气缸、精加工管件 |
| 无缝管 | 由实心坯料穿孔或挤压成型 | 无焊缝 | 精度不一——需进一步冷拔才能达到 DOM 水平 | 承压用途及禁止焊缝的应用场合 |
以上为行业通用定义,供您在同一基准下比较不同报价。SYZ 供应的 DOM 管材为 4130 铬钼钢;其他牌号与工艺可按项目单独提供。
为何选择铬钼钢
为什么选择铬钼钢 DOM 而非碳钢 DOM?
DOM 工艺的精度加上铬钼钢的强重比优势,正是赛车、越野及结构件项目取得成效的关键所在。
-
高抗拉与屈服强度在不加大壁厚的前提下,即可承受苛刻载荷与结构应力。
-
轻量且高强度强重比优于碳钢 DOM 管——这正是其在赛车制造领域占据主导地位的原因。
-
出色的焊接性与延展性适合精密 TIG 焊接、弯曲与成型加工——具体填充材料与工艺说明见下方焊接指南。
-
优异的抗疲劳与抗冲击性能在反复受力与冲击下仍能保持结构完整——这正是导致悬挂连杆失效的真正原因。
| 特性 | 碳钢 DOM | 铬钼钢 DOM |
|---|---|---|
| 强度 | 标准 | 抗拉与屈服强度更高 |
| 重量 | 更重 | 同等或更高强度下更轻 |
| 抗疲劳性能 | 一般 | 优异 |
| 应用场合 | 一般机械用途 | 赛车 / 越野 / 高性能项目 |
如成本比重量更重要,碳钢 DOM(1020 / 1026)依然可按需供应——请告知具体应用场景,我们会推荐合适的牌号并报价。
尺寸与规格
标准产品线与定制能力
有两种购买方式。CMT 标准产品线是现货结构、定长切割,可直接搭配 SYZ 管接头使用——按料号下单即可。除此之外,我们的管材加工与机加工能力还可覆盖更广的外径、壁厚、形状与长度范围,按订单定制生产。
1020 / 1026 碳钢可按需提供
椭圆形 · D 形 · 锥形
CMT 系列 — 全部 23 种标准尺寸 4130 铬钼钢 · 定长切割 · 单位为英寸
| 料号 | 管材外径 × 壁厚 | 内径(计算值) | 长度范围 | 重量范围 |
|---|---|---|---|---|
| CMT-6-058 | 0.375 × 0.058 | 0.259 | 6.0 – 50.0 | 0.116 – 0.928 |
| CMT-8-058 | 0.500 × 0.058 | 0.384 | 6.0 – 50.0 | 0.155 – 1.240 |
| CMT-8-065 | 0.500 × 0.065 | 0.370 | 6.0 – 50.0 | 0.173 – 1.384 |
| CMT-10-058 | 0.625 × 0.058 | 0.509 | 6.0 – 50.0 | 0.193 – 1.634 |
| CMT-10-065 | 0.625 × 0.065 | 0.495 | 6.0 – 50.0 | 0.217 – 1.736 |
| CMT-12-058 | 0.750 × 0.058 | 0.634 | 6.0 – 50.0 | 0.232 – 1.856 |
| CMT-12-065 | 0.750 × 0.065 | 0.620 | 6.0 – 50.0 | 0.260 – 2.080 |
| CMT-12-095 | 0.750 × 0.095 | 0.560 | 6.0 – 50.0 | 0.380 – 3.040 |
| CMT-12-125 | 0.750 × 0.125 | 0.500 | 6.0 – 50.0 | 0.480 – 3.840 |
| CMT-14-058 | 0.875 × 0.058 | 0.759 | 6.0 – 50.0 | 0.271 – 2.168 |
| CMT-14-065 | 0.875 × 0.065 | 0.745 | 6.0 – 50.0 | 0.304 – 2.432 |
| CMT-14-083 | 0.875 × 0.083 | 0.709 | 6.0 – 50.0 | 0.388 – 3.104 |
| CMT-16-058 | 1.000 × 0.058 | 0.884 | 6.0 – 50.0 | 0.310 – 2.480 |
| CMT-16-065 | 1.000 × 0.065 | 0.870 | 6.0 – 50.0 | 0.347 – 3.123 |
| CMT-16-083 | 1.000 × 0.083 | 0.834 | 6.0 – 50.0 | 0.443 – 3.544 |
| CMT-16-095 | 1.000 × 0.095 | 0.810 | 6.0 – 50.0 | 0.507 – 4.056 |
| CMT-18-058 | 1.125 × 0.058 | 1.009 | 6.0 – 50.0 | 0.348 – 2.784 |
| CMT-18-083 | 1.125 × 0.083 | 0.959 | 6.0 – 50.0 | 0.498 – 3.984 |
| CMT-18-095 | 1.125 × 0.095 | 0.935 | 6.0 – 50.0 | 0.571 – 4.568 |
| CMT-20-058 | 1.250 × 0.058 | 1.134 | 6.0 – 50.0 | 0.388 – 3.104 |
| CMT-20-065 | 1.250 × 0.065 | 1.120 | 6.0 – 50.0 | 0.434 – 3.472 |
| CMT-20-095 | 1.250 × 0.095 | 1.060 | 6.0 – 50.0 | 0.634 – 5.072 |
| CMT-22-120 | 1.375 × 0.120 | 1.135 | 6.0 – 50.0 | 0.881 – 7.048 |
材质:4130 铬钼钢(4140 与 4340 可按项目提供)。切割长度公差 ±.090″。内径列按 外径 − 2 × 壁厚 计算得出——可用它匹配焊接式管接头的台阶外径。重量范围为对应尺寸在 6″–50″ 切割长度区间内的重量。也提供特殊尺寸;请前往完整规格页按料号筛选并报价。
常用厚壁圆管尺寸 按订单定制,超出 CMT 现货范围
| 外径 | 壁厚 | 内径 |
|---|---|---|
| 1″ | .120″ | .760″ |
| 1-1/4″ | .120″ | 1.010″ |
| 1-1/2″ | .120″ | 1.260″ |
| 1-1/2″ | 1/4″ | 1.000″ |
| 1-3/4″ | .120″ | 1.510″ |
| 2″ | .120″ | 1.760″ |
| 2″ | 1/4″ | 1.500″ |
| 2-1/2″ | 1/4″ | 2.000″ |
这是加工商在超出标准产品线范围后最常询问的尺寸——防滚架管材、重型四连杆及半径臂用料。
管材形状
大多数 DOM 管材为圆形:它能提供最佳的抗扭强度与最均匀的壁厚,因此成为悬挂臂、防滚架及底盘结构的默认选择。方形与矩形 DOM 管材可用于车架、支架及安装组件。针对特殊应用,可通过二次成型或 CNC 加工按需生产椭圆形、D 形及锥形型材。


组装指南
焊接式连杆制作指南
铬钼钢管材是连杆的结构主体。以下是选型并制作一根完整可调连杆的方法。
-
01
整体系统一并选型
先确定 Rod End 的螺纹尺寸,再选择台阶外径与管材内径相匹配的管接头——内径 = 外径 − 2 × 壁厚,上方表格中的内径列已为每个标准尺寸完成了这一计算。紧密的滑动配合正是获得同心、牢固焊缝的关键。
-
02
-
03
焊接前先拆下轴承
焊接管接头前,务必先将Rod End拧出。焊接热量会破坏球座的热处理效果,并损坏 PTFE 自润滑衬层。待金属冷却后再重新拧入。
-
04
正确施焊
4130 通常以正火状态供货和加工,TIG 焊接效果干净利落。焊丝选择很关键:ER70S-2 等低碳钢焊丝可获得延展性好、容错度高的焊缝,是防滚架与底盘制作的常用选择;需要更高接头强度时可选用 ER80S-D2 等高强度焊丝。除非组件焊后确实会进行热处理,否则应避免使用 4130 焊丝——它会产生硬而易裂的焊缝。让焊缝缓慢冷却,切勿淬火。
壁厚决策:壁厚是决定抗冲击性与抗屈曲能力的主要因素。工况严苛的越野悬挂连杆应选用较厚壁厚(.120″ 及以上);油门连杆、换挡连杆及轻型控制杆为节省重量可选用较薄壁厚(.058″ 或 .095″)。
扳手六角平面:圆管本身无法为扳手提供夹持面。焊接一个焊接式扳手六角块,可让连杆装上车辆后的调节工作轻松许多。
先查规则手册:赛事组织方通常会要求防滚架使用无缝或 DOM 管材,禁止使用普通 ERW 管,并常按车重设定最小外径与壁厚。下料前先确认组别规则——这是花小钱省大返工的关键一步。
应用领域
铬钼钢 DOM 管材的应用场景
高应力悬挂连杆、安全结构、定制汽车项目及长期 OEM 管材供货。
防滚架与安全结构
防滚架、防滚架延伸段、加筋管结构及依赖 4130 铬钼钢性能的赛车安全加工件的标准材质选择。
不止于管材
一站式加工与制造
创新不是来自跟随标准,而是来自制定标准。许多工程问题需要的管材并不存在于任何现成目录中,因此我们与您一同开发:无论是性能、重量还是装配便利性,从样品到量产全程支持。
自有加工能力
CNC 切割、弯管、机加工与焊接——管材到货即可直接组装,无需二次返工。
从样品到量产
基于图纸或实物样品提供工程支持,无图纸时也可进行逆向工程。从首件样品到批量重复订单,全程一家供应商对接。
表面处理与组装
提供表面处理、电镀与涂层,以及子组件装配服务,管材可作为成品直接以您的包装发货。欢迎 OEM / ODM 项目合作。
连杆所需的一切配套




不止于产品本身
工程、OEM 与交付支持
从概念到装箱,我们提供技术与商务全流程支持,让管材可以直接嵌入您的产品。
提供必要的技术数据,助您放心完成集成与验证,加快开发进度。
- 每个系列与尺寸均提供PDF 数据表
- 提供3D STEP 文件,便于直接导入 CAD
- 提供2D CAD 图纸(DWG、DXF)用于详图设计
从概念到全球交付,共五个阶段。
- 需求分析 — 应用场景、性能指标、目标成本
- 设计与三维建模 — 将想法转化为 CAD 图纸与模型
- 打样与验证 — 快速制样,进行配合与功能测试
- 模具与量产 — 从样品确认到批量生产
- 质量保证 — 全流程各阶段检验
常见问题
常见问题解答
铬钼钢管材和 DOM 冷拔管有什么区别?
DOM 冷拔管是无缝管吗?
铬钼钢管材有哪些可选尺寸?
DOM 冷拔管有哪些可选材质?
铬钼钢管材可以焊接吗?
越野悬挂应该选用多厚的壁厚?
可以按定制长度切割管材吗?
可以订购方形或椭圆形等定制管材形状吗?
可以按我提供的图纸或样品生产管材吗?
是否提供表面处理或精加工选项?
可以提供哪些文件与质量报告?
如何将管材与管接头匹配?
工厂直销
需要更多信息?24 小时内回复
请提供外径、壁厚、切割长度与数量——或直接发送图纸。我们会在 24 小时内回复报价与交货周期。