什么是螺纹加工?三种方法,不是一道工序
螺纹加工涵盖三种真正不同的制造方法,它们都能形成螺旋齿形,但彼此不可互换。
滚丝通过在工件旋转时将淬硬的搓丝板/滚丝轮压入工件,使金属塑性流动形成螺纹,而不是切削去除。金属晶粒沿螺纹形状延续,在材料和几何合适时可以提高疲劳性能。
螺纹切削通过去除材料形成螺纹,可在车床上用单刃刀具,也可用板牙。它对非标准螺距、靠近轴肩的螺纹以及小批量加工很灵活。
攻丝用丝锥钻入预钻底孔切出内螺纹。在滚压或单刃内螺纹切削不实用的许多内螺纹场合,它是标准方法。
滚压、切削还是攻丝:选择正确的螺纹方法
| 滚丝 | 螺纹切削 | 攻丝 |
|---|---|---|
| 外螺纹 | 外螺纹 | 内螺纹 |
| 不去除材料;金属塑性流动成形 | 去除材料 | 从底孔中去除材料 |
| 材料和几何合适时适用于批量生产 | 小批量、特殊螺距或近轴肩场合灵活 | 多数内螺纹的标准方法 |
| 无锡,与车削和磨削同线 | 车床,作为车削装夹的一部分 | 宁波专用攻丝或泰兴铣削路线 |
SYZ 的螺纹加工
江苏无锡
无锡紧密关联生产基地运行 2 台专用滚丝机,是备案流程中的明确环节:原材料 → 机加工 → 磨削 → 滚丝 → 装配 → 成品。这是量产 Rod End 螺柱和球头螺柱的路线,前提是材料和几何适合滚压。
具体零件的方法在图纸评审时确认,而不是只凭批量假设。
宁波 + 泰兴
宁波自有工厂运行 2 台专用攻丝机加工内螺纹,并可在车床上切削外螺纹用于小批量或定制加工。在泰兴关联基地,支架、板件和壳体上的内螺纹通常作为同一道加工中心工序完成钻孔和攻丝。
具体攻丝装夹和顺序依据图纸和所需螺纹公差等级确认。
螺纹加工用来做什么
Rod End 五金件
Rod End 螺柱、球头螺柱、横拉杆转接件、螺纹调节套和锁紧螺母。
调节五金件
花篮螺栓、千斤螺杆、螺纹连接螺母、嵌件、衬套和支撑柱。
紧固件
超出标准目录规格的螺栓和螺柱、轴肩螺钉、紧定螺钉和连接螺母。
锁定特征
用于锁紧螺钉、黄油嘴、传感器和可调连杆系统的螺纹孔。
旋向调节
用于花篮螺栓、调节套和连杆的右旋与左旋螺纹组合。
来自我们自有产品线的螺纹件
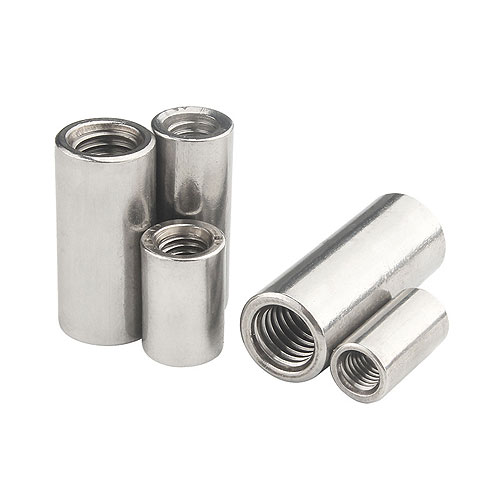
螺纹 Rose Joint 嵌件
M6–M14 及标准英制规格的内螺纹攻丝到位,提供右旋和左旋选项。
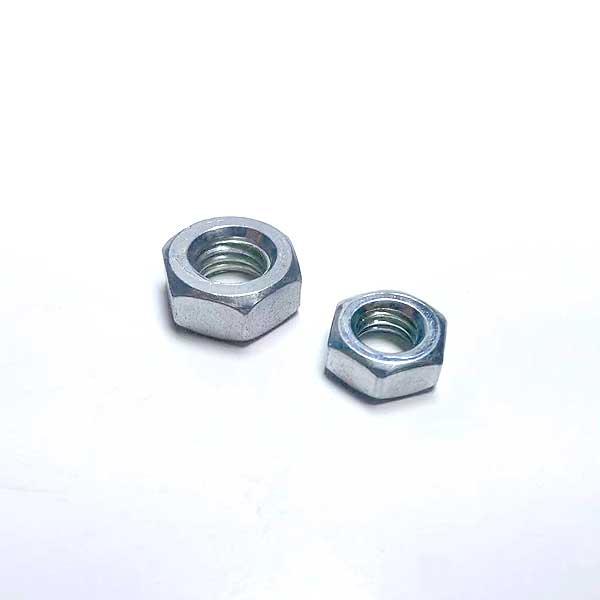
碳钢六角锁紧螺母 LH/RH
内螺纹在六角轮廓成形后攻丝,右旋和左旋两种规格皆有。
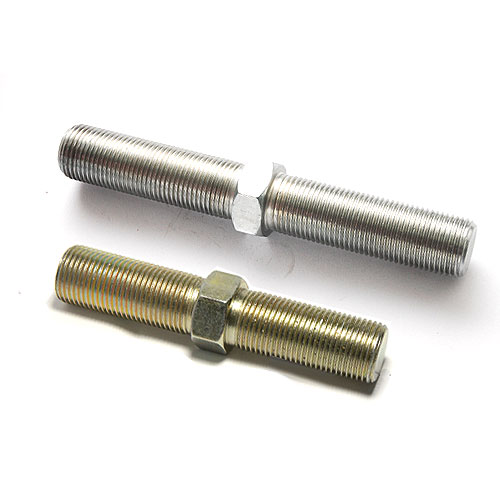
镀锌花篮螺栓千斤螺杆
反向旋向的外螺纹使本体旋转时把两端 Rod End 拉近或撑开。
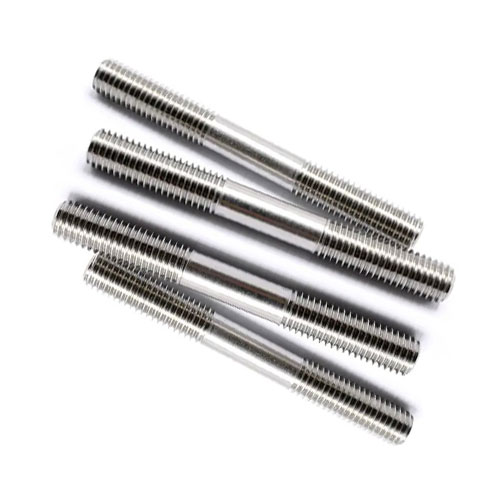
不锈钢双头螺柱
两端外螺纹在量产时是滚压的候选对象,小批量和非标准加工也可切削。
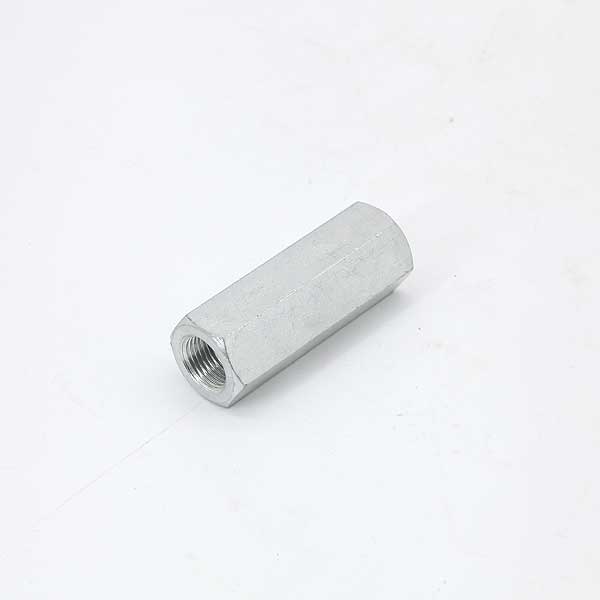
六角螺柱连接螺母
两端内螺纹与被连接螺柱匹配,六角轮廓提供扳手平面。
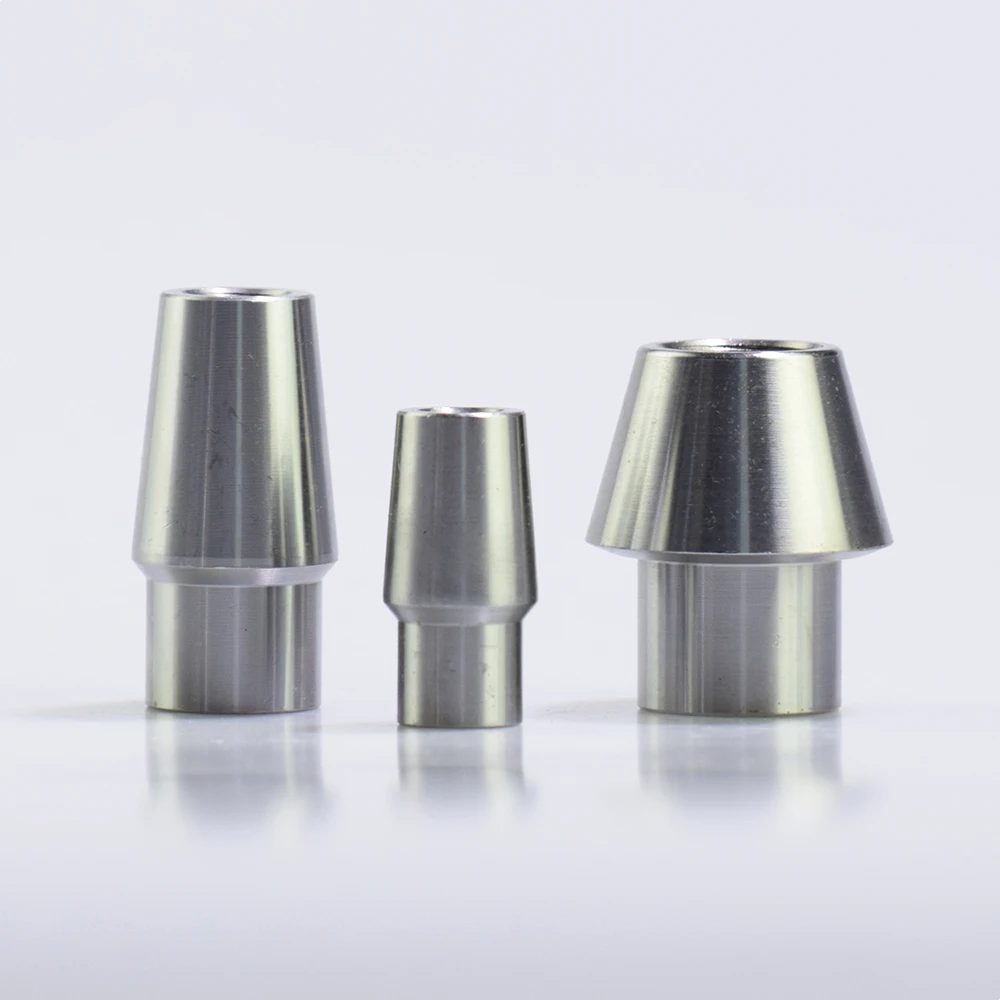
定制螺纹管内嵌件
外径车削至与管内径匹配,然后攻内螺纹以与配对的 Rod End 匹配。
需要目录之外的螺纹规格?把图纸发给我们。
螺纹特征如何受控
看起来正确的螺纹仍可能通不过量规检验。控制的重点是牙型、中径、旋向和配合。
材料与毛坯
棒料放行前核对材料证书,因为滚丝依赖稳定的材料变形行为。
首件检验
新装夹加工出的首个螺纹件在批量放行前用螺纹通止规检验。
过程巡检
巡检确认随模具和刀具磨损,螺纹量规检验依然合格。
最终检验
根据产品和订单,成品执行 100% 全检、抽检或客户指定的检验方案。
螺纹特征设计:要提供什么,什么决定成本
询价时请提供
- 螺纹规格、螺距和公差等级
- 滚压、切削、攻丝,或请求推荐
- 右旋或左旋螺纹
- 全螺纹长度和退刀/收尾
- 数量和目标排期
批量 vs 工装
滚压需要与螺纹完全对应的模具;单件或小批量定制通常切削更实际。
与轴肩的距离
滚压模具需要进给让位空间。靠近轴肩的螺纹可能必须改用切削。
螺纹旋向
花篮螺栓和双端调节件需要明确标注每一端的旋向。
毛坯直径
滚压螺纹通过金属从尺寸正确的毛坯塑性流动成形;毛坯尺寸必须能支撑成品的最大直径。
材料延展性
滚压依赖材料能干净地塑性变形。其他材料和大多数内螺纹采用切削或攻丝。
螺纹加工常见问题
我的零件应该用滚压螺纹还是切削螺纹?
对于承载零件上批量生产的外螺纹,在材料和几何合适时滚压一般值得考虑。单件、定制螺距或靠近轴肩的螺纹,车床切削往往是更实际的选择。
你们做内螺纹攻丝,还是只做外螺纹切削?
都做。内螺纹通常在宁波攻丝,或作为泰兴铣削工序的一部分完成。量产外螺纹可在无锡滚压,或在宁波车床切削。
滚压螺纹和切削螺纹有什么区别?
滚压螺纹使金属塑性流动成形而不是切削去除,在材料和几何合适时可以提高疲劳性能。切削螺纹对特殊螺距和加工可达性更灵活。
能加工左旋螺纹吗?
可以。在设备和几何支持的前提下,滚压和切削外螺纹以及攻丝内螺纹都可以左旋。请告知哪一端需要哪种旋向,并在图纸上清楚标注。
定制螺纹件的 MOQ 是多少?
典型 MOQ 为单品 100–300 件。首个定制滚压螺纹订单,先确认样品再投入工装和量产通常更稳妥。
你们加工哪些材料的螺纹?
我们自有产品线中常见碳钢、4130 铬钼合金钢、6061 铝和 304/316 不锈钢。材料与方法在图纸评审时一并确认。
能提供螺纹量规检验记录吗?
可以,在需要时提供。螺纹件在首件检验及按商定检验计划用通止规检验。可根据产品和订单提供尺寸报告。
可以参观工厂或安排第三方验货吗?
可以。客户参观和第三方验货可安排在相应的生产基地。无锡关联基地已由 SGS 评估,报告编号 492475436_P+T,有效期至 2027 年 7 月 9 日。