什么是折弯?
折弯沿确定的直线或曲线重塑金属,而不去除材料。折弯机在凸模和凹模之间成形平板或板材;弯管机沿曲线成形圆管、方管或异型管。
管材折弯比平板弯折要求更高,因为小半径内侧的空心管壁可能塌陷或起皱。当设备和零件需要时,工艺可采用芯轴等内部支撑。
两种工艺都存在回弹:力量释放后材料会轻微回弹。因此工装和装调通过过度折弯来补偿,以达到图纸上标注的成品角度或半径。
折弯机折弯 vs 弯管
| 问题 | 折弯机折弯 | 弯管 |
|---|---|---|
| 坯料 | 平板或板材 | 圆管、方管或异型管 |
| 产出 | 折边、L 形和 U 形支架、盒形件 | 沿管长的弧形段 |
| 主要风险 | 半径与材料不匹配时的开裂或回弹 | 半径过小时的管壁塌陷或起皱 |
| 典型前道工序 | 激光切割或冲孔制成平板坯料 | 管材切定长度,有时带异型特征 |
| 典型后道工序 | 焊接或直接安装 | 焊入车架、防滚架或连杆 |
SYZ 的折弯
关联泰兴基地
该基地运行 2 台用于板材的折弯机和 3 台用于管材的弯管机,并配有激光切割、冲孔和机器人焊接。实际断面、直径、壁厚和最大长度从图纸确认。
我们自己的宁波工厂
宁波将折弯列为其自有工艺能力之一,与锯切、车削、铣削和冲孔并列,但设备清单中没有专门的折弯部门。轻微折弯特征可留在宁波完成;较大的钣金或管材件通常按泰兴路线评审。
折弯用来制造什么
成形支架
由激光切割或冲孔平板坯料折弯而成的 L 形支架、U 形槽和多折边安装座。
管材车架
由管材坯料弯成的车架纵梁、支撑环以及弧形结构或连杆部件。
面板与罩壳
盖板和罩壳壁上的折边增加刚度并提供可用的安装边缘。
悬挂五金件
稳定杆、防倾杆及其他弯曲轮廓件,折弯几何形状是应用契合的一部分。
来自我们产品线的折弯部件
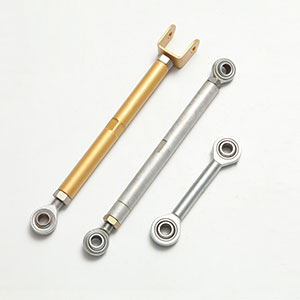
重载定制钢制稳定杆
高强度钢杆成形为能提供抗侧倾能力和安装几何的轮廓。
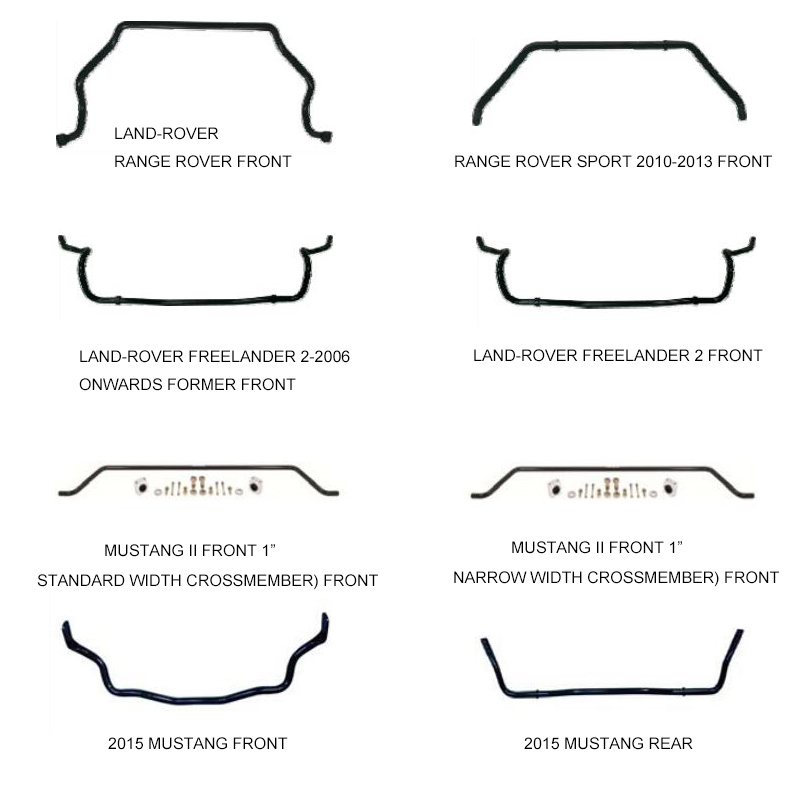
Land Rover / Range Rover / Mustang 防倾杆
前杆和后杆采用各底盘应用所需的半径和端部环几何形状。
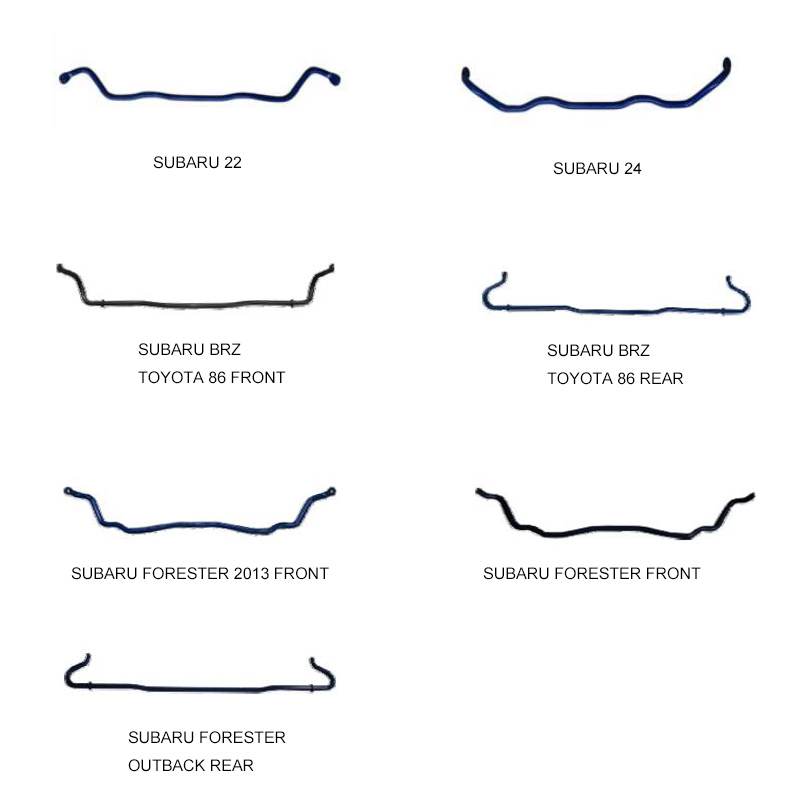
Subaru 稳定杆
折弯轮廓与特定 Subaru 底盘应用的安装几何相匹配。
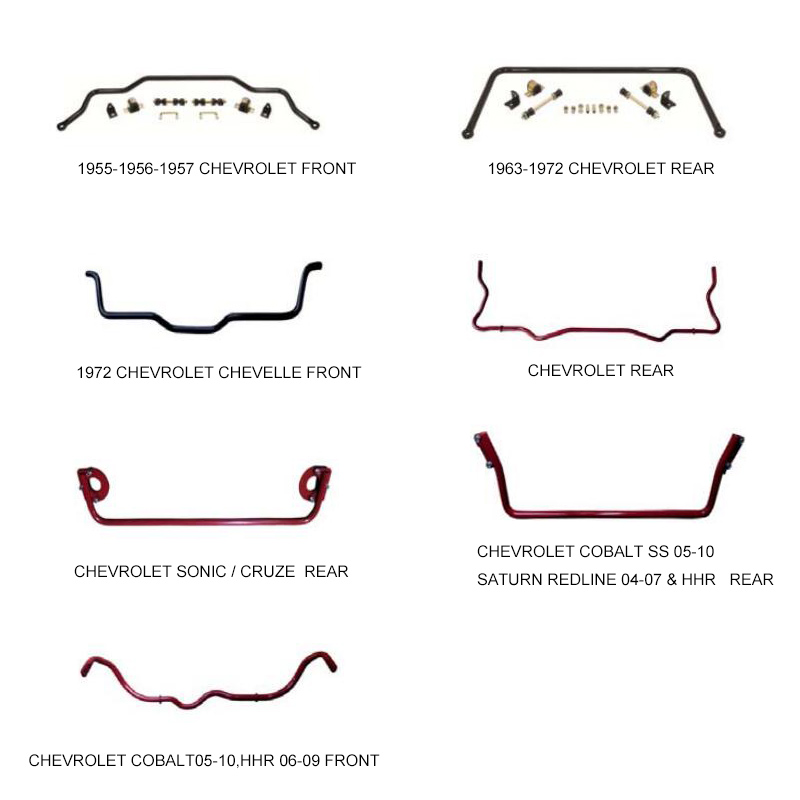
Chevrolet 前后防倾杆
另一款按车型适配的折弯轮廓,覆盖多个 Chevrolet 底盘世代。
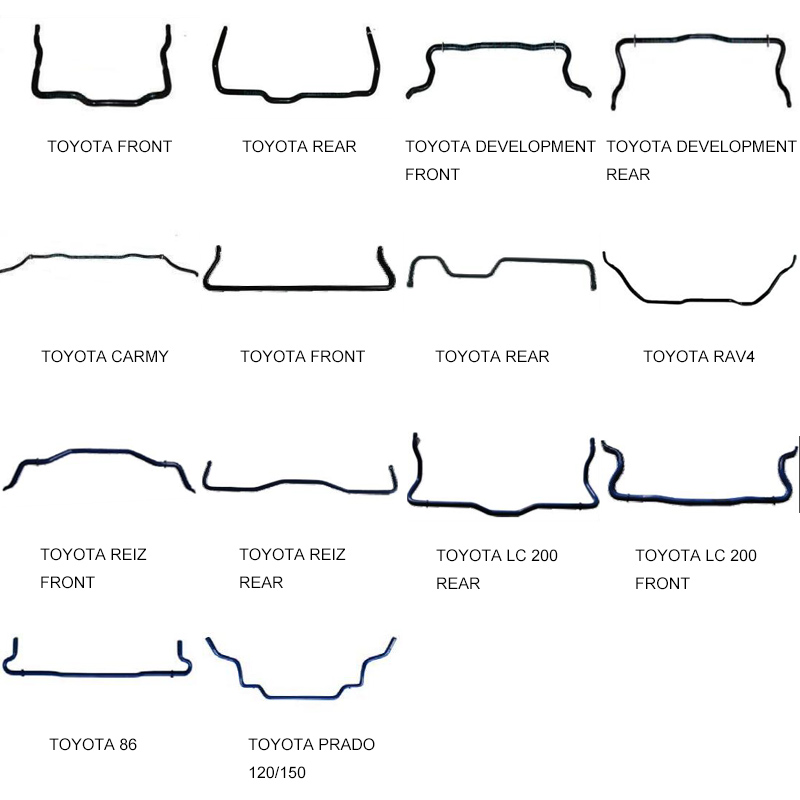
Toyota 前后防倾杆
前后防倾杆按 Toyota 专属安装几何供应,覆盖多个车型应用。
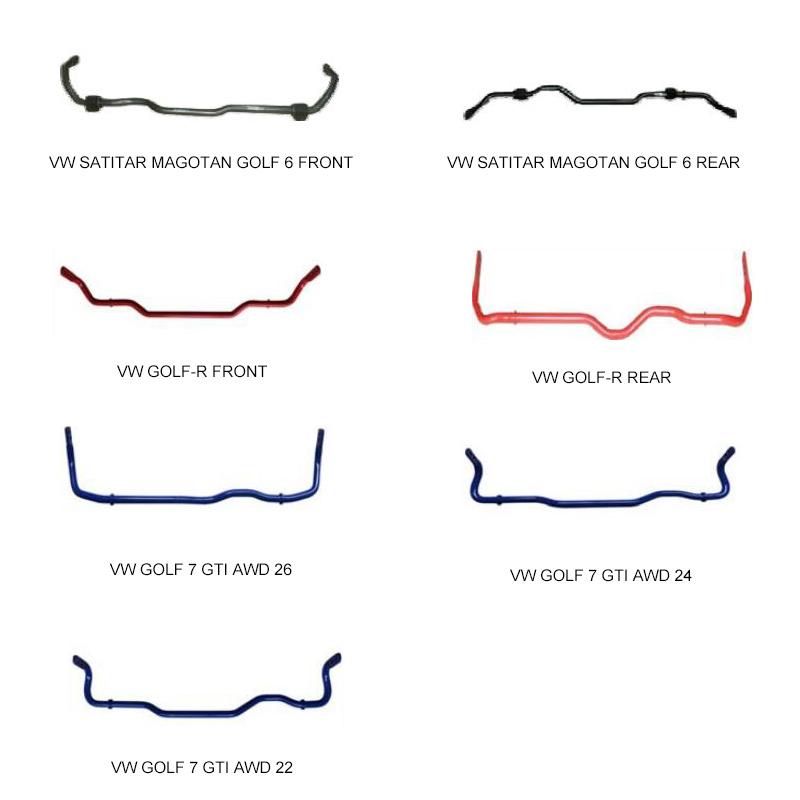
VW Golf 6 / Golf-R / Golf 7 GTI 防倾杆
弧形适配轮廓覆盖同一产品家族中的多个 VW Golf 世代。
需要成形板料、管材折弯或按车型适配的杆件?把图纸和坯料信息发给我们。
折弯件如何受控
折弯管控关注最终角度、半径和位置——以及避免材料开裂、起皱或塌陷。
坯料与补偿量
在程序释放之前,评审材料、厚度或管壁、折弯补偿量和成品基准。
首件检验
对照图纸检查角度、半径、折边尺寸、管件位置和端部特征。
成形状态
在材料和半径使其成为相关风险的场合,监控裂纹、起皱、压扁和回弹。
最终检验
成品件在焊接或放行之前按 100% 检验、抽检或客户指定方案执行。
折弯常见问题
你们折弯板材、平板还是管材?
关联泰兴基地运行 2 台用于板材的折弯机和 3 台弯管机。选择哪台设备取决于坯料和成品几何形状。
能折弯激光切割的平板坯料吗?
可以,常见路线是激光切割或冲孔之后再进行折弯机折弯。展开图和折弯补偿量一起评审。
弯管时能避免塌陷吗?
弯管从直径、断面、壁厚和折弯半径出发评审。实际设备和支撑方法针对零件确认。
你们生产防倾杆和稳定杆吗?
现有目录示例包括按车型适配的防倾杆和稳定杆。它们作为代表性折弯件展示;确切的坯料和路线按订单确认。
防倾杆用弹簧钢吗?
产品文案将示例描述为高强度钢。确切的牌号和热处理状态从图纸确认;此处不做一揽子弹簧钢声明。
你们的最大折弯长度和管材规格是多少?
现行能力记录未公布这些上限。请提供坯料、半径、长度和数量,我们将确认设备适配性。
折弯报价需要提供什么?
请提供成品图纸或展开图、材料、厚度或管壁、折弯角度和半径、配合几何以及目标产量。