什么是激光切割?
激光切割使用沿 CNC 控制路径引导的高功率聚焦光束,按编程轮廓熔化、燃烧或汽化材料。它是非接触式的,因此没有实体刀具对零件施力,也不需要为轮廓制作专用模具。
这种灵活性使激光切割从第一件开始就能胜任直边、曲线、内部开孔和精细细节。平板/板材激光切割送入平板坯料,产出支架、板件和平板坯料。3D 激光切割为光束或工件增加运动轴,可以加工管材、异型材或已成形三维零件上的特征,具体取决于设备配置。
特定零件的确切坯料类型和设备配置在图纸评审时确认;此处使用“3D 激光切割”一词,但不假设每台设备都是专用管材激光系统。
平板激光切割 vs 3D 激光切割
| 问题 | 平板 / 板材激光切割 | 3D 激光切割 |
|---|---|---|
| 坯料 | 平板或板材 | 管材、异型材或曲面/已成形零件,取决于配置 |
| 典型产出 | 平板坯料、支架、角撑板和盖板 | 在斜面或非平面上切割的特征 |
| 典型后道工序 | 折弯、成形或焊接 | 焊接、成形或其他按零件安排的工序 |
| 最佳场景 | 任何以平面轮廓起始的零件 | 平面 2D 装夹无法直接加工的特征 |
SYZ 的激光切割
同一制作路线内的平面与 3D 切割
该基地运行 3 台 SLCF-L20 平板/板材激光切割机和 2 台 3D 激光切割机,并配有冲孔、成形、焊接和涂装。每台设备对应的具体坯料和特征类型在图纸评审时确认。
宁波与无锡
我们自己的宁波工厂将激光切割路由到合格的外部供应商。关联无锡基地使用线切割(Wire EDM)实现另一种切割用途,不具备平板或管材激光切割设备。原本经宁波路线的零件可以通过外部网络协调,或按泰兴路线评审。
激光切割用来制造什么
结构支架坯料
安装支架、角撑板、加强板以及可随时进入折弯或焊接的平面轮廓件。
管材与车架特征
管材或异型材上的安装孔、切口和焊接坡口特征,取决于设备配置。
盖板与检修面板
设备罩壳的罩壳面板、检修盖和开孔轮廓。
样件与小批量
无需专用模具,使激光切割在设计仍在变化或产量尚未达到冲压模具门槛时同样可行。
来自我们产品线的激光切割部件
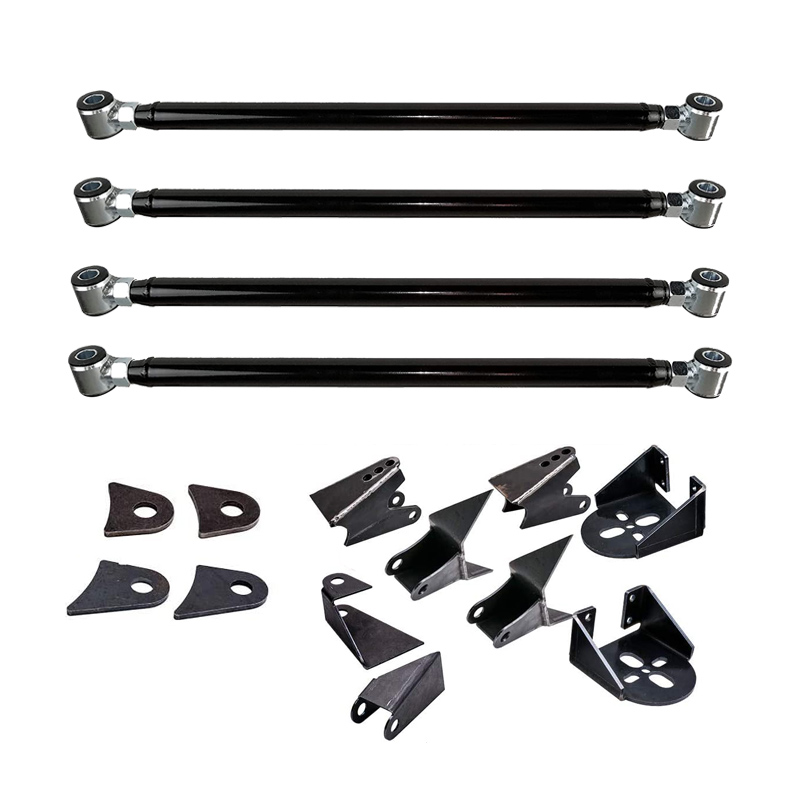
4 Link Kit 四连杆套件
钢制气囊支架以激光切割的平面轮廓起始,再经折弯和机加工完成形状。
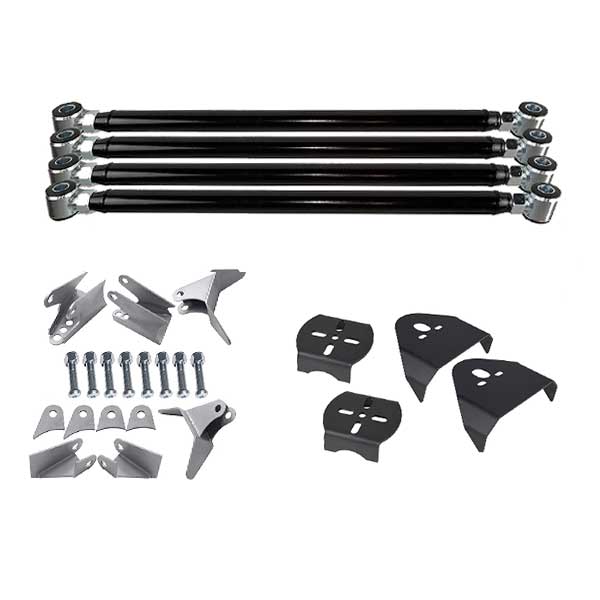
4 Link 悬挂套件
车架安装座、侧安装座和桥管安装座按轮廓切割,使焊缝落在预定位置。
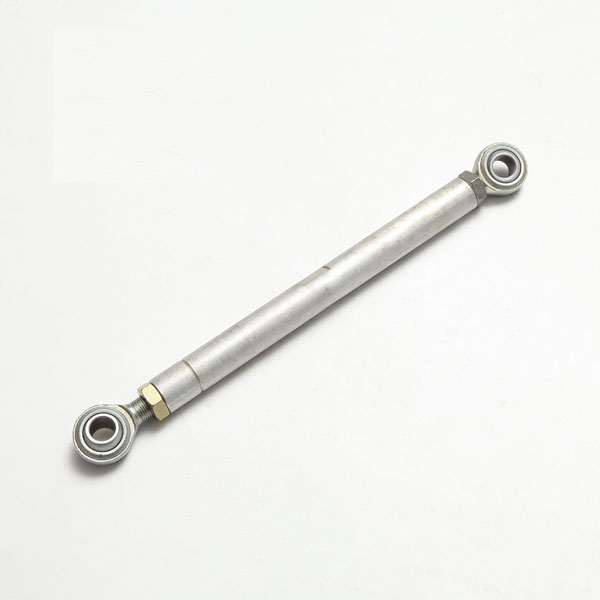
定制可调张紧杆支架
支架轮廓和安装孔位以激光切割平面轮廓起始,之后再加工 Heim Joint 的枢轴孔。
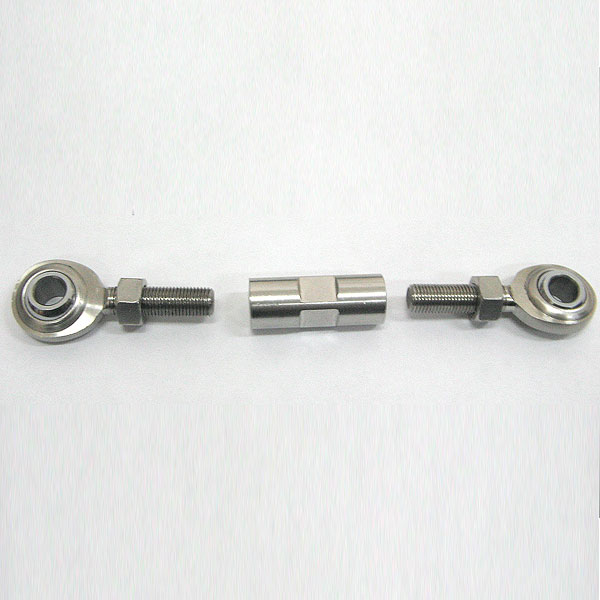
可调 Heim Joint 发电机支架
平面轮廓先经激光切割,保证长槽调节路径在整个生产批次中保持一致。
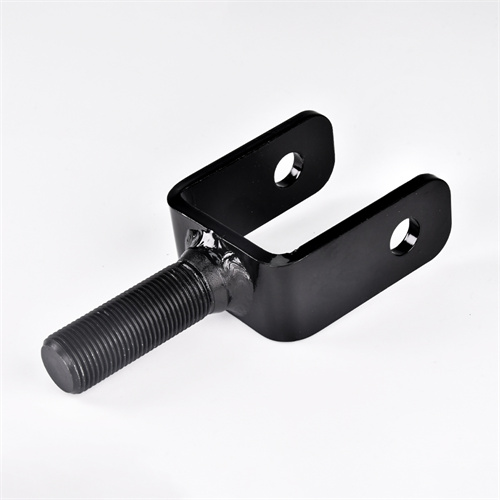
可调外倾角 Clevis
Clevis 轮廓和安装孔先经激光切割,之后再精加工销孔以满足装配配合。
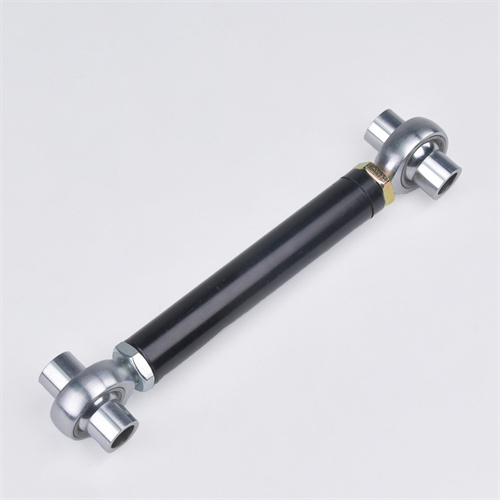
定制可调外倾角连杆
连杆臂的平面轮廓先按长度和宽度切割,之后再加工两端的安装孔。
需要此处未展示的支架坯料或 3D 轮廓特征?把图纸或 DXF 发给我们。
激光切割件如何受控
看起来干净的切口仍可能位置偏移,或带着会在下游造成问题的边缘状态。管控同时覆盖轮廓和边缘。
材料与程序
在批次释放之前,检查坯料、厚度和编程轮廓。
首件检验
对照图纸检查轮廓尺寸、孔径,以及(在相关时)特征位置或切割角度。
边缘状态
在焊接接头或精密配合依赖干净边缘的场合,考虑挂渣、热影响边缘和去毛刺要求。
最终检验
成品按产品和订单执行 100% 检验、抽检或客户指定方案。
激光切割常见问题
你们切钣金、管材还是两者都切?
总体而言,通过关联泰兴基地两种配置都可用:3 台平板/板材 SLCF-L20 设备和 2 台 3D 激光切割机。确切的坯料和设备适配在图纸评审时确认。
激光切割比冲孔便宜吗?
取决于产量。激光切割无需专用模具,对样件或小批量通常更实际;在大批量下,模具摊销完成后,冲孔或冲压可以降低单件成本。
能切不锈钢和铝吗?
这些材料出现在我们的产品示例中,需要与其反射率和厚度相匹配的工艺参数。我们会从图纸确认实际设备和参数设置。
激光切割边缘需要后处理吗?
视材料和厚度而定,边缘可能带挂渣或热影响区。在配合或焊接依赖干净边缘的位置规划去毛刺或边缘清理。
能在管上切复合角度吗?
关联基地运行 3D 激光切割设备,视坯料和配置可能支持此类特征。请提供角度、直径和壁厚以供评审。
激光切割的 MOQ 和交期是多少?
激光切割没有专用模具起订量。产品线典型 MOQ 为每项 100–300 件;项目专属 MOQ 随报价确认。泰兴路线有记录的标准交期为 60 天、样品 45 天。
你们激光切割哪些材料?
现有示例包括低碳钢和碳钢、4130 铬钼钢、6061 铝以及 304/316 不锈钢。材料和厚度决定路线。
可以安排第三方验货吗?
可以为客户到访和第三方验货安排到相关现场。关联泰兴基地持有报告编号 482195455_P+T 的 SGS 评估。