什么是钻孔?
钻孔是让旋转的多刃切削刀具沿单一轴线进给、在工件上切出圆孔的工艺。刀具只沿其行进路径去除材料——与车削或铣削中刀具扫过表面不同,钻头径直钻入材料后即停止。
钻孔很少作为独立的加工步骤存在。在车床上,零件中心线上的孔作为车削工序内的一道操作完成,使用与周围切削相同的装夹。在加工中心上,偏离一侧的孔——支架上的螺栓孔、凸台上的横向孔——则用与铣削相同装夹的夹具钻出。
钻孔与其他圆形特征的区别在于其轴线:车削件上中心线上的孔是集成在车削装夹内的钻孔工序;离轴孔或横向孔通常作为铣削工序的一部分或在专用钻孔设备上完成,因为工件必须以固定姿态定位,刀具才能从特定角度钻入。
相关但不同的工序包括铰孔(改善钻孔的尺寸和圆度)、镗孔(扩大或校正已有孔)和攻丝(在预钻底孔中切出内螺纹)。
集成钻孔 vs 专用钻孔工序
我们生产的大多数孔是在加工周围几何形状的同一台机床上完成的,而不是在单独的钻床上。孔走哪条路线是一个工艺调度决策,不是表面文章。
集成钻孔发生在已经装夹零件的车床或加工中心上。车削衬套中心线上的孔,或铣削支架上的安装孔,与周围切削在同一装夹内钻出。这样孔相对于零件上其他所有特征的位置更精确。
专用钻孔工序用于当批量、孔数或几何形状使转移到专用设备上加工更高效的场合。无锡关联基地配备 4 台专用钻床,用于大批量的 Rod End 和球头生产——在已车削完成的零件上,钻孔是重复性工序。
| 孔的特征 | 典型路线 |
|---|---|
| 位于已车削本体的中心线上 | 集成加工,车床上完成 |
| 离轴或成角度,位于已铣削支架上 | 集成加工,加工中心上完成 |
| 一个生产批次中大批量的相同孔 | 有条件时使用专用钻孔设备 |
| 深孔,超过约 5 倍直径 | 无论在哪台机床上都需要过程控制 |
| 与已有孔或特征相交的孔 | 规划钻孔后的去毛刺 |
SYZ 的钻孔
宁波 + 泰兴
宁波自有工厂在 CNC 车削和铣削工序中完成中心孔和次要孔。泰兴关联基地运行 8 台加工中心加工支架、板件和壳体;这些零件上的孔系通常作为同一道加工中心工序的一部分完成钻孔和攻丝。
具体零件的确切加工顺序在图纸评审时确认,而不是凭产品类别推断。
江苏无锡
无锡关联生产基地在 50 台 CNC 精密车床之外配备 4 台专用钻床,作为其 Rod End 和球头产线的一部分——当钻孔批量足以证明专用设备的合理性时,就不必与车床分时共享。
报告编号 492475436_P+T;无锡备案工艺流程无外协环节。
钻孔实现的功能
固定与安全
螺柱和销上的开口销孔、保险丝孔或弹簧卡箍横孔;枢轴点和轴承壳体上的黄油嘴孔。
紧固
安装螺栓孔系、紧定螺钉和锁紧螺钉的过孔与螺纹孔,以及销和轴的通孔。
润滑通道
轴、销和轴承本体上的交叉钻削油路和脂路。
定位
使两个零件相互定位的定位销孔,以及确认装配位置的检视孔。
让位
支架和板件上的减重孔,以及允许一个部件穿过另一个部件的过孔。
我们自有产品线上的钻孔特征
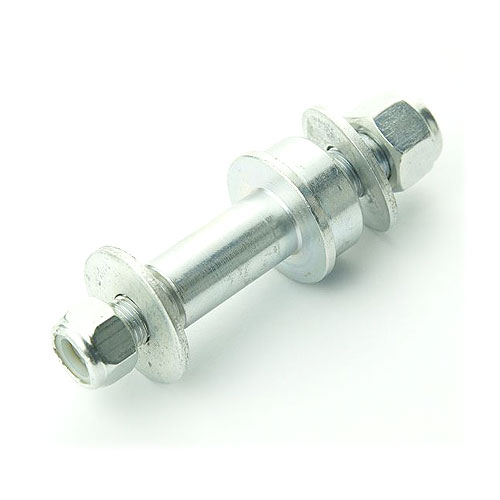
定制 Heim 球头枢轴销
在车削完成的销体上交叉钻出径向孔,用于安装开口销或固定卡簧。
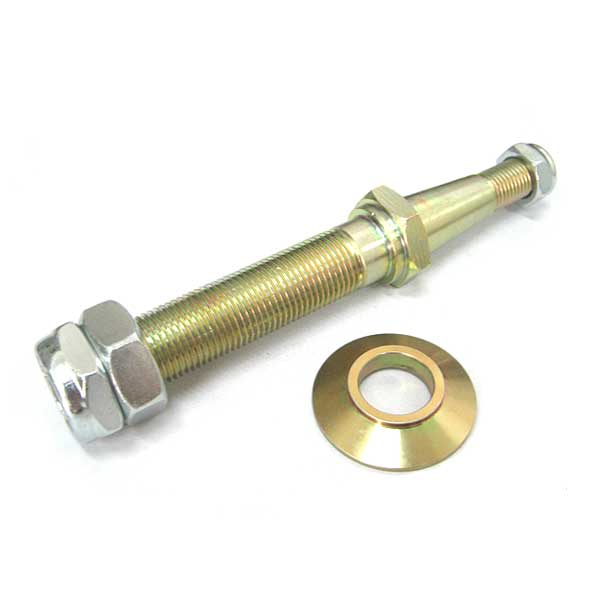
可调横拉杆转接螺柱
锥面螺柱端部近尖端处交叉钻孔,用于安装开口销或保险丝。
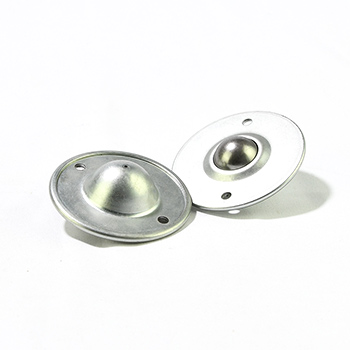
万向球轴承单元
壳体周围的安装螺栓孔按标准底板间距钻孔。
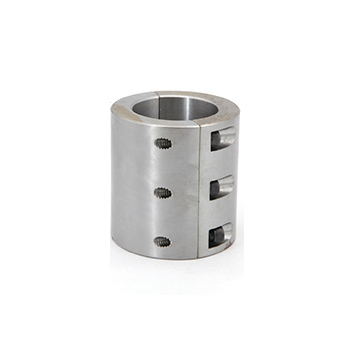
重型铬钼钢管夹
穿过两半夹体的过孔按紧固螺栓的尺寸和位置钻孔。
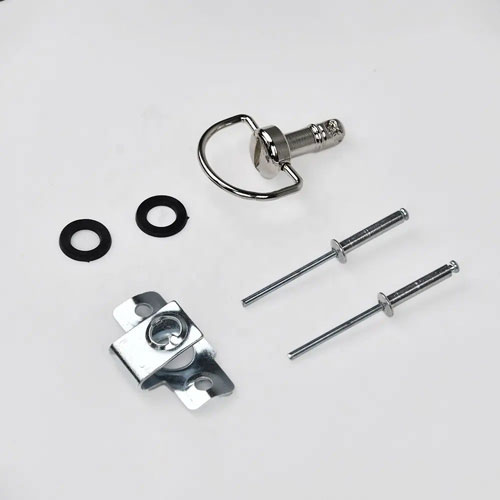
1/4 转快拆紧固件
一个小的交叉钻孔固定弹簧卡簧,正是它赋予紧固件 1/4 转快拆功能。
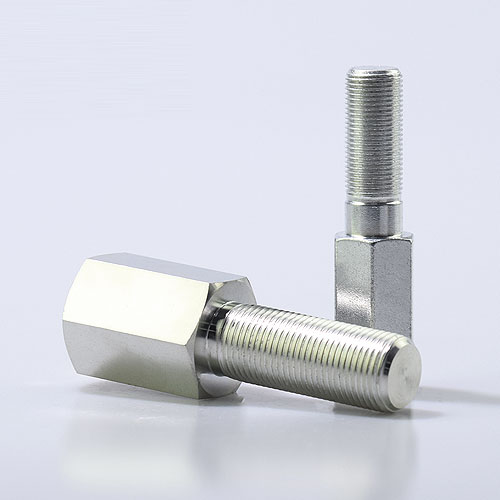
加长杆套件 · 执行器用
钻攻的径向孔安装锁紧螺钉,调节后固定加长长度。
需要目录之外的孔系、横向孔或锁定特征?把图纸发给我们。
钻孔特征如何受控
一个钻出的孔可能又圆又干净,但位置偏移、尺寸偏小或与进入面不垂直。控制的重点是位置和姿态。
首件检验
新装夹加工出的首件依据图纸检验,包括规定要求下的孔位、孔径、深度和垂直度。
过程巡检
批量生产中通过巡检确认随刀具磨损的孔径和孔位,大批量生产尤其如此。
去毛刺
与孔相交的横孔会在相交处留下毛刺。当装配或轴承配合依赖时,去毛刺被作为必需工序对待。
最终检验
根据产品和订单,成品执行 100% 全检、抽检或客户指定的检验方案。
钻孔特征设计:要提供什么,什么决定成本
询价时请提供
- 孔径、深度和相对于明确基准的位置
- 通孔或盲孔
- 钻出、攻丝或铰孔要求
- 垂直度或位置度公差
- 去毛刺或倒棱要求
深径比
超过约 5 倍直径的孔需要更慢的进给、啄钻循环或不同的刀具策略。
孔边距
离边缘或其他特征太近的孔可能穿破或材料过薄无法承载。
相交特征
横孔和相交孔会造成断续切削,并产生需要预先规划处理的毛刺。
位置度 vs 单独公差
位置度标注往往比分开的 X/Y 公差更准确地反映螺栓孔系的配合要求。
螺纹孔 vs 过孔
螺纹孔需要底孔尺寸、螺纹公差等级和全螺纹深度;过孔需要正确的紧固件直径。
沉孔与锪孔
当紧固件头部需要平齐或低于表面时,请注明直径和深度。
钻孔常见问题
你们有专门的钻孔部门吗?
大部分没有。大多数孔作为完成零件本体的车削或铣削工序的一部分,在同一台机床、同一装夹内完成。无锡关联基地另配备 4 台专用钻床,用于已车削完成的 Rod End 和球头上的大批量钻孔。
孔系能保证严格的位置公差吗?
可以,取决于特征和夹具。与周围几何形状在同一装夹内钻出的孔,比需要单独装夹的孔位置更可靠。当项目需要位置度验证时,工艺路线和报告范围随报价确认。
什么是横孔,为什么需要特别注意?
横孔是相对零件主轴成角度钻出的孔,例如穿过车削销体用于开口销的孔。它比中心孔对装夹精度更敏感,并可能在与已有孔相交处留下毛刺。
能在钻出的孔里攻丝吗?
可以。可行时攻丝作为钻孔后的后续步骤完成。请告知螺纹规格、公差等级、全螺纹深度,以及孔是通孔还是盲孔。
钻孔特征的 MOQ 和交期是多少?
钻孔跟随其所属零件。典型 MOQ 为单品 100–300 件。周期取决于孔在宁波车削路线还是泰兴铣削路线上完成。
你们钻削哪些材料?
我们自有产品线中常见碳钢、4130 铬钼合金钢、6061 铝和 304/316 不锈钢。材料依据图纸和应用确认。
钻出的孔做去毛刺吗?
是的。当孔与已有孔或特征相交,或未去除的毛刺可能影响装配或轴承配合时,去毛刺是必需工序。
可以参观工厂或安排第三方验货吗?
可以。客户参观和第三方验货可安排在相应的生产基地。无锡关联基地已由 SGS 完成现场评估,报告编号 492475436_P+T,有效期至 2027 年 7 月 9 日。