什么是 CNC 铣削?
CNC 铣削是一种减材加工工艺:旋转的多齿刀具从被夹具固定(或分度定位)的工件上切除材料。这与车削互为镜像:铣削时刀具旋转、工件固定;车削时工件旋转、刀具固定。
正是这一区别赋予了铣削广泛的加工范围。因为工件不必旋转,它就不必是圆形的。铣床可以从顶部、侧面接近零件——借助第四轴或重新装夹还可以从更多面加工——按照图纸要求切削平面、型腔、槽、轮廓面和孔。
典型的 CNC 加工中心至少控制三个直线轴(X、Y、Z),并配备可换刀库,因此在机床和刀具支持的前提下,一次装夹即可完成铣面、铣腔、钻孔系和攻丝,而无需移动零件。装夹次数越少,同一工序内加工的特征之间的尺寸关系就越稳定;需要二次装夹的特征则取决于零件重新定位的精度。具体机床的轴配置和刀具容量会在图纸评审时对照你零件的要求确认。
典型的铣削特征包括平面和台阶面、型腔和槽、轮廓面和三维曲面、钻孔和攻丝孔系、凸台和加强筋,以及带多面特征的安装法兰。
铣削还是车削?正确解读图纸
两种工艺是互补关系,不是竞争关系——我们收到的大多数图纸在工艺路线中两者都用得上。
零件不是圆形时,铣削占优。支架、板件、壳体,以及一切平面朝不同方向伸展的零件,都没有天然的旋转轴——只能固定不动,让刀具绕它运动。如果你能想象零件平放在桌面上,它多半是铣削件。
零件是回转体时,车削占优。轴、衬套、螺纹套、垫片——凡是每个特征都与同一中心线同轴的零件,车削的效率远高于铣削,因为旋转的工件自己完成了定位工作,而铣床要达到同样效果需要多次装夹。
很多实际零件需要两者按顺序配合。一个车削螺柱如果还需要一个扳手平面或偏离主轴的横向孔,就要在车削之后经过铣削作为次要工序。一个铣削支架如果带有镗削衬套座,则在加工中心上以车削式镗孔完成。把工艺路线理顺、并按正确顺序安排,是我们在图纸评审时确认的内容之一,而不是留给车间现场解决。
| 关于零件的问题 | 指向的工艺 |
|---|---|
| 能否把它描述为绕一根中心线扫掠出的轮廓? | 车削 |
| 是否有朝不同方向伸展的平面? | 铣削 |
| 是否通过平面上跨布的螺栓孔与其他件安装连接? | 铣削 |
| 主要特征是同一轴线上的孔、外径还是螺纹? | 车削 |
| 是否需要型腔、槽或轮廓面? | 铣削 |
SYZ 的 CNC 铣削
江苏泰兴
我们位于泰兴的紧密关联生产基地是结构件和钣金加工的集中地,加工中心是这一能力的中坚。基地运行 8 台 CNC 加工中心——4 台 VL-12i 型和 4 台 CNC i5T5.2——与其激光切割、成形、机器人焊接和涂装设备协同作业。这是一家拥有独立设备的独立法人实体,我们有意如实描述,而不是称它为”我们的工厂”。
基地占地 5,313 m²,拥有 32 名员工、4 条产线,已由 SGS 在 Alibaba.com 认证供应商计划下完成现场评估,报告编号 482195455_P+T,有效期至 2026 年 11 月 17 日。
宁波 + 无锡
宁波自有工厂和无锡关联基地各自另有一台加工中心。实际生产中,这部分产能通常用于以车削为主的零件上的铣削特征——扳手平面、横向孔、键槽——因为真正的铣削件的铣削工作量通常超过每个基地一台机床在承担其他工作之余能消化的量。独立铣削件更可能安排到泰兴。
宁波工厂是我们的自有生产工厂。无锡是拥有独立设备和备案无外协工艺的紧密关联生产基地。对具体订单,我们会说明实际使用的路线,而不是把所有产能包装成一家无差别的工厂。
在自有和关联生产之外,我们还与宁波、台州地区约 30 家经审核的合作工厂合作,覆盖各类专业工艺。你的零件走哪条路线,会在图纸评审时确认。
CNC 铣削用来做什么
结构与安装五金件
支架、安装板、Yoke 板、Clevis 安装座、卸扣安装座、U 形支架、扭力臂限位块,以及带机加工配合面的焊接准备夹具。
壳体与罩壳
轴承壳体、传感器罩壳、齿轮箱和泵体、连接器外壳,以及带多个机加工面的仪表本体。
汽车与越野结构件
控制臂、悬架连杆、防倾杆支座、护板支架和底盘加强板。
流体与气动元件
阀体、歧管块、油缸安装座,以及带多个端口面的接头转接板。
夹具、工装与模具
检验夹具、焊接工装、钻模和定位板——用于生产环节,而非作为终端产品销售。
工业自动化硬件
传感器安装板、走线管理支架、防护板框架和执行器安装座。
来自我们自有产品线的机加件
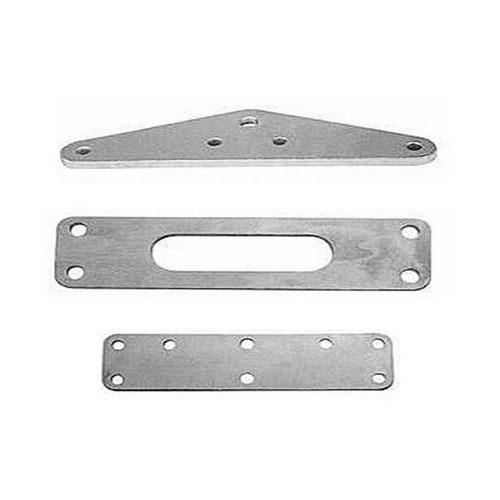
定制 Yoke 板
板轮廓、销槽和安装孔系从平板坯料一次装夹铣成,保证槽与安装面垂直方正。
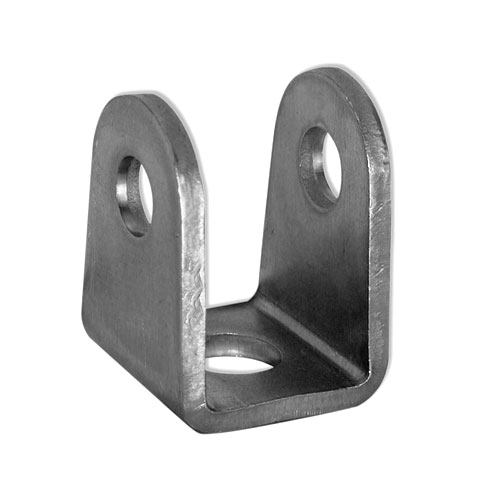
Clevis 连杆支架 · Rod End 安装座
Clevis 耳片、销孔和底面安装面在加工中心上一次装夹完成,保证槽保持平行、孔与安装面垂直。
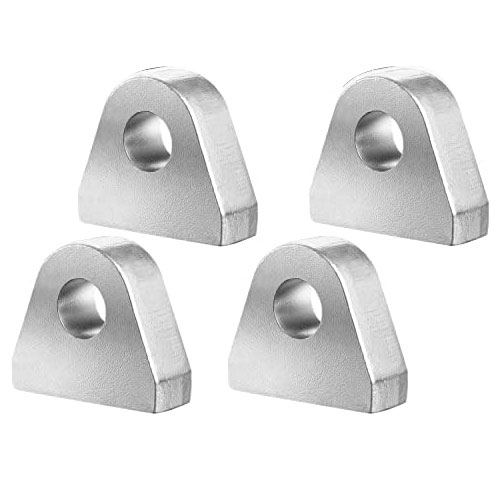
定制焊接式卸扣 Clevis 安装座
从棒料或板料机加成形后再加工焊接坡口面——槽和销孔以同一基准控制,焊后卸扣仍能顺畅摆动。
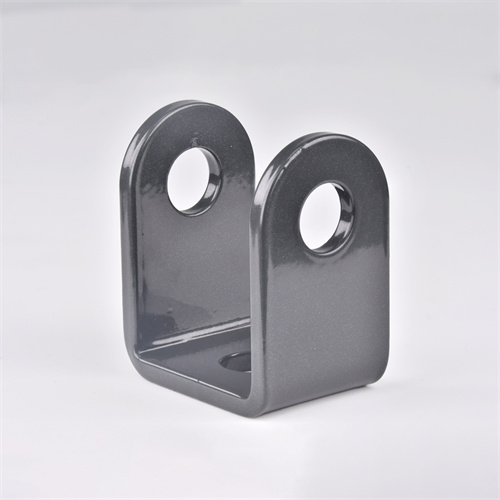
U 形 Clevis 支架 · 高尔夫球车应用
两条平行臂与其对齐的销孔一起铣削和钻孔,支架装销时不卡滞。
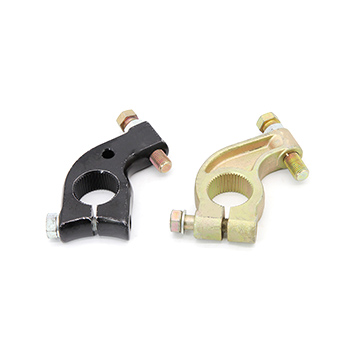
短跑赛车扭杆限位块
安装面、限位轮廓和通孔一起机加完成,螺栓固定到底盘上限位块贴合平整方正。
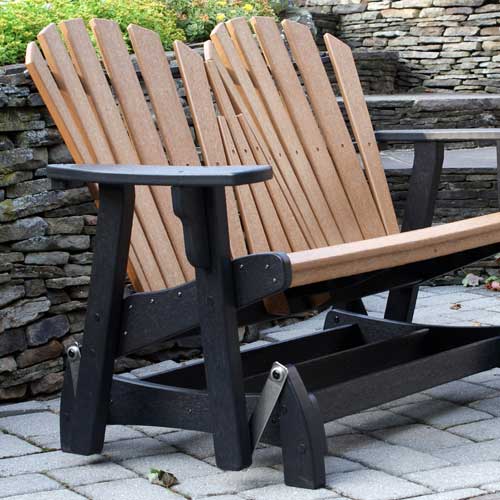
Glider 轴承臂支架五金件
臂轮廓、孔和安装孔系一次装夹完成,这正是轴承孔与安装面保持对位的原因。
需要目录之外的支架或壳体?把图纸发给我们。
铣削件如何受控
铣削件比车削件更容易累积误差,因为大多数零件依赖多个面之间保持正确的关系。控制的重点在夹具和首件,而不只是成品。
来料检验
板材、棒料和坯料在放行投产前依据材料证书核对。
过程文件
泰兴关联基地执行书面作业指导书、每个件号的明确工艺流程、生产管理系统和供应商评估计划。
首件检验
新夹具加工出的首件在批量放行前依据图纸检验,包括单面检查会遗漏的特征间关系。
过程与最终检验
根据产品和订单,成品执行 100% 全检、抽检或客户指定的检验方案。
纠正措施
当质量问题需要时,执行文件化的纠正与预防措施程序。
面向铣削的设计:要提供什么,什么决定成本
询价时请提供
- 带尺寸和公差的 2D 图纸或 3D 模型
- 材料及所需证书
- 功能面上的表面粗糙度要求
- 基准方案(如特征之间的关系很重要)
- 数量和目标排期
- 表面处理或涂层(如有)
装夹次数
每多一个需要单独装夹方向的面,就多一份工时,也重新引入位置公差。让更多特征能在一两次装夹内完成,是影响成本的最大杠杆。
起始坯料
铣削从块料、板材或坯料上去除材料。从厚板机加的大型扁平零件,可能比从整块料机加同样形状更便宜。
内角圆角半径
铣刀有半径,因此真正的尖内角无法铣出。实用的圆角或避让槽通常比强求一个不可能实现的尖角更便宜也更结实。
型腔深度与刀具直径之比
又深又窄的型腔需要细长刀具,受力会挠曲。在设计允许的前提下,把型腔深度控制在约四倍刀具直径以内可以避免这个问题。
薄壁与加强筋
薄壁部位会在切削力作用下让刀,影响壁的平面度和厚度。如果薄壁在功能上必不可少,请提前告知,因为它会改变切削策略。
公差与基准方案
只对承担功能的特征给公差,并明确不同面上的特征彼此之间的关系。
孔系与螺纹
在机床和刀具支持的前提下,钻孔、镗孔和攻丝通常与铣削在同一台加工中心上完成。按面分组可减少换刀和装夹。
CNC 铣削常见问题
哪些零件你们用铣削,哪些用车削?
铣削覆盖一切非回转体的零件——支架、板件、壳体,以及平面朝不同方向伸展的零件。如果你的零件是圆形且每个特征共用一条中心线,那它几乎肯定是车削件。很多零件两者都需要;我们在图纸评审时确认工艺路线。
你们能按图加工,还是只做目录产品?
两者都可以。除目录五金件外,我们也生产按图定制的机加支架、板件和壳体。请发送 2D 或 3D 图纸,或附关键尺寸的样品,我们会在报价前确认材料、公差、基准方案和表面处理。
铣削件能保证什么公差?
取决于特征、夹具以及零件需要多少次装夹——以实体基准一次装夹铣出的面,比重新装夹后加工的特征公差更紧。请告诉我们哪些特征承担功能,我们会逐个特征确认可达到的水平,而不是报一个笼统数字。
铣削是在自有工厂完成还是外包?
铣削产能集中在泰兴的紧密关联生产基地,运行 8 台 CNC 加工中心,与激光切割、成形和焊接协同作业。宁波自有工厂和无锡关联基地各自另有一台加工中心,用于以车削为主的零件上的铣削特征。我们会明确说明零件走哪条路线,而不是把一切描述成一家无差别的工厂。
机加支架的 MOQ 和交期是多少?
典型 MOQ 为单品 100–300 件。泰兴路线标准交期 60 天、样品 45 天——比车削件长,反映了大多数铣削件多工序、结构件的属性。具体周期随报价确认。
你们铣削哪些材料?
我们自有产品线常规铣削的材料包括低碳钢和碳钢、4130 铬钼合金钢、6061 铝和 304/316 不锈钢。定制件材料依据你的图纸以及项目所需的表面处理或涂层确认。
能提供铣削件的 CMM 检测数据吗?
可以,如果你的项目需要。坐标测量通过无锡关联基地提供,该基地配备 CMM(三坐标测量机)、光学投影仪和洛氏硬度计。如果你的零件需要 CMM 验证,请在图纸评审时告知,我们会确认检验路线和时间。
可以参观工厂或安排第三方验货吗?
可以。客户参观和第三方验货可安排在相应的生产基地。泰兴关联基地已由 SGS 在 Alibaba.com 认证供应商计划下完成现场评估(报告编号 482195455_P+T,有效期至 2026 年 11 月 17 日)。请联系我们,以便协调基地和验货范围。