什么是 CNC 车削?
CNC 车削是一种减材加工工艺:工件旋转,固定不动的切削刀具从工件上去除材料。零件以受控的主轴转速在卡盘或弹簧夹头中旋转;刀具沿编程路径进给,完成外圆车削、端面车削、内孔镗削、切槽、倒角与圆角成形以及螺纹切削。
这正是车削与铣削的根本区别。车削时工件旋转、刀具固定;铣削时刀具旋转、工件固定。仅这一区别就决定了两种工艺各自擅长什么:车削天然擅长加工彼此同心的圆形特征,因为每一次切削都参照同一根旋转轴线。
现代 CNC 车床至少控制两个轴——X 轴控制直径、Z 轴控制长度——车铣复合加工中心还可以增加动力刀具、Y 轴或副主轴,从而在不转移零件到第二台机床的情况下加工平面、横向孔和次要特征。装夹次数越少,零件被重复错误定位的机会就越少,这就是车削件的同轴度通常远比在多台机床之间转运的零件更容易保证的原因。
典型的车削特征包括外径和内径、端面和台阶、锥面、内外螺纹、退刀槽和让刀槽、滚花、倒角和圆角,以及中心线上的钻孔或镗削通孔。
车削还是铣削?
| 图纸问题 | CNC 车削 | CNC 铣削 |
|---|---|---|
| 什么在旋转 | 工件 | 切削刀具 |
| 天然几何形状 | 圆形,关于一根轴线对称 | 棱柱形,平面、型腔、复杂三维形状 |
| 最强项 | 直径之间的同轴度、螺纹、内孔 | 平面度、槽、轮廓、多面特征 |
| 典型零件 | 轴、衬套、垫片、螺纹套、螺柱、焊接衬套 | 支架、壳体、板件、歧管 |
| 成本驱动因素 | 单件循环时间、棒料直径 | 装夹次数、换刀次数、3D 刀路 |
| 批量表现 | 从中批到大批量的棒料加工效率极高 | 装夹成本分摊较慢 |
SYZ 的 CNC 车削
浙江宁波
我们在宁波的自有工厂占地 2,200 m²,拥有 30 名员工,共运行 48 台设备。其中 35 台为 CNC 车床,另有一台普通车床用于简单件和单件加工、一台加工中心、三台棒料下料锯、一台磨床和两台攻丝机。
宁波地址是 ISO 9001:2015 证书编号 11425Q49262R0S 上登记的生产地址,证书有效期至 2028 年 9 月 9 日。
江苏无锡
Rod End 和球头的量产车削在无锡一个紧密关联的生产基地进行。它是一家拥有独立设备的独立法人实体,不是我们的第二厂区——我们有意这样描述。
无锡备案工艺流程中没有外协环节。该基地已由 SGS 在 Alibaba.com 认证供应商计划下完成现场评估,报告编号 492475436_P+T,有效期至 2027 年 7 月 9 日。
对于定制或按图加工的车削件,典型路线是宁波,具体以图纸和产能评审为准。量产阶段的 Rod End 和球头安排到无锡。需要锻造、热处理、电镀、焊接或钣金子装配件的零件,会与最适合该订单的合格路线协调安排。
CNC 车削用来做什么
运动与连杆类
Rod End 本体、球头螺柱、横拉杆调节件、管接头与焊接衬套、高错位垫片、螺纹套、Clevis 销和枢轴销。
旋转与传动类
轴、短轴、驱动主轴、衬套与轴承套、止推垫圈、间隔环、以及切齿前的带轮和齿轮毛坯。
流体与压力类
液压接头、阀体和阀座、缸盖、活塞杆、喷嘴体、软管接头、螺塞和压盖。
紧固件与螺纹类
轴肩螺栓、螺纹螺柱、双头螺柱、支撑柱、连接螺母、千斤螺杆、调节件本体和定制螺栓。
结构件类
垫片和支撑柱、悬架与底盘安装衬套、管内嵌件、轴用垫片、轮毂垫片。
精密零件类
传感器壳体、连接器外壳、光学支架、医疗器械本体和实验室夹具零件。
来自我们产品线的车削件
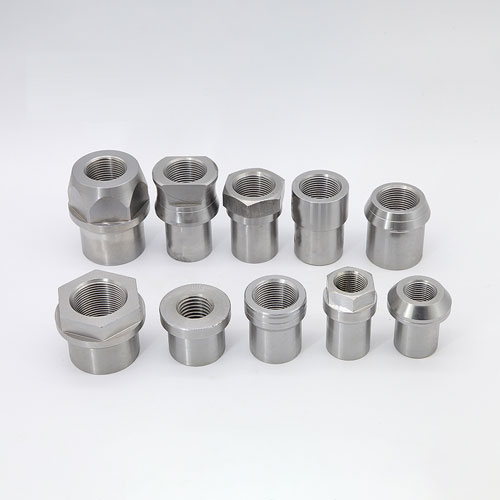
焊接式管接头 · 合金钢螺纹衬套
典型的车削工序在同一轴线上完成管接件的外径、端面、倒角、内孔和内螺纹。
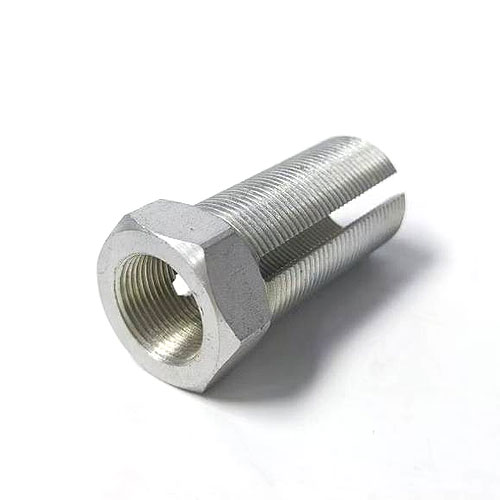
Rod End 螺纹调节套
两端通常在同一中心线上镗孔并攻丝,提供左旋和右旋螺纹选项,用于调节系统。
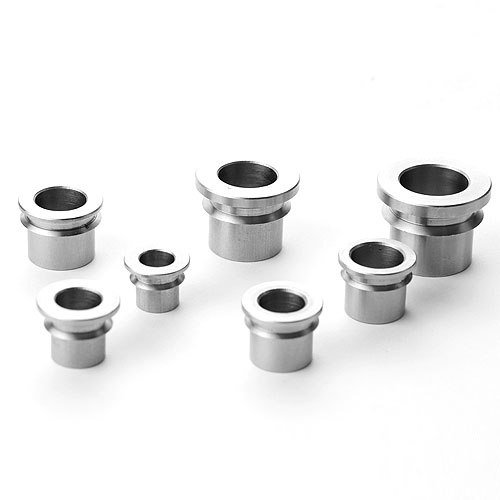
Heim Joint 高错位垫片
车削成形的球面外座和螺栓孔是典型特征——同轴度直接决定垫片的摆动方式。
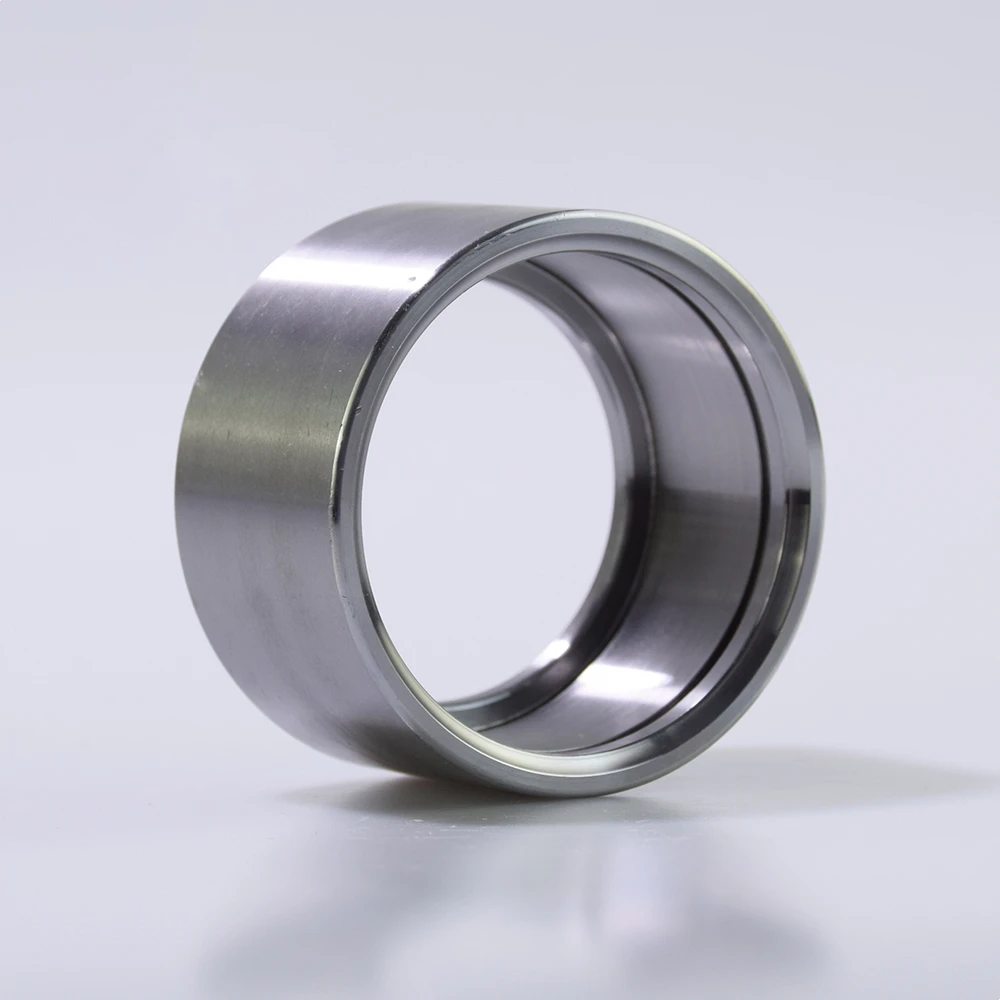
UBC24 Uniball 杯座
孔、轴承定位面和固定槽是典型的车削特征,共享同一根轴线。
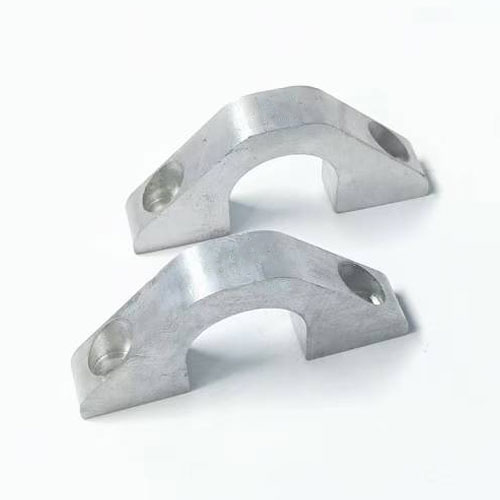
定制铝制上球头垫片
车削完成孔和外轮廓;叠高和端面关系依据图纸确认。
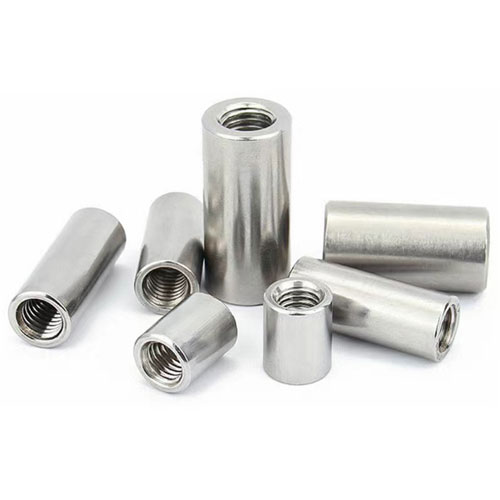
不锈钢螺纹杆连接螺母
车削本体加内螺纹是连接件的典型做法;针对不锈钢的加工硬化会复核进给和转速。
车削件如何受控
车削是稳定的工艺,但正因如此它才会悄然失效。在一个生产批次中,刀具磨损会让直径悄然偏移百分之几毫米,而机床上看起来一切正常。因此控制的重点在于测量频次,而不是在最后加大检验力度。
来料检验
材料证书与订单核对无误后棒料才放行投产,并保留留样。
首件检验
新装夹加工出的首件在批量放行前依据图纸检验——直径、长度、螺纹配合及客户指定特性。
过程巡检
批次生产中的巡检能在刀具磨损导致的漂移尚可纠正时及时发现,机台配有书面作业指导书。
最终检验
根据产品和订单,成品执行 100% 全检、抽检或客户指定的检验方案。
面向车削的设计
询价时请提供
- 带尺寸和公差的 2D 图纸或 3D 模型。
- 材料及所需的标准或证书。
- 螺纹标注,包括旋向和公差等级。
- 功能面上的表面粗糙度要求。
- 数量、目标排期以及所需的表面处理或涂层。
- 如有样品,请提供照片和关键实测尺寸。
公差带
只对承担功能的特征给公差,其余放宽。每个尺寸都收紧的图纸不会澄清重点,只会推高成本。
棒料直径与材料去除量
成本下限由最大直径决定,而不是平均直径。一个大法兰意味着整段长度都要从更大的棒料车起。
长径比
细长零件会因让刀而偏离刀具,可能需要减小切削量、使用跟刀架或尾座支撑。
深孔与小孔
镗孔深度超过约三倍孔径后,要保证直线度和圆度会越来越难。
螺纹与次要工序
当材料和滚压参数合适时,滚压螺纹可以提高疲劳强度。横向孔、平面、键槽、热处理和电镀各自增加一道工序。
CNC 车削常见问题
车削件能保证什么公差?
宁波自有工厂的备案机加工精度为 ±0.01 mm。你的具体零件实际可达到的水平取决于其几何形状、材料和长径比。当某个特征需要比车削工艺能稳定保证的精度更严时,我们会增加磨削工序,而不是在车床上硬承诺。请发图纸,我们会逐个特征确认。
你们只做目录产品,还是能按我的图纸车削?
两者都可以。我们的目录涵盖标准 Rod End、垫片、焊接衬套、螺纹套及相关五金件,同时也生产按图和按样定制的车削件。请发送图纸、实物样品或清晰的应用说明,我们会先评审尺寸、公差、材料、螺纹旋向、数量和检验要求,再确认生产路线。
车削件的 MOQ 是多少?
通常单品 100–300 件。目录现货产品可小批量供应。首次定制订单,我们一般建议先确认样品再投入量产。
车削样品需要多长时间?
宁波路线样品交期 20 天,标准生产交期 30 天。具体周期随报价确认,因为取决于材料供应情况以及是否需要热处理或电镀等外协工序。
你们车削哪些材料?
我们自有产品线常规车削的材料包括碳钢、4130 铬钼合金钢、6061 铝和 304/316 不锈钢。定制件材料依据你的图纸及项目所需文件确认。
车削是在自有工厂完成还是外包?
车削在网络内完成。宁波自有工厂配备 35 台 CNC 车床,无锡紧密关联生产基地在两条产线上运行 50 台 CNC 精密车床,其备案工艺无外协环节。宁波方面,锻造、热处理、焊接和表面处理外发给合格的外协工序,不在厂内进行。
能提供材料证书和检验报告吗?
可以。可根据产品和订单提供材料证书、尺寸检验报告、检验计划及 OEM 文件。无锡路线成品批次可追溯至原材料炉号;宁波路线保留材料证书和留样,但批次不追溯到炉号。
可以参观工厂或安排第三方验货吗?
可以为客户安排相应生产基地的实地参观和第三方验货。两个关联生产基地均已由 SGS 在 Alibaba.com 认证供应商计划下完成现场评估。请联系我们,以便协调基地和验货范围。