什么是热处理?
热处理是一种受控的加热与冷却过程,用于改变金属的内部组织,进而改变硬度、强度、韧性和耐磨性之间的平衡。它不是表面处理:它改变的是材料本身的性能。
整体淬火(Through-hardening)使合适钢件的整个截面硬化。表面淬火(Case hardening)在较韧的芯部之上形成更硬的外层;渗碳是在淬火前引入碳的常用方法之一。回火(Tempering)在所需的硬度与韧性平衡有要求时跟随淬火进行。去应力或正火可在后续机加工和精饰之前降低残余应力或细化组织。
热处理必须与材料、载荷工况、工作表面以及后续要去除的材料量相匹配。目标不是简单地“越硬越好”,而是耐磨寿命、韧性和尺寸稳定性的可用组合。
让处理方式匹配需求
| 零件需求 | 处理问题 |
|---|---|
| 反复接触的轴承钢球或 Race | 整体淬火加上明确的硬度范围,随后是磨削余量和精磨 |
| 需要更韧芯部的耐磨表面 | 表面淬火路线是否合适,包括所需的硬化层深度 |
| 不能变脆的硬化零件 | 回火工序以及该应用的硬度/韧性平衡 |
| 焊接、锻造或重切削零件 | 下一道工序之前是否需要去应力或正火 |
| 最终尺寸要求严格的零件 | 机加工余量和预期变形必须在处理前规划 |
SYZ 的热处理
加工、处理、磨削
轴承钢球或 Race 的典型路线是:带合适余量进行机加工,送至外部热处理合作方,处理完成后再对功能表面进行磨削。确切顺序取决于材料、几何形状和所需硬度。
宁波与无锡
我们自己的宁波工厂和关联无锡基地配有 Rockwell 硬度计。当特定订单经过这些检测点时,可按约定要求检查硬度,并按订单确认可提供的文件。
热处理能实现什么
轴承接触表面
更硬的钢球和 Race 能够承受球面滑动轴承、Rod End 和球头中反复的滚动或滑动接触。
承载销与螺柱
可淬硬钢可以在枢轴处处理以提高耐磨性,同时保留芯部所需的韧性。
铬钼钢本体
4130 零件可将指定热处理作为强度与耐久路线的一部分,随后进行所需的精饰。
应力管理
当图纸和应用有要求时,可在焊接、锻造或重切削之后考虑去应力或正火。
来自我们产品线的热处理部件
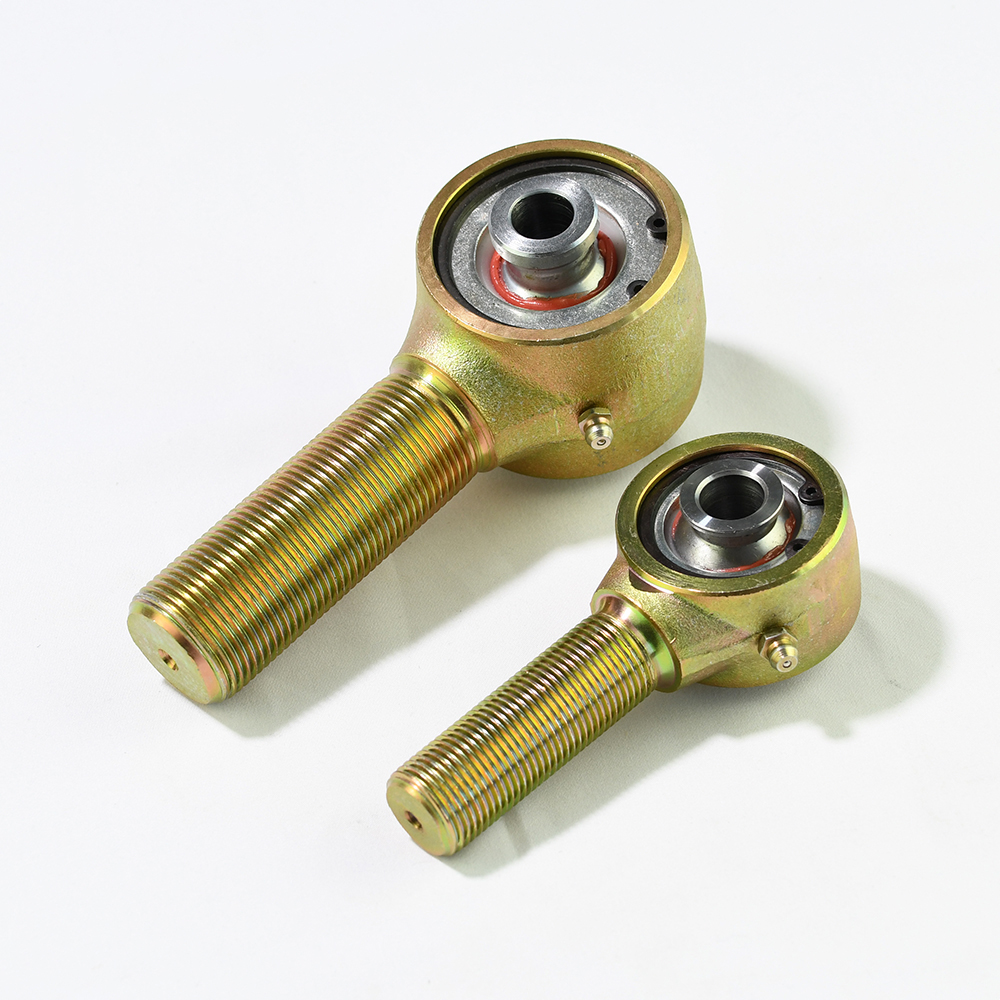
Johnny Joints
4130 铬钼钢壳体经过热处理,以承受越野悬挂使用中反复的铰接动作。
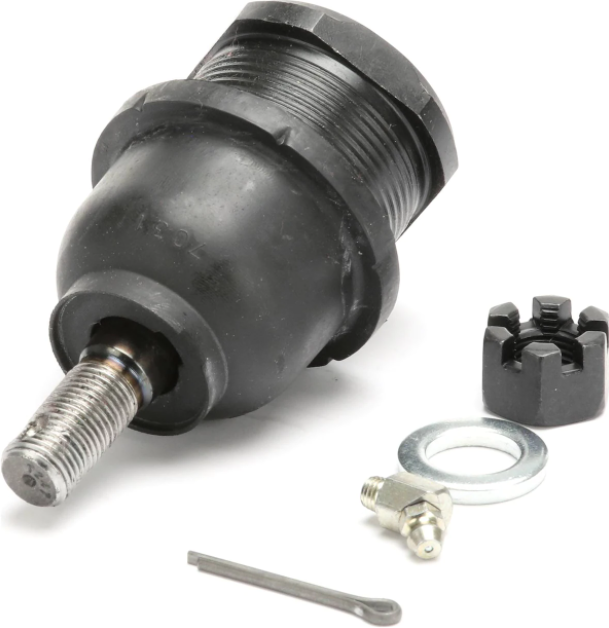
K772 球头
球头螺柱经过专项热处理,以满足重载汽车枢轴点所需的耐磨性。
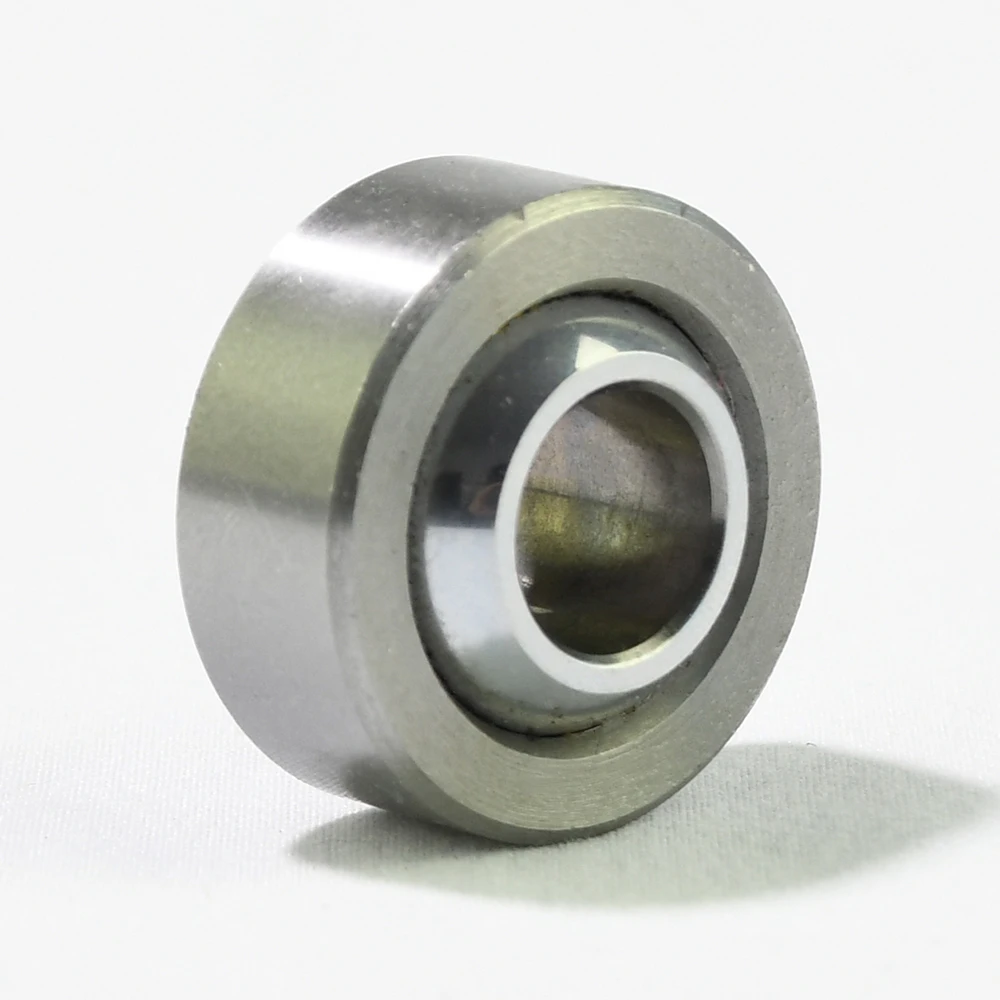
GE20C
规格标明采用精密磨削、热处理的 52100 轴承钢球;在代表性顺序中磨削紧随热处理之后。
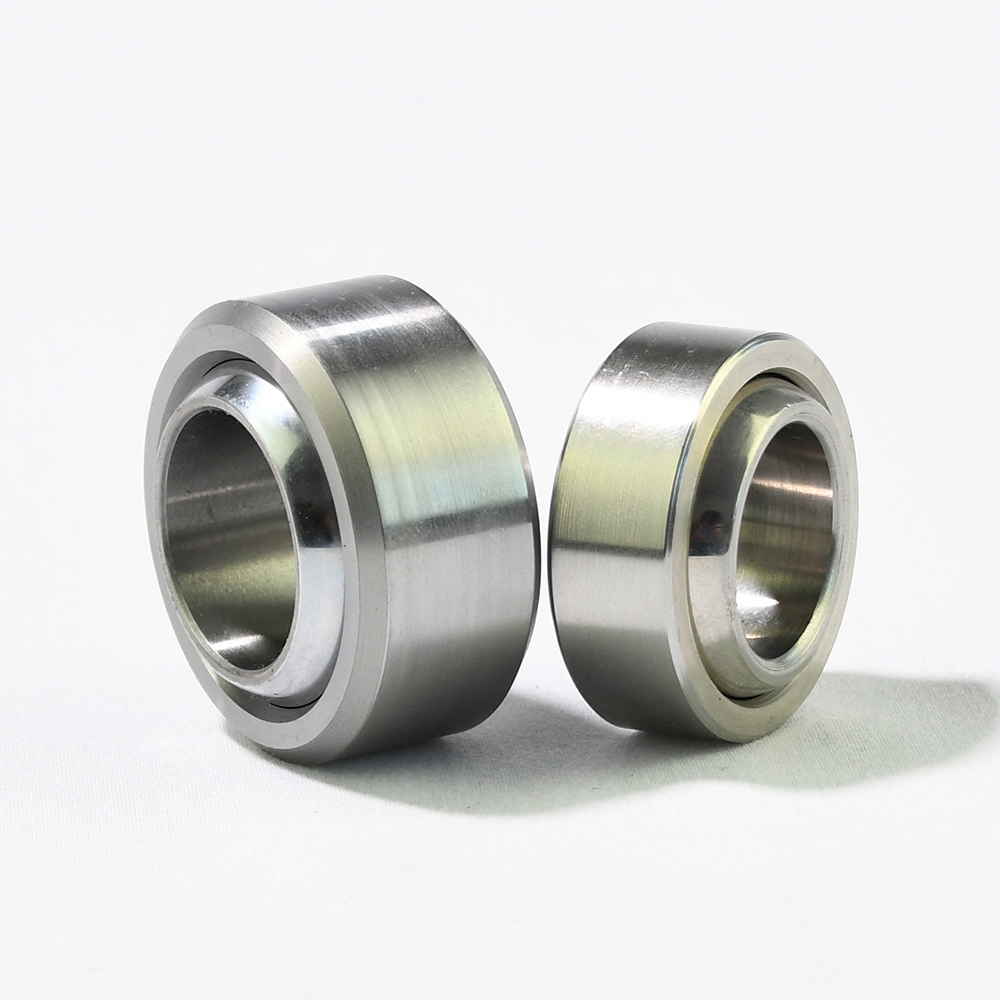
FKS 重载球面滑动轴承
有记录的路线标明采用热处理的 52100 钢球和 4130 铬钼钢 Race 表面构成磨损配副。
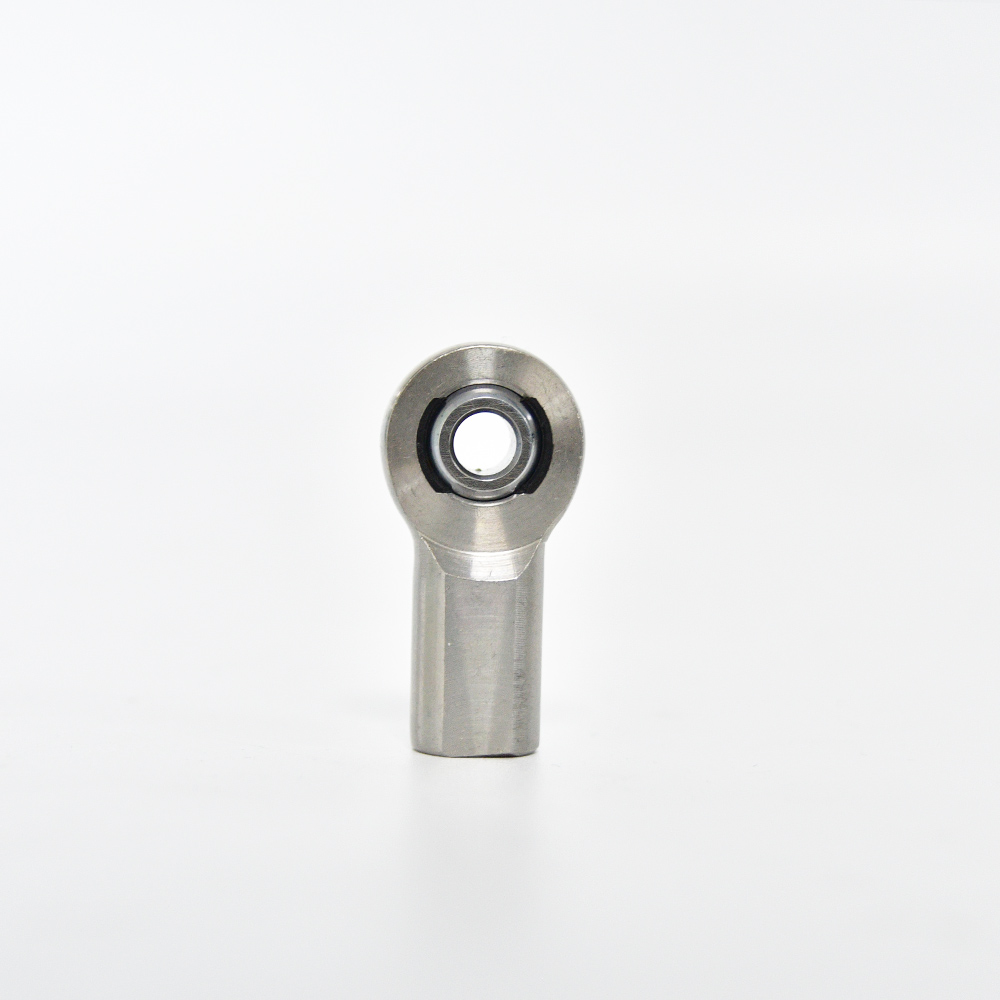
母头不锈钢 Heim Joints
可淬硬的 440C 钢球经处理以提高耐磨性,同时保留选择不锈钢材质的耐腐蚀理由。
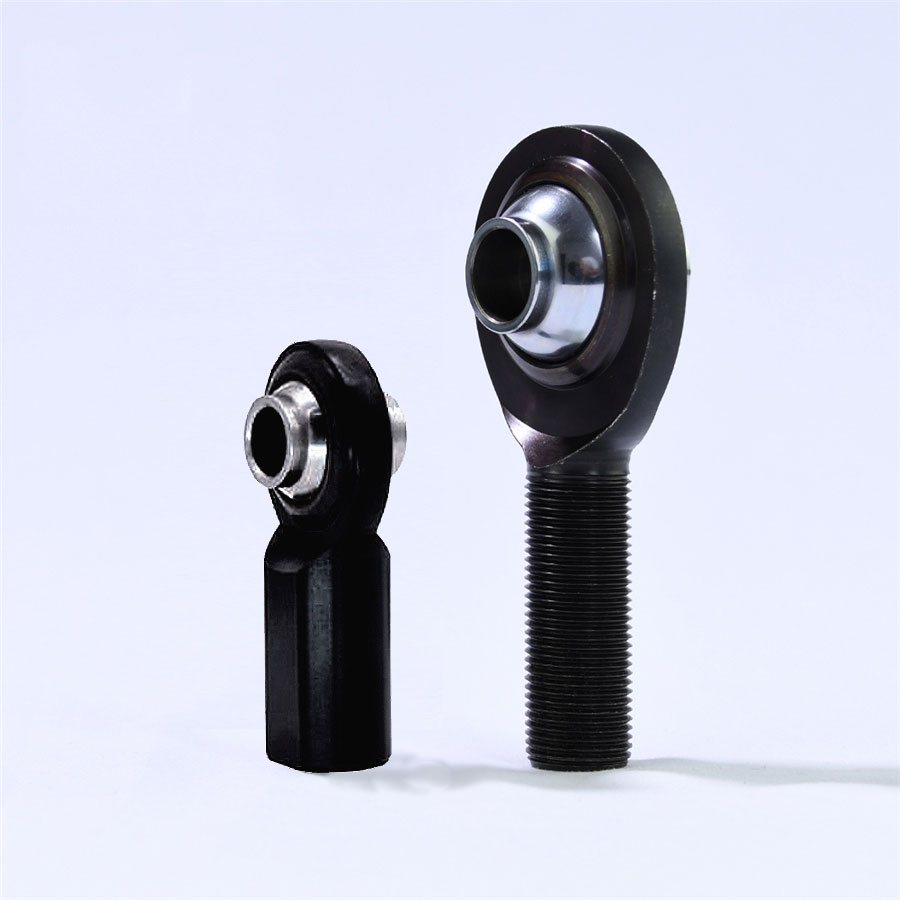
发黑处理高错位 Heim Joint
钢球和铬钼钢本体的热处理与发黑处理相配合,以支持规定的强度、耐磨和表面要求。
有硬度目标、硬化层深度要求或处理后磨削余量?把图纸发给我们。
热处理件如何受控
管控计划围绕规定的材料、硬度和最终尺寸构建——证据文件包按订单商定。
要求评审
在路线释放之前,检查材料牌号、硬度范围、处理类型、硬化层深度和机加工余量。
处理前尺寸
在外部处理工序之前检查关键尺寸,以便控制精饰余量。
硬度验证
当订单经过相关检测点时,可在宁波和无锡进行 Rockwell 检测。
最终检验
磨削或其他精饰之后,在放行前检查尺寸以及约定的外观或文件要求。
热处理常见问题
你们有自己的热处理炉吗?
没有。热处理按订单商定的规格通过外部合作方安排。我们的宁波工厂和关联无锡基地配有 Rockwell 硬度计,用于适用的验证路线。
你们能对钢球、Race 和 Rod End 本体进行热处理吗?
可以,热处理的钢球、Race 和壳体出现在我们有记录的产品线中。材料、处理方式和最终检验要求针对具体零件确认。
你们提供整体淬火和表面淬火吗?
两者都是通用热处理实践中的工程选项。哪种路线适合您的材料和载荷工况,在图纸评审期间确认,而不是从零件名称推断。
热处理会改变我的尺寸吗?
可能会。变形和尺寸变化正是需要在路线释放之前考虑机加工余量、基准策略和任何后续磨削的原因。
你们能提供硬度报告吗?
硬度验证和可提供的文件按订单确认。对于适用的路线,我们自己的宁波工厂和关联无锡基地可进行 Rockwell 检测。
你们通常热处理哪些材料?
我们有记录的示例包括 52100 轴承钢、4130 铬钼合金钢和 440C 不锈钢。牌号和处理方式必须针对实际零件指定。
热处理报价需要提供什么?
请提供图纸、材料、硬度或硬化层深度要求、关键尺寸、最终精饰以及任何所需的报告或检验方法。我们将确认可用的路线和证据。