什么是焊接,我们实际做什么?
焊接通过材料熔化并冷却形成熔合接头来连接金属,通常使用填充金属。它把切割和成形的钣金、管材以及机加工配件变成结构总成。
关联泰兴基地的机器人焊接使用可编程 FD-V6 机器人在整个生产批次中重复同一路径和参数组合。其结果取决于上游零件的精度以及把它们保持在预定位置的工装夹具。特定订单使用的具体焊接工艺在图纸评审时确认。
待焊机加工是另一回事。目录中的球头杯、管接头和扳手六角头通常作为精密机加工配件供应,由客户的制作商安装和焊接。我们的角色是生产焊缝所依赖的台肩、孔或坡口几何;最终焊接通常由制作商完成。
机器人焊接 vs 手工焊接
| 问题 | 机器人焊接 | 手工焊接 |
|---|---|---|
| 一致性 | 夹具和工艺受控时,路径、速度和参数与程序一致 | 随焊工、班次和接头状态而变化 |
| 最佳场景 | 批量生产中重复的接头几何 | 单件、样件或高度多变的几何 |
| 装调要求 | 精确的夹具和可重复的来料零件 | 夹具同样有帮助,但适应性可以更强 |
| 有记录的场合 | 关联泰兴基地用于结构总成 | 目录配件的最终焊接通常由客户的制作商完成 |
SYZ 的焊接
关联泰兴基地
该基地运行 2 台 FD-V6 机器人焊接机,并配有激光切割、冲孔和折弯。其自有结构类 OEM 项目包括油箱、控制臂、后桥和底盘部件;这些不是 syzrodends 目录产品。
宁波与无锡配件
我们自己的宁波路线和关联无锡路线生产精密机加工配件,例如带台肩的球头杯、焊接衬套、转接件和扳手六角头。焊接通常由把配件装入车架、控制臂或连杆管的制作商完成。
焊接与待焊机加工用来制造什么
机器人焊接结构件
泰兴路线上的管材车架、底盘加强件、成形支架和结构类 OEM 总成。
焊接衬套配件
为客户焊接预先准备的球头杯、管材衬套、转接件、球面滑动轴承杯和 Clevis 安装座。
焊接式五金件
带孔、台肩或扳手平面以支撑制作商焊缝的扳手六角头、Clevis 和管端配件。
按材料专项评审
碳钢、4130 铬钼钢和 304/316 不锈钢出现在这些部件家族中;最终焊接工艺归属具备资质的接头制作者。
来自我们产品线的待焊部件
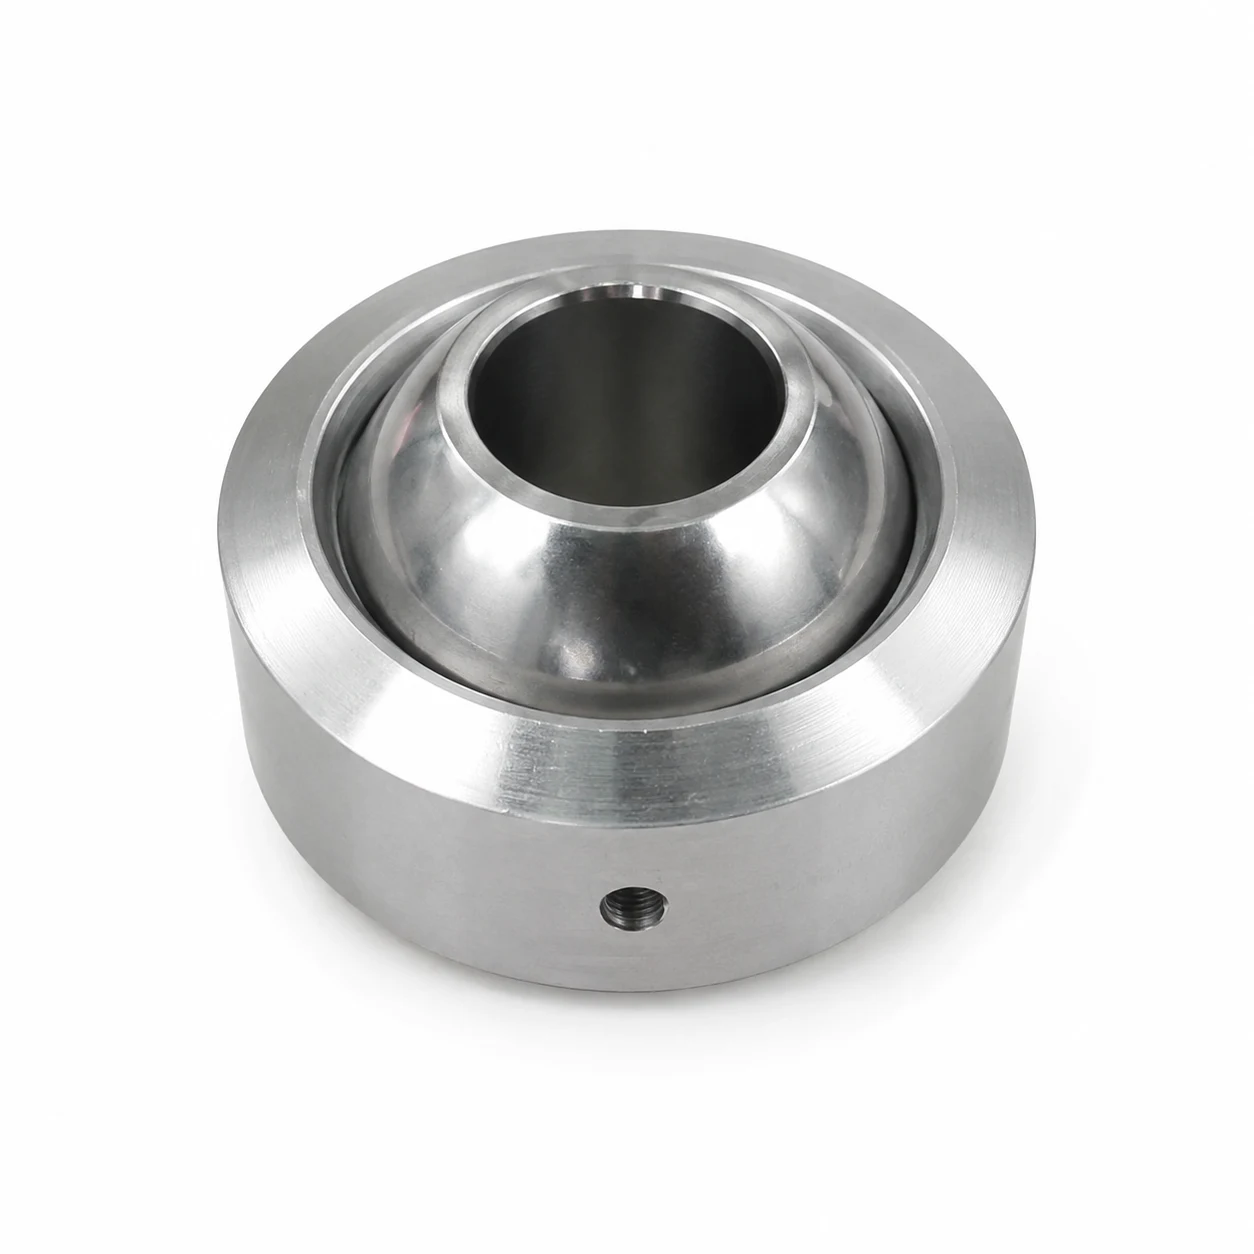
带台肩工业焊接式球头
台肩加工到确定的直径和深度,使制作商可以将其焊入匹配的控制臂或连杆管孔。
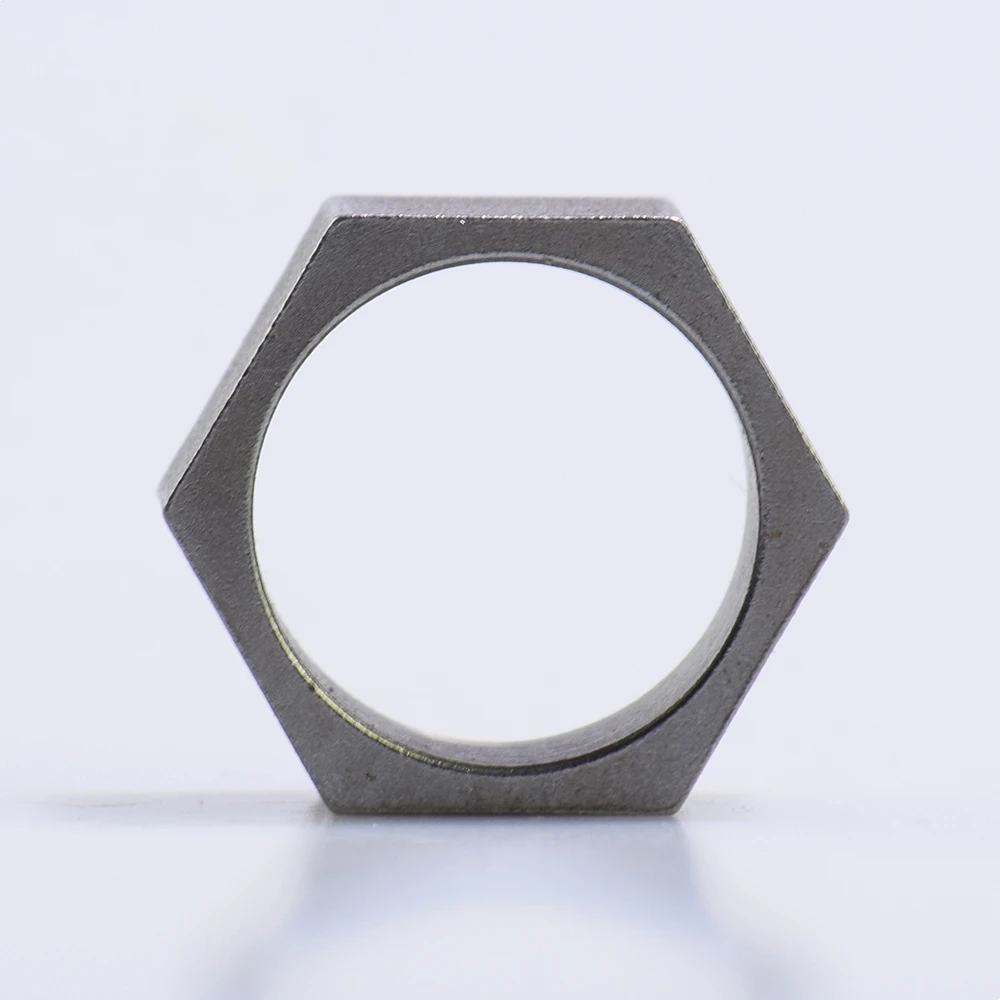
1865-113 焊接式扳手六角头
孔径匹配 2 英寸管材,配件焊到管端后六角面提供扳手平面。
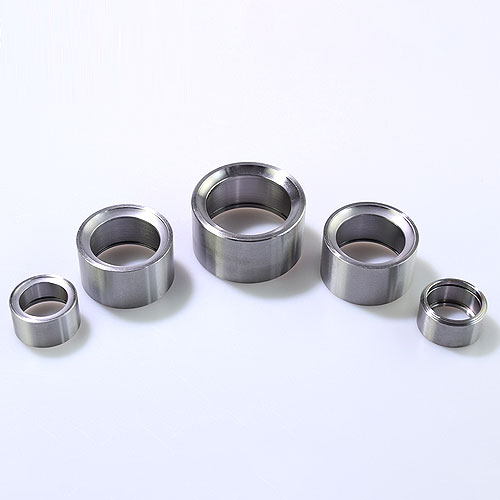
Uniball 焊接杯
轴承孔按精密配合加工,外形则按焊入控制臂或支架的需要成形。
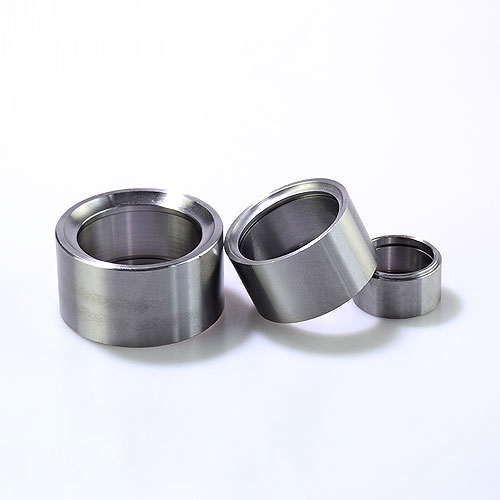
球面滑动轴承焊接杯
杯座一侧提供精密轴承配合,另一侧提供待焊外形。
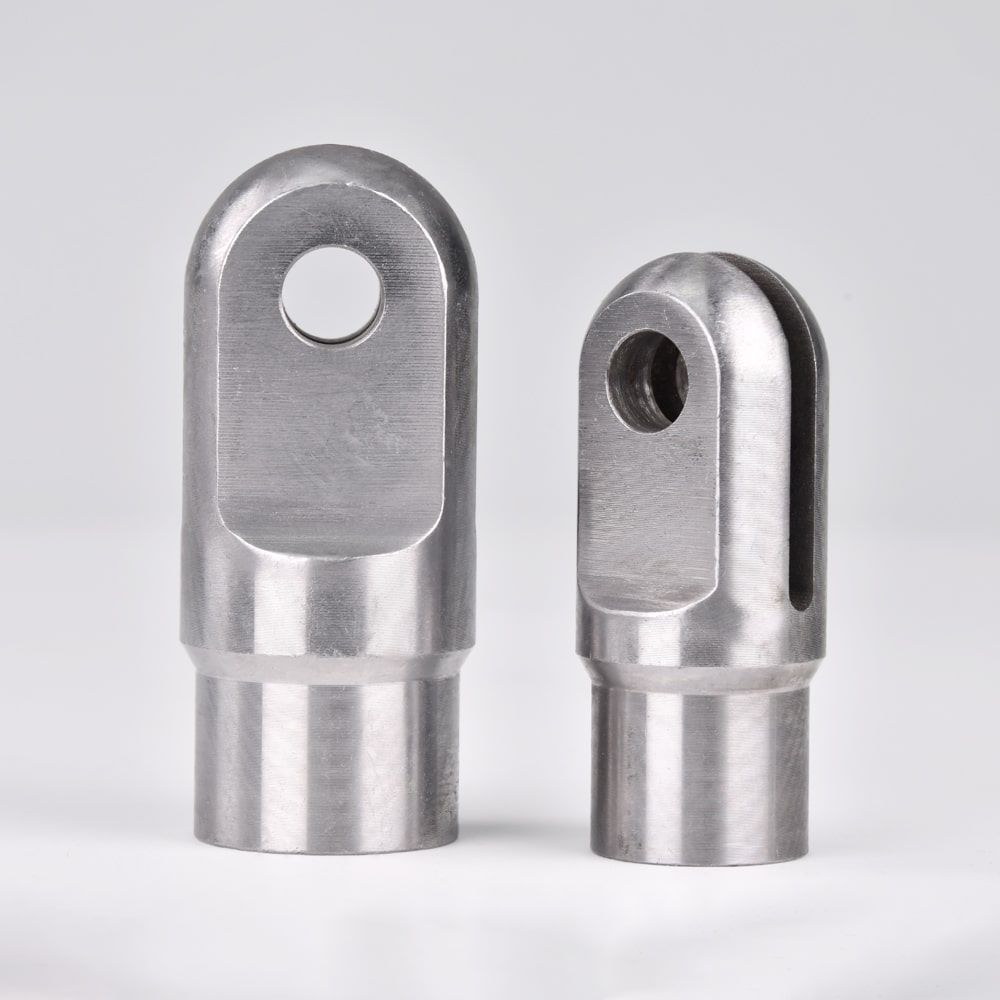
管材 Clevis 安装座
管径杆身按插入要求加工,Clevis 开口槽和销孔在客户焊接之前完成。
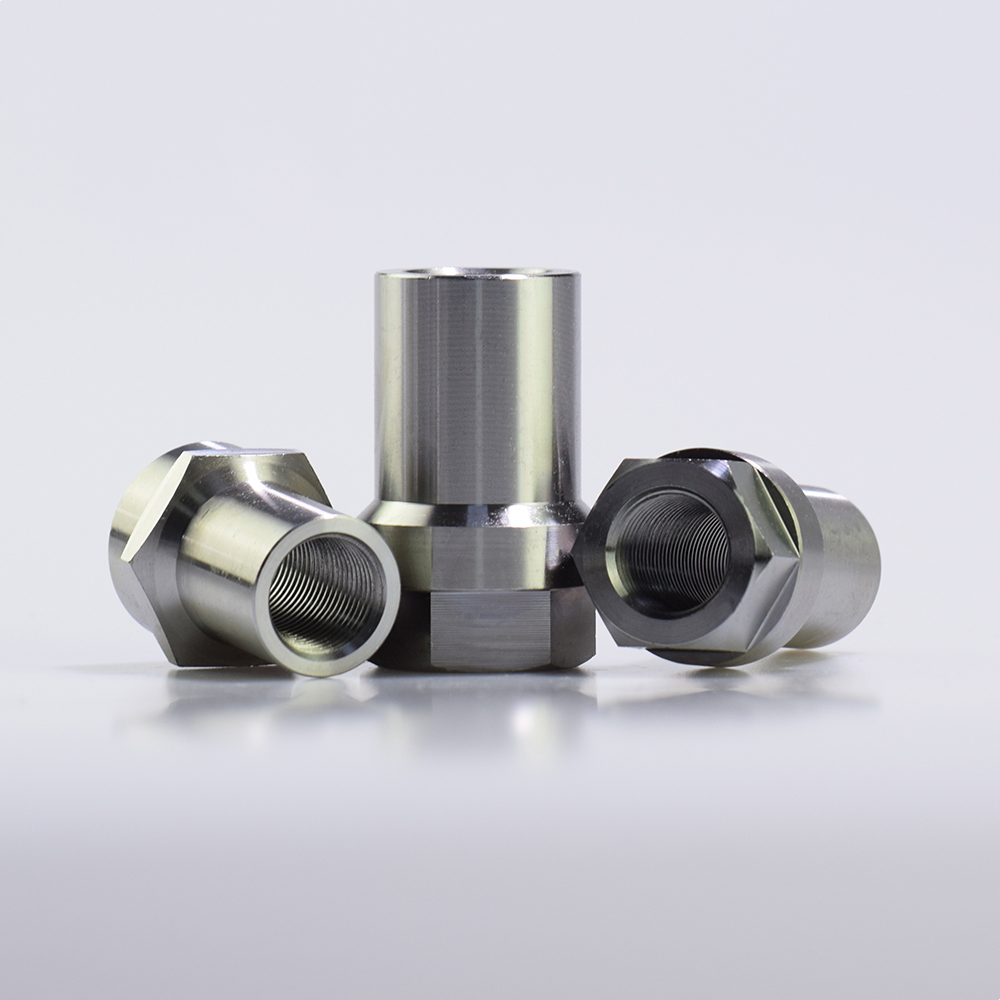
WTF 系列焊入式衬套
杆身按管材内径定尺寸,焊缝上方的六角在安装后提供扳持面。
需要待焊配件还是成品焊接总成?把图纸发给我们并明确范围。
焊接与待焊件如何受控
两条路线的质量问题不同:焊接总成关注夹具和接头重复性,机加工配件关注尺寸化的焊前控制。
夹具与首件检验
对于机器人焊接,在生产批次释放之前检查夹具位置和焊缝外观质量。
上游精度
激光切割、冲压和折弯部件必须以夹具预期的几何到位,机器人才能重复出正确的焊缝。
焊前尺寸
对于客户焊接的配件,台肩、孔和坡口尺寸按其他关键机加工特征同等检查。
最终检验
总成和配件按 100% 检验、抽检或客户指定方案执行,附加的焊缝检验按项目商定。
焊接常见问题
目录中的焊接式配件到货时已焊好吗?
默认没有。它们是精密机加工配件,设计上由您的制作商焊入车架、控制臂或连杆管。如果需要成品焊接,请在图纸评审时告知我们。
能提供完全焊接好的总成吗?
可以,通过关联泰兴路线,机器人焊接与激光切割和折弯协同安排。这与目录待焊配件是不同的范围。
机器人焊接和手工焊接有什么区别?
在夹具和来料受控的条件下,机器人焊接在批量生产中重复程序化路径。手工焊接对单件或高度多变的几何适应性更强。
如果我打算自己焊接配件,该选什么材料?
碳钢、4130 铬钼钢和不锈钢都出现在这些部件家族中。正确的焊接工艺取决于实际牌号、厚度、接头和工艺;请与具备资质的制作商确认。
待焊配件的 MOQ 是多少?
目录五金件的典型 MOQ 为每项 100–300 件。定制焊接总成按夹具和生产要求单独界定。
能生产底盘或油箱总成这类结构件吗?
关联泰兴基地拥有这些结构类 OEM 产线和相应的制作设备。它们不是 syzrodends 目录产品;定制项目直接对照设备评审。
能提供焊接检验记录吗?
首件、过程和最终检验范围按项目商定。更严格的检验(如剖切或无损检测)针对实际总成确认。
可以安排第三方验货吗?
可以为客户到访和第三方验货安排到相关现场。关联泰兴基地持有报告编号 482195455_P+T 的 SGS 评估。