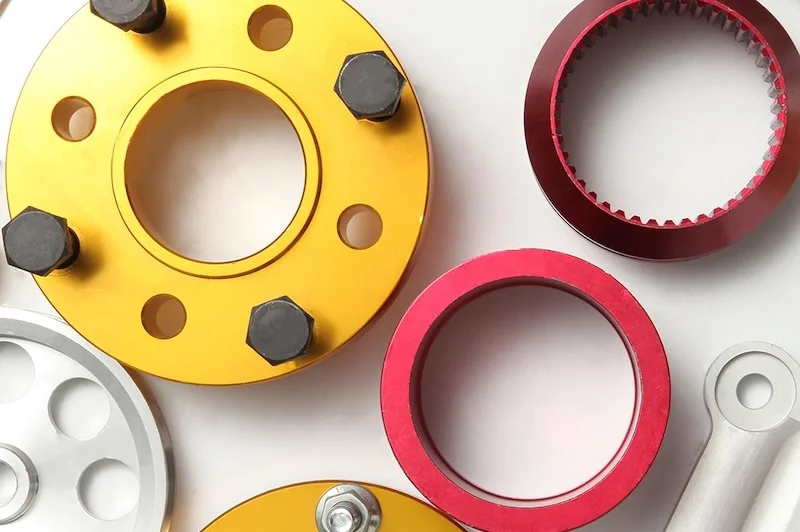
无论是汽车改装零件、精密机械部件,还是户外设备的金属结构件,CNC 加工零件表面处理的成败往往决定一切。您可能已经注意到:有些 CNC 加工零件多年如新,而有些很快就生锈、褪色或磨损。造成这种差异的关键原因之一,就是表面处理与防护的方式。
对于许多采购工程师和机械爱好者来说,表面处理不只是外观问题——它直接决定耐腐蚀性、耐磨性、使用寿命和维护成本。本文将全面介绍 CNC 加工零件的表面处理,从常见工艺到选型技巧,让您一目了然、一次看全。
为什么 CNC 加工零件需要表面处理?
在CNC 加工领域,人们通常关注公差、精度和材料选择。然而,零件的实际性能和寿命往往在很大程度上取决于表面处理的质量。良好的表面处理不只是“上面的一层保护膜”——它是通过机械、化学或电化学方法实现的功能升级,帮助零件在严苛环境中可靠运行。
1. 抵御腐蚀,延长寿命
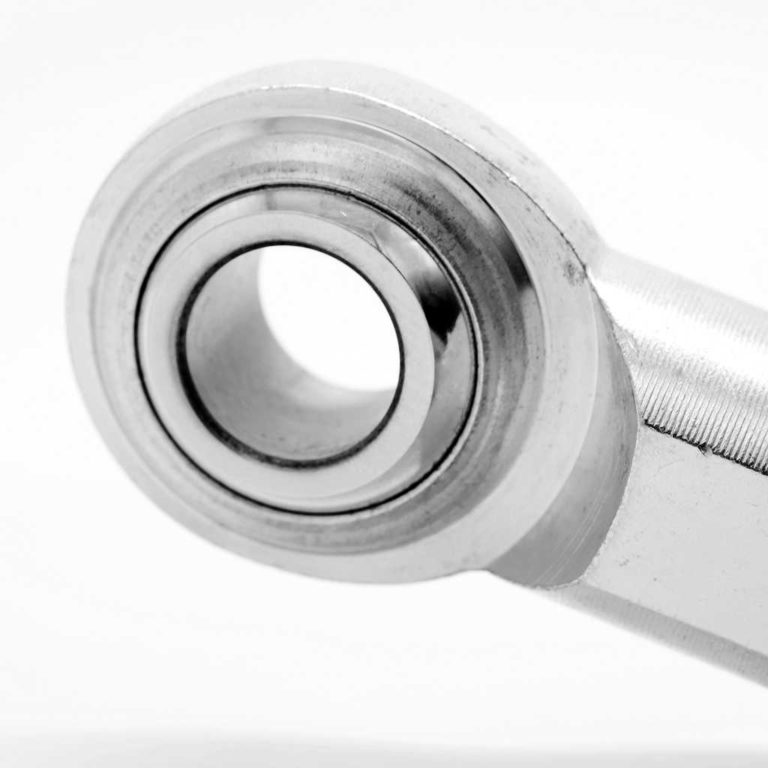
金属最大的敌人之一是腐蚀。即使是高强度钢,如果不加防护,在潮湿、盐雾、化学或高温环境下也会很快失去强度和光泽。例如,未处理的碳钢杆端球头在沿海或化工厂环境中,几周内就可能出现明显锈蚀。相比之下,经过镀锌、镀镍或达克罗(Dacromet)处理的同样零件,可以在盐雾试验中经受数百小时而看不到腐蚀。
2. 提升耐磨性与机械性能
许多 CNC 加工零件在使用中要承受反复摩擦或冲击——比如汽车悬架部件、机械连杆球头或模具镶件。如果表面硬度不足,磨损会迅速降低精度,甚至导致零件失效。PVD 涂层(TiN、TiAlN、DLC)或硬质阳极氧化等处理能显著提高表面硬度并降低摩擦,帮助零件运行温度更低、寿命更长。
3. 改善外观与品牌价值
对于在成品中仍然可见的部件来说,表面处理既是防护,也是品牌塑造。拉丝铝板或镜面抛光的不锈钢接头不仅更耐用,还能立刻传递出品质感。喷漆、粉末喷涂或彩色阳极氧化等工艺还能提供视觉编码,让装配和维护更加容易。
4. 赋予功能与特殊性能
表面处理可以超越防护和美观,带来功能价值。绝缘涂层可防止电气短路;耐紫外线涂层可延缓户外老化;低摩擦涂层可提高运动效率。在医疗器械、航空航天和海洋工程等行业,这些功能性涂层可能至关重要。
5. 平衡成本与价值
有些买家为了节省前期成本而想省略表面处理。虽然短期预算上看似划算,但长期的维护、更换和停机费用可能高得多。占零件成本仅 5–10% 的表面处理,却可能将其寿命延长两到三倍,大幅降低全生命周期成本。
对 CNC 加工零件而言,表面处理就像建筑的防水层、汽车的漆面——不只是为了好看。它是决定性能、寿命和用户体验的护盾。省略它,就意味着放弃产品长期可靠性的重要保障。
CNC 零件表面处理的主要类别
1. 表面改性工艺
表面改性是指直接在零件表面进行处理,以改善其物理性能或外观,而不改变整体尺寸和核心结构。这些方法通常是表面处理流程中的“第一步”,既可以作为独立工序,也可以作为涂层和化学处理的前置准备。
常见的表面改性工艺包括:
- 表面淬火——通过快速加热和冷却表面层形成硬化壳,提高耐磨性和疲劳强度。非常适合承受反复冲击或摩擦的钢制零件,如轴、齿轮或连杆。
- 喷砂 / 抛丸——利用高速磨料去除氧化皮、毛刺或旧涂层,同时形成均匀的哑光质感。铝件阳极氧化前常进行喷砂,以提高涂层附着力。
- 滚花——在表面压出花纹纹理以增加摩擦力,常见于工具手柄、旋钮或需要防滑的紧固件。
- 拉丝——用砂带或砂轮产生细密一致的纹路,遮盖细小划痕并增添装饰效果。常用于铝面板和不锈钢壳体。
- 抛光——用磨料和抛光剂将表面平滑至高光泽的镜面效果。对于以高端外观为卖点的零件是完美之选。
为什么它很重要:
- 优势——这些方法快速、经济、用途广泛。它们能显著改善外观、控制表面粗糙度,并增强后续处理的附着力。
- 局限——单独使用时,它们几乎不提供防腐蚀保护。要获得长期性能,最好与电镀、阳极氧化或粉末喷涂等防护涂层结合使用。
例如,如果有一批既要求美观又要求耐腐蚀的 CNC 加工铝制外壳,可以先喷砂获得细腻均匀的质感,再进行阳极氧化。这样既获得干净专业的外观,又获得长期耐用性。
2. 涂层与电镀工艺
在所有 CNC 加工零件表面处理方案中,涂层和电镀是应用最广泛的之一。通过在表面添加保护层,它们不仅能改善外观,还能提高耐腐蚀性和耐磨性,有时甚至赋予新的功能特性。
2.1 电镀
电镀利用电解工艺在工件表面沉积一薄层金属,形成致密均匀的镀层。典型流程包括:
- 前处理——除油、酸洗和清洗,确保表面无污染物。
- 电镀阶段——将工件接为阴极、镀层金属作为阳极,通过电解液传送金属离子。
- 后处理——包括封闭(形成致密保护膜)、钝化(降低表面活性以延缓腐蚀)和除氢(防止可能导致零件失效的氢脆)。
常见镀种及其特性:
- 镀铬——提高表面硬度、耐磨性,并提供装饰性外观。装饰铬厚度 0.5–1 μm,硬铬则为 5–80 μm。
- 镀镍——兼具耐磨性、防腐蚀性和明亮的外观。厚度通常 10–30 μm。
- 镀锌——以牺牲阳极方式防锈。厚度通常 5–15 μm。镀后钝化可获得白色、蓝白色、彩色(彩虹色)或黑色锌层,耐蚀性排序为:黑色 > 彩色 > 蓝白色 > 白色。
阳极性镀层与阴极性镀层:
- 阳极性镀层(如镀锌)会先腐蚀,从而保护基体金属。
- 阴极性镀层(如镀镍、镀铬)必须完全封严基材;任何缺陷都会导致基材先行腐蚀。
耐腐蚀性(中性盐雾试验):锌 > 镍 > 铬。
2.2 电泳涂装(E-coating)
电泳涂装与电镀类似,但沉积的是漆基涂层而非金属。其优点是即使形状复杂的零件也能获得均匀的涂层。
- 典型厚度:15–25 μm
- 优点:附着力强、防腐蚀性好、覆盖均匀。
- 应用:汽车零件、自行车车架、家电外壳。
- 与电镀对比:电镀在硬度和耐磨性方面更出色;电泳涂装则具有更优的耐腐蚀性,对复杂几何形状的覆盖更好。
2.3 粉末喷涂与喷漆对比
喷漆——颜色选择丰富、光泽度高,但附着力较弱,防腐蚀性能中等。固化温度约 80°C。
粉末喷涂——利用静电吸附将粉末吸附到工件表面,然后在约 180°C 下烘烤形成坚固均匀的涂层。厚度通常 60–70 μm。附着力强,耐腐蚀性优于喷漆,而且更环保。
对比:粉末喷涂经济环保;喷漆视觉效果更丰富。
2.4 真空镀膜(PVD 涂层)
PVD(物理气相沉积)在真空环境下进行,将金属或非金属气化后冷凝到零件表面。厚度范围 0.25–10 μm。
装饰性涂层(0.3–1 μm)——改善外观和颜色。
功能性涂层(2–5 μm)——提高硬度、耐磨性和防腐蚀能力。
常见 PVD 涂层:
- TiN——金黄色,硬度高。
- TiAlN——适合高摩擦切削加工。
- TiCN——抗冲击和耐磨性良好。
- DLC——低摩擦、高硬度。
- CrN——耐磨与防腐蚀性能均衡。
PVD 与电镀对比:
- PVD 适合高端零件,带来卓越的表面质量、光泽和耐用性。
- 电镀更适合大批量、成本敏感的生产。
3. 转化膜处理
转化膜是一种将金属表面转变成薄层保护性化合物的化学工艺。与在表面添加材料的电镀或喷漆不同,转化膜通过化学作用改变表面本身。其结果是形成一层结合牢固、不易剥落的膜层,为后续处理提供极佳的基础。
3.1 发黑 / 发蓝
原理——受控氧化反应在表面形成致密氧化层,隔绝金属与空气和水分,减缓锈蚀形成。
特点——呈现黑色或蓝黑色外观,成本低,适合外观要求不高的钢制零件。
局限——耐腐蚀性有限;通常需要浸油后处理以达到最佳防护效果。
应用——常见于机械零件、工具和枪械部件。
行业说明——在钢制零件上,发黑常被称为“发蓝”。虽然工艺有所差异,但防护功能类似。
3.2 磷化
原理——将钢、铝或锌零件浸入含磷酸盐的溶液中,形成不溶于水的结晶状磷化膜。
特点——耐腐蚀性优于发黑;多孔的表面结构使其成为喷漆或粉末喷涂的优质底层。
局限——美观性有限(通常呈灰色或深灰色);加工成本略高于发黑。
应用——汽车零件、五金件、军事装备。
发黑与磷化对比
- 耐腐蚀性——磷化 > 发黑
- 外观——发黑更黑更亮;磷化呈哑光效果
- 成本——磷化略贵
- 共同要求——两者在处理前都需要彻底清洁和除锈,以确保有效防护。
3.3 铝件阳极氧化
原理——将铝置于电解槽中并通以电流,在表面形成致密、均匀且坚硬的氧化膜。
优点——提高耐腐蚀性、耐磨性和装饰性;对于功能性零件还可以增加表面摩擦力。
普通阳极氧化与硬质阳极氧化对比:
- 膜厚——普通:5–12 μm;硬质:25–70 μm
- 硬度——普通:HV 180–310;硬质:HV 310–550
- 外观——普通阳极氧化呈半透明或可染色;硬质阳极氧化不透明、表面较暗淡
耐紫外线——即使是硬质阳极氧化也难以承受长期紫外线照射。解决方案包括延长封闭时间、加涂防紫外线面漆,以及使用高耐光性染料。
材料差异——6061 铝阳极氧化效果稳定,而 7075 铝由于锌含量高,容易出现白边、黑斑或颜色不均——尤其是使用红色或橙色等鲜艳颜色时。
4. 其他防护涂层
除了常见的电镀、喷漆和转化膜之外,还有一些针对特定性能需求和环境设计的专业防护涂层。其中最著名的例子之一就是达克罗(Dacromet)涂层。
4.1 达克罗涂层(Dacromet)
原理——达克罗是一种以锌铬为基础的涂层,由锌粉、铝粉、铬酸和去离子水配制而成。通过浸涂后高温烘烤,形成均匀的保护层。
工艺流程——溶剂除油 → 机械抛光 → 浸涂 → 烘烤 → 二次浸涂 → 烘烤 → 干燥。
典型厚度——2–15 μm。
优点:
- 耐腐蚀性出众,可在盐雾试验中经受数百小时
- 无氢脆风险,适合高强度紧固件
- 环保,符合现代环保法规
局限:
- 耐磨性差;不适合持续摩擦或磨蚀工况
- 颜色选择有限——多为银灰色
典型应用:
汽车、摩托车和机械应用中的螺栓、螺母、弹簧和制动系统部件——尤其是要求高耐腐蚀性的承载零件。
行业提示:达克罗的优势在于耐腐蚀、环保且零氢脆,是高强度紧固件上传统镀锌或镀铬的绝佳替代方案。但对于持续承受摩擦或冲击的零件,建议在达克罗之上再加一层耐磨涂层,以延长使用寿命。
5. 铝阳极氧化及特殊注意事项
阳极氧化是 CNC 加工铝制零件最常见、用途最广的表面处理之一。通过在电解槽中对铝材通电,表面会形成致密均匀的氧化层。这不仅能提升耐腐蚀性,还能增强耐磨性,并可实现丰富多样的装饰效果。
5.1 工艺步骤
清洗——使用碱性或酸性溶液去除油污和表面污染物。
前处理——去毛刺、喷砂、磨削或抛光,确保表面均匀。
阳极氧化——将零件浸入电解液并通电;膜厚取决于电解液类型、电流密度和处理时间。
染色(可选)——浸入染液以获得所需颜色。
封闭——用热水或封闭剂处理以封闭氧化层的孔隙,提高耐腐蚀性和硬度。
冲洗与干燥——去除残留的电解液和封闭剂。
5.2 普通阳极氧化与硬质阳极氧化对比
膜厚——普通:5–12 μm;硬质:25–70 μm
硬度——普通:HV 180–310;硬质:HV 310–550
表面外观——普通阳极氧化呈半透明或可染色;硬质阳极氧化不透明、表面较暗淡
粗糙度——硬质阳极氧化会略微增加表面粗糙度
5.3 耐紫外线的挑战与解决方案
虽然阳极氧化涂层能防腐蚀,但长期紫外线照射会使氧化层退化,导致褪色和性能下降。
可能的解决方案:
- 加涂防紫外线面漆(类似透明保护喷剂)
- 延长封闭时间以提高涂层致密度
- 使用高耐光性染料(国内供应较少)
5.4 不同材料的表现差异
6061 铝——阳极氧化效果稳定、颜色均匀,适合多种染料颜色
7075 铝——锌含量高,容易出现白边、黑斑或颜色不均,尤其是红色或橙色等鲜艳染料
行业提示:如果 7075 零件对外观要求较高,建议先小批量试制,并考虑使用较深的色调,以尽量减少明显的色差。
如何为 CNC 加工零件选择合适的表面处理
为 CNC 加工零件选择合适的表面处理,关键在于平衡材料兼容性、使用环境、功能需求、成本和交期。对某一应用完美的涂层,对另一应用可能并不合适。以下是一份分步指南,帮助您做出明智决策。
1. 从材料兼容性入手
不同材料对表面处理的反应差异极大,因此这应始终是您的第一道筛选。
铝及铝合金(6061 / 7075)
- 6061——阳极氧化效果稳定、颜色均匀。适用于普通阳极氧化(5–12 μm)或硬质阳极氧化(25–70 μm)。
- 7075——锌含量高,阳极氧化后出现白边、黑斑或颜色不均的风险较大——红色或橙色等鲜艳颜色尤其明显。建议先测试样品、选择较深色调,并考虑延长封闭时间以提高致密度。
碳钢 / 合金钢
- 镀锌(阳极性镀层,5–15 μm)以牺牲自身保护基体金属;非常适合高腐蚀环境。
- 镀镍(10–30 μm)和镀铬(0.5–80 μm)属于阴极性镀层,必须完全封严基体金属以防止腐蚀;当硬度、耐磨性或装饰性是优先考量时是理想选择。
- 达克罗(2–15 μm)耐腐蚀性出众且无氢脆,是高强度紧固件的完美之选。
不锈钢
本身耐腐蚀;可拉丝或抛光以提升美观,或通过PVD 涂层(TiN、DLC、CrN)增强耐磨性和装饰效果。
2. 匹配使用环境
室内稳定环境——镀镍或镀铬兼具外观与防锈效果;喷漆或粉末喷涂可根据预算和风格选择。
高湿度、盐雾或化学暴露环境——镀锌的耐腐蚀性优于镀镍;达克罗和锌镍合金可延长零件寿命。
户外 + 紫外线照射——阳极氧化应配合防紫外线面漆或延长封闭时间;厚粉末涂层(60–70 μm)可提供可靠保护。
高强度紧固件——优先选用达克罗或锌镍合金镀层加钝化处理。
3. 明确功能优先级
耐腐蚀——镀锌(黑锌 > 彩锌 > 蓝白锌 > 白锌)、达克罗、电泳涂装(15–25 μm)、硬质阳极氧化。
耐磨——PVD 涂层(TiN、TiAlN、DLC、CrN)、硬质阳极氧化、镀硬铬。
外观——彩色阳极氧化、高光喷漆、平整粉末喷涂、拉丝、镜面抛光。
特殊性能——绝缘、耐紫外线、低摩擦——可通过 DLC 等功能性涂层实现。
4. 平衡成本与交期
成本趋势(依据 PDF 资料):镀铬 > 镀镍 > 镀锌。
批量加工——电镀、粉末喷涂和电泳涂装非常适合大批量生产;PVD 和镀硬铬更适合高价值、小批量订单。
交期影响——组合工艺(如喷砂 + 阳极氧化)需要额外的加工时间。
后处理要点——钢件镀后需除氢(200–250°C、不少于 3 小时)以防止氢脆;封闭或钝化处理可大幅提升耐腐蚀性。
5. 考虑组合工艺
有时,最佳效果来自工艺叠加:
- 喷砂 + 阳极氧化——提高附着力,确保外观均匀(铝件的理想组合)。
- 磷化 + 喷漆/粉末喷涂——多孔磷化层增强涂层附着力和耐腐蚀性。
- 镀锌 + 钝化——增加颜色编码功能,延长盐雾寿命。
- 达克罗 + 耐磨涂层——兼顾耐腐蚀性与摩擦工况下的耐用性。
6. 快速选型参考矩阵
成本与交期考量
选择表面处理时,性能和外观固然重要——但成本和交期同样关键。在大批量生产或交期紧张的情况下,表面处理的决策正确与否,直接决定项目能否按预算、按时完成。
1. 成本趋势与构成
在常见电镀工艺中,PDF 资料明确给出了单位成本趋势:
镀铬 > 镀镍 > 镀锌
差异来源于:
- 材料成本——镀铬需要昂贵的铬化合物;PVD 涂层需要真空设备和高纯度材料。
- 工艺复杂度——镀铬、PVD 和硬质阳极氧化工序更多、加工时间更长,成本随之上升。
- 涂层厚度与性能要求——更厚的镀层或更高的性能规格需要更多的时间和材料。
例如:
- 对于室内装饰件,镀锌或普通阳极氧化可能已经足够,比高端表面处理节省 30–50%。
- 对于高端模具或耐磨部件,PVD 涂层前期成本较高,但能大幅延长寿命并减少更换开支。
2. 交期影响因素
单一工艺与组合工艺——单一表面处理可能只需 1–3 天(视生产负荷而定),而组合工艺(如喷砂 + 阳极氧化 + 封闭)则需要额外时间。
后处理步骤:
- 钢件镀后需除氢(200–250°C、不少于 3 小时)以防止氢脆。
- 阳极氧化件通常需要封闭(热水/封闭剂)以提高耐腐蚀性——这会增加半天到一天的时间。
设备产能与排队时间——高端 PVD 和真空镀膜设备数量有限,旺季可能需要预约;电镀和粉末喷涂的产能通常更稳定。
3. 环保法规与合规成本
出口到环保标准严格的市场(如 RoHS、REACH)时,六价铬和某些镍盐等物质受到限制:
- 这可能需要改用三价铬镀锌或无铬钝化,从而增加原材料成本。
- 电泳涂装和粉末喷涂的环保合规性更强,但可能需要更长的前处理工序。
4. 平衡成本与交期
- 确定优先级——这是成本敏感型项目,还是面向高性能高端市场的产品?
- 批量生产优势——批量加工零件有助于分摊调试和设备准备成本。
- 预留缓冲时间——组合工艺或出口合规检测需要额外交期。
- 考虑全生命周期成本——前期价格低廉,可能导致长期维护成本更高。
常见错误及规避方法
在为 CNC 加工零件选择和应用表面处理时,许多问题只需稍有远见就能避免。选择错误或执行不当都会损害性能、造成返工、延误交期,甚至招致客户投诉。以下是一些常见错误及规避方法。
1. 只看外观,忽视性能
有些买家优先考虑颜色、光泽和视觉效果,却忽视了零件的使用环境和功能需求。
案例:安装在沿海地区的装饰性镀铬紧固件,起初很漂亮,但几个月内就因盐雾腐蚀而失效。
建议:在美观与性能之间取得平衡。在高湿度或盐雾环境中,应优先考虑耐腐蚀性——可选择镀锌(黑锌/彩锌)、达克罗或硬质阳极氧化。
2. 工艺与材料不匹配
不同材料对表面处理的反应差异极大,忽视兼容性会导致颜色不一致、附着力差或防护不足。
案例:7075 铝阳极氧化成鲜艳颜色后出现白边和黑斑,导致整批退货。
建议:
- 6061 铝适合多种阳极氧化颜色,效果稳定。
- 7075 铝需要先做测试,最好选择较深的颜色。
- 对于碳钢,镀锌等阳极性镀层能提供更可靠的防腐蚀保护。
3. 省略或仓促完成后处理步骤
即使表面处理本身到位,后处理不足也会大幅降低耐腐蚀性。
案例:钢件电镀后未经除氢处理,在使用中因氢脆而失效。
建议:
- 钢件电镀后务必在 200–250°C 下除氢不少于 3 小时。
- 阳极氧化件应延长封闭时间,以提高涂层致密度。
- 发货前核实涂层厚度和附着力。
4. 低估环境影响
不考虑零件的实际使用环境,是涂层过早失效的常见原因。
案例:户外使用的喷漆零件不到一年就褪色、剥落。
建议:
- 户外使用:选择厚保护层(粉末喷涂、电泳涂装、硬质阳极氧化),并加涂防紫外线面漆。
- 高湿度化学环境:达克罗或锌镍合金镀层效果最佳。
- 高冲击机械环境:增加耐磨涂层(PVD、镀硬铬)。
5. 忽视全生命周期成本
为节省前期成本而选择更便宜的工艺,在维护和更换频繁时可能适得其反。
建议:
对关键零件,应计算包括更换、停机和维护在内的全生命周期总成本。
预算允许时,投资防护性更强的工艺,以降低长期开支。
最后的话
无论是铝制壳体、不锈钢装饰件,还是碳钢结构件,选择合适的表面处理从来都不是可有可无的附加项。它直接影响零件的耐腐蚀性、耐磨性、外观质量,甚至全生命周期成本。
在本指南中,我们完整梳理了表面处理的全部版图:
- 表面改性工艺——快速有效地改善外观和涂层附着力的方法。
- 涂层与电镀工艺——从镀锌到 PVD 涂层,兼顾防护与装饰。
- 转化膜处理——通过化学作用将基材转变为稳定的保护层。
- 特殊防护涂层——如达克罗,为高强度紧固件和极端环境提供可靠屏障。
- 铝阳极氧化要点——确保轻量化零件在不同条件下表现一致。
作为采购工程师或机械爱好者,您的目标不只是让零件“今天好看”,而是确保它在未来数月甚至数年内保持可靠和可用。这意味着综合考虑材料、环境、功能、成本和交期,必要时选择组合工艺,以实现最优性能。
一条简单的忠告:
不要把表面处理当作最后一刻的补救——请把它纳入设计阶段的规划。
这样,您的 CNC 加工零件才能穿上合适的“铠甲”,在任何条件下都毫不妥协地发挥性能。
表面处理对耐用性至关重要。欲了解它在整个选型流程中的位置,请阅读我们的Heim Joint 采购指南。