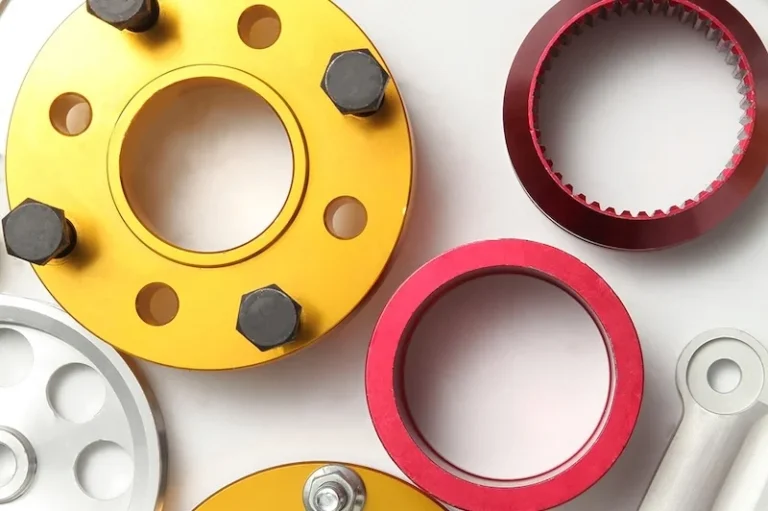
在 CNC 加工领域,精度和外观常常抢占聚光灯,但真正决定零件寿命、性能和成本的关键,在于一项重要决策——选择合适的 CNC 加工零件材料。材料选错,再精密加工的零件也可能只用几个月;材料选对,零件就能可靠运行,同时降低维护和更换成本。
对行业买家和采购工程师而言,CNC 加工零件材料不只是选一种金属——而是在强度、硬度、耐腐蚀性、可加工性,乃至与热处理和表面处理的兼容性之间做平衡。对改装爱好者来说,材料选择是让性能匹配零件的具体需求——铝、钢、铜、钛,各有各的个性和理想应用场景。
在本指南中,我们将系统梳理常见 CNC 加工材料的优缺点、典型应用、采购要点和加工建议。无论你在采购航空级铝合金,还是在为高载荷设备寻找耐磨钢,本文都能帮助你做出更明智、更高效的决策。
常见 CNC 加工零件材料概览
CNC 加工可以处理种类繁多的金属,但在选择合适材料时,按成分和性能特点进行分组会很有帮助。每个类别都有其独特的优势、局限和理想应用场景。
黑色金属
黑色金属是使用最广泛的 CNC 加工零件材料之一。它们以铁为主要成分,常加入碳、锰、铬等元素以提升性能。黑色金属以高强度、抗冲击、性价比高和可加工性好著称,常用于结构件、传动件和承力部件。主要包括三大类:碳钢、合金钢和铸铁。
碳钢
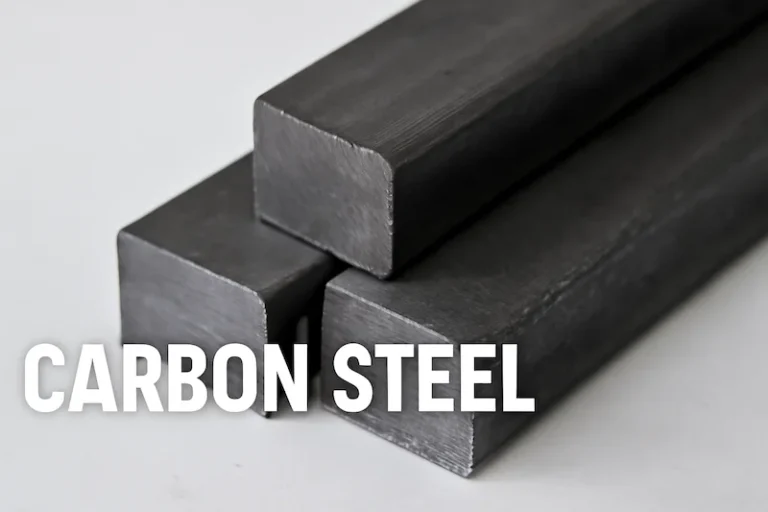
碳钢按纯度和性能可分为普通碳钢和优质碳钢。
普通碳钢(如 Q235、Q345)
碳含量低于 0.3%,塑性和焊接性好,成本低,适用于对强度要求不高的结构件、螺栓和支架。
优质碳钢(如 20#、45#、65Mn)
低碳钢(1018、20#):适合冲压件和焊接件
中碳钢(1045):强度和硬度更高,用于连杆、曲轴、齿轮
高碳钢(65Mn):弹簧钢,耐磨性和弹性好
采购提示:碳钢价格优势明显,标准牌号供应广泛。但其耐腐蚀性有限,在潮湿或腐蚀性环境中需要额外的表面保护。
合金钢
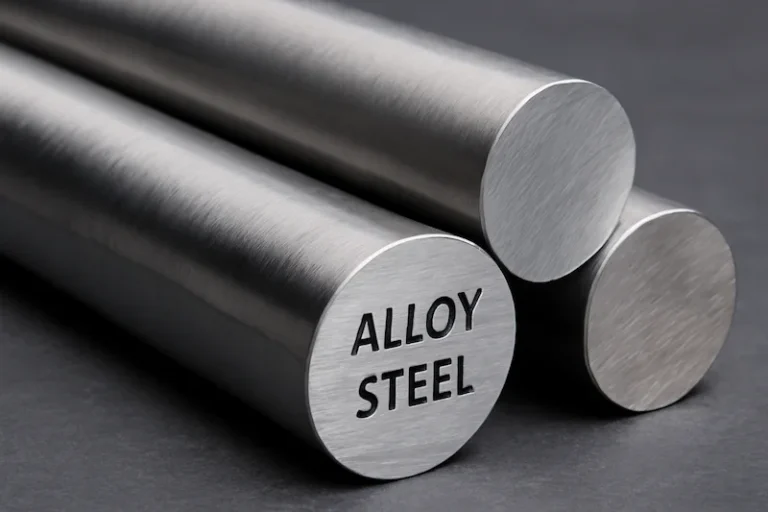
合金钢在碳钢中加入铬、镍、钼等元素,以提升强度、韧性、耐磨性和耐腐蚀性。常见类型包括:
- 中强度合金结构钢:4130、4135(30CrMo、35CrMo)——强度与韧性均衡,用于传动轴、曲轴、齿轮
- 高强度合金结构钢:4140(42CrMo)、4340(40CrNiMoA)——抗疲劳性出色,适合高载荷部件
- 超高强度钢:300M(4340M)——用于飞机起落架和赛车悬挂部件
- 渗碳钢(齿轮钢):20CrNiMo(8620)、20CrMnTi——表面硬、芯部韧,常用于齿轮和轴
- 调质钢:40Cr——综合性能好,比高镍钢更经济
采购提示:合金钢在高强度、耐磨应用中价值突出,但牌号选择应基于具体的力学要求和热处理方案。
铸铁
在 CNC 加工中,球墨铸铁(QT400 系列)最为常见。它兼具高强度、硬度和耐磨性与不错的韧性,适合机床底座、变速箱、壳体和缸体等需要减振和尺寸稳定性的场合。
采购提示:铸铁抗压强度出色但抗拉强度较低,不适合高冲击或高拉伸载荷工况。
性能与应用对比
CNC 加工中的不锈钢
不锈钢是 CNC 加工零件材料中不可或缺的一类,以出色的耐腐蚀性、高温稳定性和可靠的强度著称,广泛应用于食品机械、医疗器械、海洋工程和高端工业领域。在国际分类体系中,不锈钢通常分为三大类:奥氏体型、马氏体型和沉淀硬化型。
奥氏体不锈钢
典型牌号:304、316
304:即 18/8 不锈钢,耐腐蚀性好、韧性高、可加工性优异,是应用最广的通用型不锈钢。
316:即 18/10 不锈钢,含钼,耐腐蚀性更强,在海水等富氯环境中表现尤佳,高温下的组织稳定性也更好。
应用:食品加工设备、医疗器械、化工管道、船用配件。
采购提示:一般环境下 304 性价比更高;海洋或强腐蚀环境下 316 更有价值。
马氏体不锈钢
典型牌号:440A、440B、440C
440 系列以高硬度和耐磨性著称。其中 440C 含碳量最高,硬度可达 HRC 55–60,但耐腐蚀性略低于奥氏体钢。
应用:切削刀具、轴承部件、阀门、精密量具。
采购提示:马氏体不锈钢经热处理可获得很高硬度,但韧性较低,最适合冲击载荷较小的耐磨应用。
沉淀硬化不锈钢
典型牌号:17-4PH
兼具高强度、良好硬度和出色的耐腐蚀性。通过时效热处理可进一步提升性能。
应用:航空航天部件、船用紧固件、医疗器械关键零件。
采购提示:当同时需要高强度和耐腐蚀性时,17-4PH 是理想选择,但它对热处理和加工的专业度要求较高。
性能与应用对比
CNC 加工中的有色金属
有色金属是 CNC 加工零件材料的重要类别,涵盖铝、铜、钛及其合金。它们以轻量化、耐腐蚀、导热导电性能优异以及美观著称。凭借这些特性,它们广泛应用于航空航天、电子、汽车、船舶和高端装饰件。
铝合金
铝合金是 CNC 加工中最常用的有色材料之一。可分为热处理强化型合金(如 6061、7075)和非热处理强化型合金(如 5052)。
- 5052:耐腐蚀性和成型性极佳,适合容器、装饰件和低载荷结构件。不能通过热处理强化——通常依靠加工硬化。
- 6061-T6:力学性能均衡,强度高、可加工性好、焊接性优异。常用于结构件、机械部件和汽车零件。
- 7075-T6:高强度铝合金,力学性能出众,但焊接性和耐腐蚀性不如 5052 和 6061。常用于航空航天和高载荷机械部件。
采购提示:5052 性价比最高、耐腐蚀性出众,适合户外或海洋环境;6061 是用途最广的结构铝;7075 昂贵,但在高强度应用中无可匹敌。
铜及铜合金
铜基合金在导电导热性、耐腐蚀性和耐磨性方面表现突出,是 CNC 加工中功能部件和高端装饰件的理想材料。
- 纯铜:导电导热性极佳,用于电气元件和热交换器。
- 黄铜(H59、H58):力学性能、耐磨性和可加工性好,常用于阀门、管接头和五金件。
- 青铜(C93200、C863):耐磨耐腐蚀性出色,适合重载下的轴承、衬套和齿轮。
- 白铜(铜镍合金):耐腐蚀性高、外观呈美观的银白色,用于船用配件和精密仪器。
采购提示:选择铜合金时,先确定优先考虑功能性能(如导电性)还是结构性能(如耐磨性),不同成分的成本差异很大。
钛及钛合金
钛合金以高比强度、出色的耐腐蚀性和低密度著称,是航空航天、医疗植入物和高端运动器材的首选材料之一。
常见牌号为 Ti-6Al-4V(TC4),强度和耐海水腐蚀性出色,但加工困难,刀具磨损显著。
采购提示:钛合金价格昂贵、加工成本高,最适合重量、强度和耐腐蚀性都至关重要的零件。
性能与应用对比
如何选择合适的 CNC 加工材料
在任何 CNC 加工项目中,材料选择会直接决定零件的性能、寿命、加工效率和总体成本。在所有 CNC 加工零件材料中,每种材料在强度、硬度、耐腐蚀性、可加工性和重量上各有优势。选型时,必须综合评估性能要求、运行环境、预算和制造条件。
按性能要求选材
高强度与耐磨:最适合高载荷、长寿命部件,如合金钢(4140、4340)、高强度铝合金(7075)和钛合金(Ti-6Al-4V)。
耐腐蚀优先:海洋、化工或户外环境,可考虑不锈钢(316、17-4PH)、铝合金(5052、6061)和铜镍合金。
重量敏感应用:航空航天、无人机或运动器材领域,铝合金或钛合金可在不牺牲强度的前提下实现减重。
采购提示:先确定产品的关键性能指标(如抗拉强度、硬度、耐腐蚀等级),再根据应用场景按重要性排序。
按行业应用选材
航空航天:常用 7075 铝、钛合金和 17-4PH 不锈钢等高强度轻量化材料。
船舶与化工:重点关注 316 不锈钢、铜镍合金和 5052 铝等耐腐蚀材料。
医疗器械:要求耐腐蚀性和生物相容性,常用 316L 不锈钢和钛合金。
采购提示:每个行业对材料都有自己的认证和标准(如 ASTM、ISO)。采购前务必确认合规性。
平衡成本与可加工性
高性能材料往往伴随更高的采购和加工成本(如钛合金、17-4PH 不锈钢)。
如果性能要求允许,选择可加工性更好的材料(如 6061 铝合金、Q235 碳钢)能显著降低生产成本和交期。
复杂几何零件应优先选用切削性能好的材料,以减少刀具磨损和加工时间。
采购提示:在采购阶段就与制造商沟通零件几何形状和加工要求,避免选出加工成本过高的材料。
材料选型决策指南
一套简单的决策流程可以理顺材料选型:
- 明确零件的运行环境和性能要求
- 筛选出满足这些条件的材料
- 对每个选项评估成本、可加工性和交期
- 确定材料并打样验证
可视化建议:可加入“材料选型决策树”信息图,帮助读者快速找到最合适的材料选项。
不同材料的加工建议
不同的 CNC 加工零件材料在切削性能、热处理和表面处理方面表现各异。了解这些特性不仅能提高加工效率,还能延长刀具寿命,并确保最终零件满足设计要求。
刀具与切削参数选择
碳钢与合金钢
使用高速钢(HSS)或硬质合金刀具。加工高强度合金钢时,涂层硬质合金刀具(如 TiAlN 涂层)有助于延长刀具寿命。保持适中的切削速度,避免过热导致刀具软化。
不锈钢
304、316 等奥氏体不锈钢导热性差,切削时发热量大——应使用锋利刀具、较低的切削速度和充足的冷却液。马氏体和沉淀硬化不锈钢更硬,需要耐磨刀具并控制进给量。
铝合金
切削阻力小,可高速加工。使用锋利的硬质合金刀具,避免积屑瘤产生。
铜合金
导热好、切削顺畅,但较软的黄铜可能粘刀——保持刃口锋利并控制切削速度。
钛合金
导热性差且易粘结,需要专用的钛加工刀具、低切削速度和高压冷却液。
热处理注意事项
高强度合金钢可在加工前退火以降低硬度、改善可加工性,之后再进行淬火回火。
渗碳钢和沉淀硬化不锈钢应在加工后进行最终热处理,以确保表面硬度和内部韧性。
T6 或 T651 状态的铝合金应保持其热处理状态直至最终加工,以获得最大强度和尺寸稳定性。
表面处理建议
钢件:常见处理包括镀锌、镀镍、发黑处理或喷漆以防腐。
不锈钢:常通过抛光或钝化提升耐腐蚀性。
铝合金:阳极氧化可提升耐腐蚀性和美观度;硬质阳极氧化适合高磨损应用。
铜合金:镀镍或罩光清漆有助于防止变色发暗。
钛合金:常见处理包括喷砂、抛光或专门的氧化处理。
加工与表面处理参考表
选择合适的 CNC 加工材料,而不是最好的
在 CNC 加工项目中,材料选择从来不只是技术决策——它是性能、成本、可加工性和供应链考量的精心平衡。不同的 CNC 加工零件材料在强度、耐腐蚀性、重量和加工难易度上各不相同,这决定了它们在各行业中的适用性。
无论你是行业买家、采购工程师还是改装爱好者,理解材料特性和应用场景都能让你更有把握地做出选择。
要轻而强,铝合金和钛合金是天然候选。
当耐腐蚀性是第一优先级时,不锈钢和某些铜合金脱颖而出。
要省钱又好加工,碳钢和特定合金钢仍是可靠之选。
运用本指南分享的对比分析、应用建议和加工经验,你可以快速缩小范围,在性能与成本之间找到恰当的平衡。请记住——材料选型不是一次性决策,而是一个持续演进的过程。随着技术、市场条件和需求的变化,“正确”的材料选择也会随之改变。
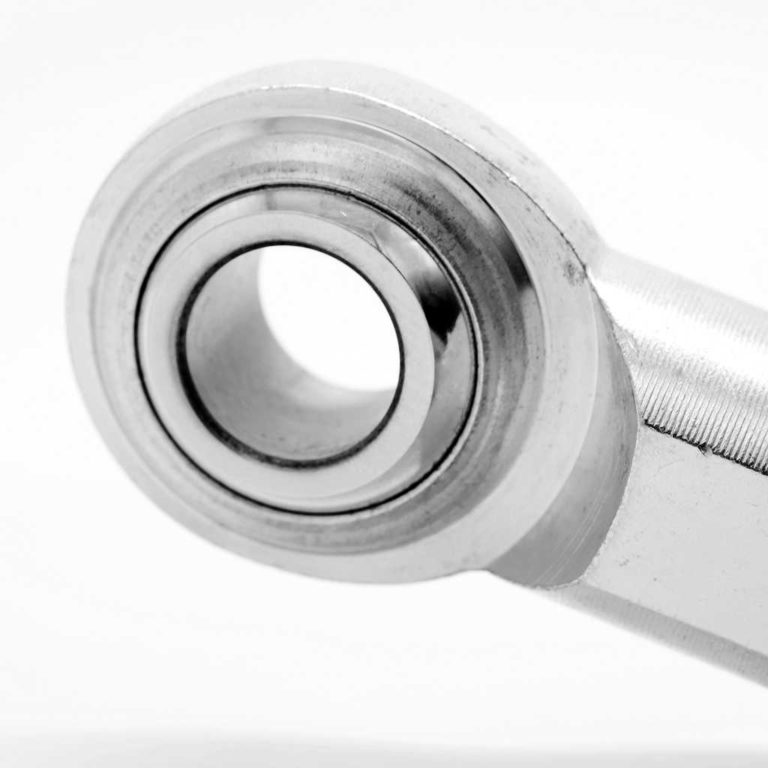
除通用加工材料外,买家还需要了解 Heim Joint 的材料与表面处理。请在我们Heim Joint 采购指南中纵览全局。