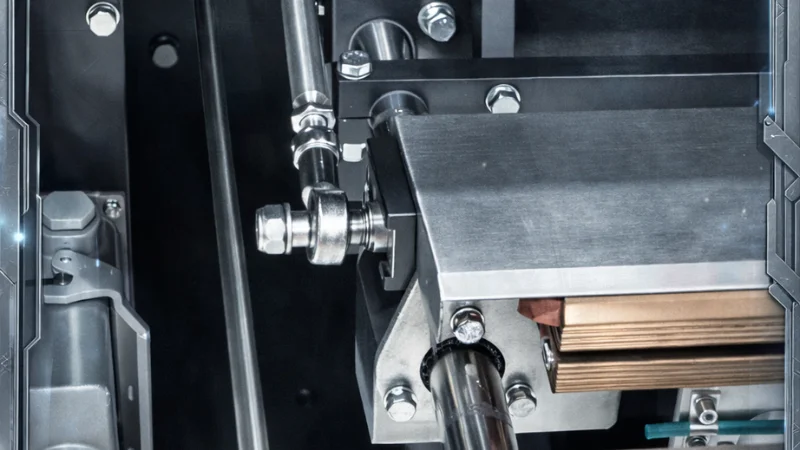
消费品包装车间的计划外停机代价高昂。高速袋填充线上的单次停机,每小时就可能造成数万美元的产能损失,还不算维修人员排查故障的人工费用。然而,一些最常见的故障点并不是封口钳、膜驱动或灌装头,而是深埋在连杆系统内部、时时刻刻承受错位与机械应力的连杆 Rod End。
Rod End 的失效并不轰轰烈烈,而是悄然磨损。机器开始轻微偏离规格——封口质量漂移、套准误差悄然出现、循环时间拉长。等有人找出根本原因时,停机账单已经滚起来了。
从立式制袋充填封口系统到凸轮驱动的拾放单元,在各类包装机械应用中,Rod End 都是主动工作关节。一旦选错型号,或该维护的没维护,后果会传遍整条产线。
Rod End 在包装机上的实际分布
包装机械把连续旋转运动——电机、凸轮、曲轴——转化为精确、可重复的往复和摆动运动。Rod End 遍布这条转换链,位于每一处运动改变方向或角度的地方。
VFFS 与 HFFS 封口条机构
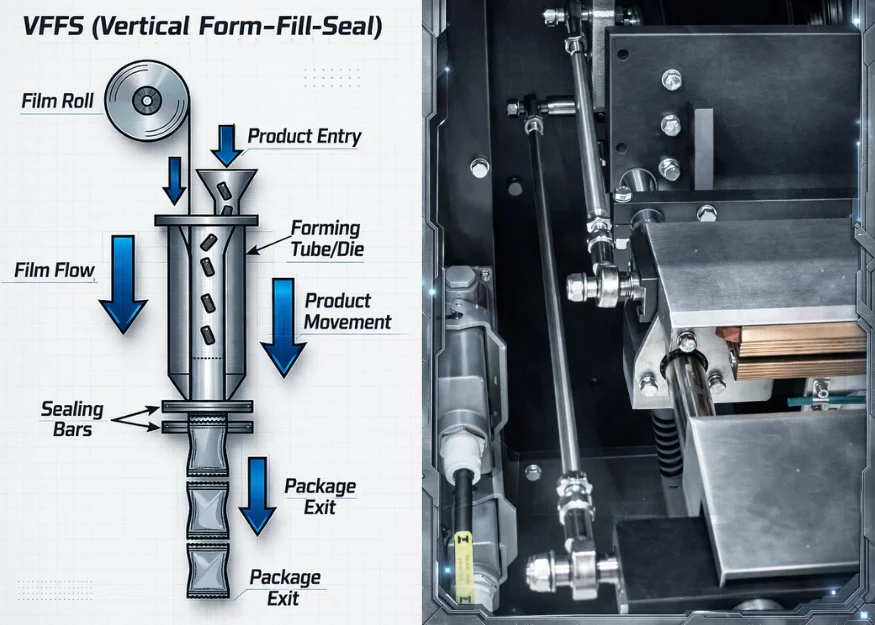
在立式制袋充填封口(VFFS)机中,封口条需要高速执行紧凑、可重复的行程,同时压合略有弹性、张力不均的薄膜。驱动封口条的连杆不能用刚性关节:封口元件的热膨胀,加上高循环速率下的机架挠曲,会在相连部件之间产生持续的低强度角向错位。
Rod End 从设计上就能应对这种情况。球面内圈让球体在壳体内铰接,吸收角向位移,而不把弯曲应力传递给杆身或相连结构。在枕式包装应用中(https://www.igus.co.uk/industry/food-and-packaging/packaging-technology/flow-wrapping-machines),Rod End 轴承与直线轴导轨配合支承封口条,即使热梯度使系统几何发生变化,也能保持稳定的封口压力。
卧式制袋充填封口(HFFS)机面临类似的动态问题。薄膜输送机构、横封钳口运动和切刀执行机构都涉及需要同样调心能力的连杆。
拾放与机械臂连杆
包装线上的 Delta 机器人和直线拾放单元,在中高速系统中每分钟抓取 60 到 150 次。连接驱动单元与末端执行器的并联连杆臂两端都需要 Rod End——当手臂沿轨迹运动时,各连杆之间的角度关系不断变化,由它们来补偿。任何刚性都会给关节带来侧向载荷,而每分钟 100 次循环下的侧向载荷会很快毁掉轴承。
对于处于该速度区间高端的 Delta 机器人,运动质量非常关键。常会专门指定轻量化铝制或复合材料本体的 Rod End,以减少驱动器在每次抓取循环中必须加减速的惯量。
凸轮驱动机构
计量单元、产品转移机构和套准系统通常由旋转凸轮轮廓驱动。跟踪凸轮的从动臂通过 Rod End 连接到输出机构。从动件每次进入凸轮轮廓的上升段或下降段时,这些关节都会承受间歇性冲击载荷。在高速应用中,这些冲击事件可达标称计算运行载荷的 2–3 倍,这使得动态承载能力和抗冲击性成为关键选型标准——而不是样本上的静态数字。
错位问题——为什么标准轴承在这里行不通
在包装机械语境下,“错位”涵盖几种相互重叠的现象。它们都不罕见,而是内置于机器之中的。
错位的真正成因
焊接机架的制造公差会累积。室温下看起来方方正正的机架,在运行条件下会发生轻微变形——封口元件的热梯度、驱动装置的振动、螺栓接合的沉降。在设备使用寿命期内,枢轴点和导向衬套的磨损还会带来进一步的几何漂移。
标准固定孔径轴承在角向错位下无法退让,载荷分布不均。滚动体或滑动面的边缘承受集中应力,而不是把应力分布到整个接触面。结果是磨损加速,最终出现剥落或咬死。
调心几何的优势
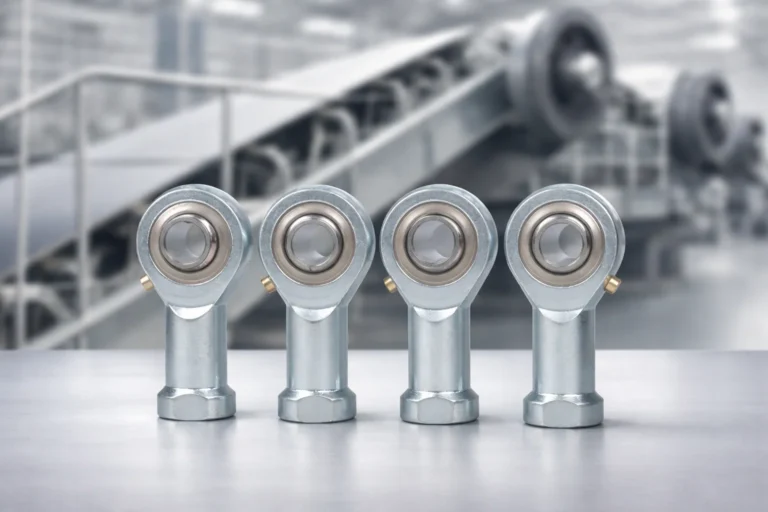
球面 Rod End 把一个外径外凸的球体放进一个带有匹配内凹孔的壳体中。球体可以在任何通过其中心的平面内转动,因此内圈可以相对外壳倾斜,而轴承仍能在整个接触面上承载。
还有一个普通衬套给不了的实用安装优势:螺纹杆身长度可调。在包装机连杆中,总成可以在调试阶段微调,无需加垫片即可消除预紧或旷量。这在机器制造和产线换型时能省下实实在在的时间。
材料选择——在机器造好之前就把关
包装机械 Rod End 的材料选择不只是采购决定。在受监管的环境中,它直接影响合规成本、清洁规程的复杂程度和污染风险。
碳钢:默认选项及其局限
碳钢 Rod End 以最低的价格提供最高的承载能力。对于干燥的非食品工业包装——纸箱装箱机、普通货物码垛机——碳钢往往是正确答案。代价是生锈。在任何有冲洗周期、潮湿或产品残留暴露的环境中,无保护的碳钢会腐蚀。更换锈蚀的 Rod End 单件成本不高,但计划外停机和污染风险的代价可不低。
不锈钢:食品级的基线
对于食品饮料、乳制品、制药和化妆品包装,带 AISI 304 壳体和 440C 热处理精密磨削球体的不锈钢 Rod End 是标准起点。304 奥氏体本体可抵御大多数清洁化学品而不发生表面退化。440C 马氏体球体则是因其硬度和耐磨性而入选——热处理赋予它表面完整性,而较软的 304 球体在载荷下会很快丧失这种特性。两种材料互补:壳体抗腐蚀,球体抗机械磨损。
这里有一条不可妥协的原则:不锈钢对不锈钢的金属接触容易发生咬伤——即在载荷和摩擦作用下配合表面发生冷焊卡死。在任何涉及持续载荷和运动的不锈钢 Rod End 应用中,PTFE 衬层或专用润滑剂不是可选项,正是它防止球体在壳体内咬死。
视配置不同,不锈钢 Rod End 通常比碳钢贵 30–50%。但和另一头的代价放在一起衡量,这个溢价就换了副面孔:食品级环境中的合规成本、腐蚀相关污染事件带来的文件负担,以及更频繁的更换。
PTFE 衬层与免维护:长周期解决方案
PTFE 衬层 Rod End 在球体与壳体孔之间加入一层复合衬层。PTFE 对大多数加工化学品呈化学惰性,摩擦极低,并且在食品接触邻域应用中符合 FDA 要求。约 -54°C 至 163°C(-65°F 至 325°F)的工作范围覆盖了大多数包装线的温度曲线,包括在线加热隧道和灭菌区附近。
实际好处是:无需按计划加脂、没有润滑相关停机、润滑剂污染产品流的风险为零。对高循环应用——每年光是停下来给连杆点加脂就要耗掉数小时——或者必须使用食品级润滑剂的产线(成本和文件负担都更高),PTFE 溢价通常在一个维护周期内即可收回。
材料速查
载荷、速度与疲劳——这些数字到底意味着什么
Rod End 数据表上的数字很重要,但必须结合应用的实际载荷模式来使用。在最终敲定规格之前,有几点值得了解。
径向与轴向承载能力
大多数包装机连杆应用中,Rod End 主要承受径向载荷。封口条驱动连杆也常有轴向分量,尤其当连杆几何在行程极限处发生变化时。只按径向额定值选 Rod End 而不计轴向载荷,会导致球面轴承过早磨损。应把轴向载荷保持在静态径向载荷额定值的 10–15% 以下——超过这一阈值,球体会在 Race 内偏移,加速边缘磨损。
循环速率与疲劳寿命
一台以每分钟 80 袋运行的 VFFS 机,其 Rod End 每小时执行 4,800 次完整摆动循环。按每天两个完整 8 小时班次计,接近每天 77,000 次循环。大多数 Rod End 制造商采用赫兹接触应力方法发布动态载荷额定值,但对高循环机械而言,相关数字是疲劳修正额定值——即轴承在数百万次循环中达到规定 L10 寿命的载荷。
球型 Rod End 以较低摩擦应对更高速度和更轻载荷。滚子型 Rod End 承载更重,但内部摩擦较大,限制了最大循环速率。包装机械一般属于球型范围,除非应用涉及异常重的产品重量或较长的力臂。
冲击载荷系数
凸轮驱动和气动驱动的包装部件会产生冲击事件。凸轮从动件过渡期间的动载荷通常达到标称运行载荷的 2–3 倍。标准做法是在对照轴承动态额定值之前,先对计算动载荷乘以 1.5–2.5 倍的冲击系数。注意,静态载荷额定值(C₀)是永久变形的阈值——超过 C₀ 的冲击载荷意味着立即损伤。冲击系数计算应用于动态额定值,而不是拿 C₀ 当安全倍数来比。
维护策略——润滑型与免维护型的实战对比
标准润滑型 Rod End 与免维护变体之间的选择常被框定为成本问题。把它当作风险问题来看更有用。
润滑计划的隐性成本
带油嘴的标准 Rod End 需要定期润滑——视载荷和速度而定,通常每 500 到 2,000 运行小时一次。在一条多个机构共有几十个 Rod End 的包装线上,这笔账越滚越大。算一下每次润滑的技术员工时,再乘以所有关节的润滑频次,让这些关节保持良好润滑的年度人工成本,往往超过标准型与免维护型之间的差价。
润滑不足是更常见的失效模式。在繁忙的生产环境中,润滑周期总是往后拖。干转的 Rod End 在载荷下发热,轴承表面快速磨损,径向旷量随之出现。等有人把根因追溯到六周前就已断脂的 Rod End 时,机器早就开始产出不合格品了。
过度润滑也不见得更好。多余的润滑脂会迁移到产品接触区,触发食品安全规程,让产线停下来做清洁。
免维护什么时候在经济上划算
免维护 Rod End 在整个额定使用寿命内无需干预即可保持稳定性能。与标准润滑型相比的盈亏平衡点取决于三件事:产线速度(速度越高意味着循环越多、加脂越频繁)、关节可达性(难以触及的关节维护成本更高)以及监管环境(食品级润滑剂更贵且需要文件记录)。
对高速食品和制药包装线而言,这笔账通常算得很清楚。总拥有成本——润滑剂、技术员工时、食品级合规以及漏加润滑带来的计划外停机——一贯倒向免维护方案。
磨损检测与更换时机
计划检查时,Rod End 的径向旷量用手就能探测。握住相连部件,检查其相对壳体的运动。制造商通常规定更换前的最大允许旷量,视轴承尺寸和应用而定,常见为 0.05–0.15mm。在这个阶段、在其造成工艺漂移之前发现 Rod End,区别的就是有计划的更换与计划外的停线。
选型清单
为包装机规定 Rod End,归结为按以下顺序提出的五个问题:
1. 载荷方向与大小。载荷以径向、轴向为主还是复合载荷?如果机构涉及凸轮驱动或冲击事件,乘以 1.5–2.5 倍冲击系数,并对照动态额定值核验——而不是对照 C₀。
2. 运动类型与循环速率。摆动、旋转还是多方向?按轴承的 L10 疲劳寿命计算预期年循环次数,确认寿命充足。
3. 环境条件。潮湿、清洁化学品、产品残留?这决定材料:干燥工业环境用碳钢,食品级用不锈钢,需要最大化耐化学性用 PTFE 衬层不锈钢。
4. 维护可达性与周期。能否在不停产的情况下按要求的频率检修该关节?如果难以触及或周期太紧,就升级到免维护设计。
5. 法规要求。食品、制药或化妆品生产要求材料符合 FDA。在规格定稿前确认轴承衬层与壳体的合规性。
与这五个因素相匹配,从标准工业级到全不锈钢 PTFE 衬层配置的 Rod End,覆盖了自动化包装机的全部需求。SYZ Machine 生产这些材料家族的工业 Rod End——碳钢、不锈钢和 PTFE 衬层变体——全部 CNC 加工,尺寸公差严格,足以支撑包装机械所要求的精确对中。
当包装线开始产出不合格封口或计量不稳时,请检查连杆系统中的 Rod End。它们很小,散布在整个机构里;而当它们状态良好时,没人会注意到它们。这正是它们的意义。