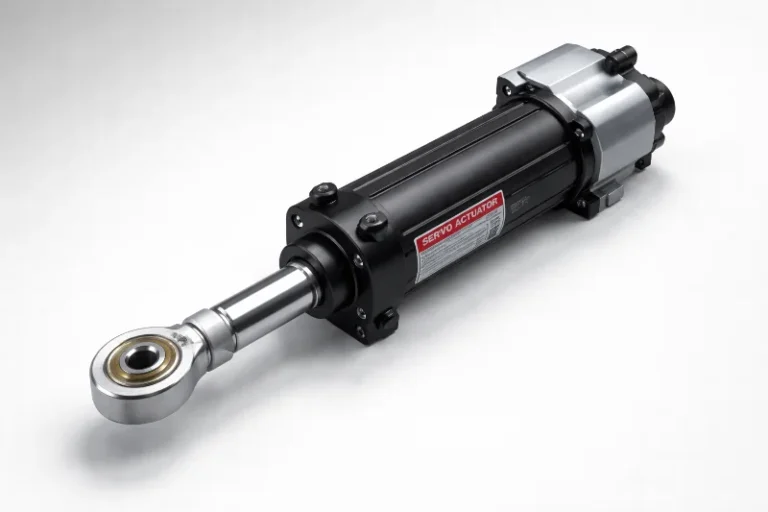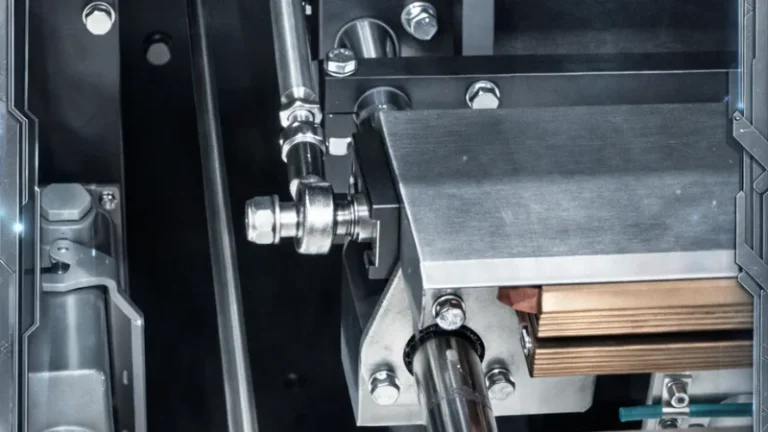
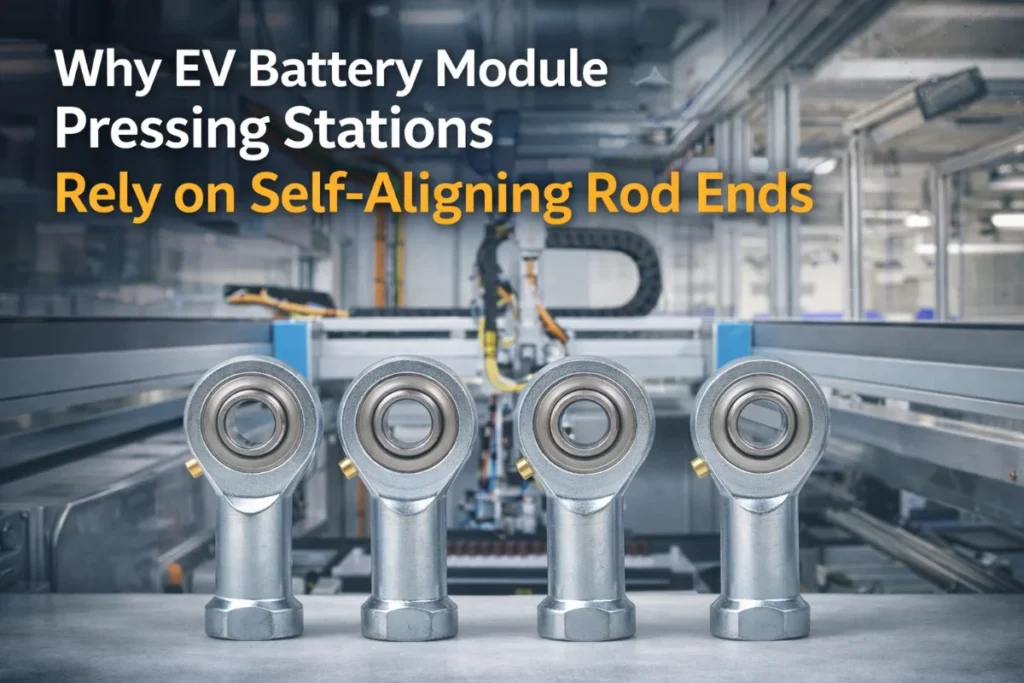
电池模组压装站在纸面上看起来很简单:伺服执行器将工装板压向电芯堆叠,施加受控的压力并保持位置。实际的机械状况要苛刻得多。被压装的电芯价格昂贵,对不均匀受载十分敏感,而且一旦工装偏离轴线哪怕零点几毫米,在尺寸上就无法容忍。而压装硬件——执行器、机架、工装板、导向柱——的表现从来不会像 CAD 模型那样完美。
理想与现实的差距,正是 Rod End 体现价值的地方。
电池模组压装机内部的精度挑战
现代电动汽车电池模组——方形、软包或圆柱形——是在严格受控的机械条件下装配的。压装作业通常用于以下几种目的之一:压缩电芯堆叠,在电芯与冷却板之间建立电气和热接触;在焊接或紧固前以受载状态装配端板;或以精确的压力曲线将汇流排和连接器压装到位。
压力需求差异很大。对软包电芯堆叠的轻压工序可能施加 20–50 kN、沿模组长度分布的压力。较大方形模组的端板压装通常达到 100–200 kN 或更高。所有这些作业的共同要求是:所施加的力必须均匀分布——不能集中在工装的某一边缘,不能因执行器杆不对中而偏斜,也不能因机架在载荷下轻微移动而偏移。
在这一环境中,亚毫米级电芯对齐是基本要求。每个电芯内部的极片在电芯制造阶段就已按严格公差定位。模组装配过程中引入的任何侧向力或倾斜力都有可能损害电芯完整性——至少也会破坏下游紧固和焊接作业所依赖的尺寸控制。
压装站错位的三个来源
- 压装站机架的变形并非随机,但它确实会变形。在满压装载荷下,立柱会产生可计算的挠度;安装面发生倾斜;油缸连接点与工装接触面之间的关系会相对空载几何状态发生轻微偏移。对于以 100 kN 压装的设备,0.1–0.3 mm 的机架变形是符合实际的,工业压机文献中也有充分记载。
- 热漂移带来了另一个变量。每小时运行数百个循环的压装站会在执行器、导向柱和机架自身中产生热量。钢机架与铝工装板之间的差异热膨胀——在偏好轻量化工装的 EV 制造中很常见——会引入渐进式的几何变化,这种变化在生产过程中难以测量,并会在一个班次内不断累积。
- 第三个因素是公差累积。装配链中的每个零件——执行器法兰、转接板、工装本体——都是按公差制造的。将这些公差在八到十个接口上叠加后,在设备压装第一个模组之前,油缸杆的理论中心线与工装接触面中心之间就可能已有零点几毫米的偏差。
这些都不是设计或制造上的失败,而是真实机械系统在真实工况下的正常表现。工程上的问题在于:如何在兼容这些现象的同时,不向无法承受寄生载荷的部件引入此类载荷。
关键接口:执行器与工装板之间
执行器杆与工装板之间的连接是错位损伤累积最快的地方——也是 Rod End 发挥最重要功能的地方。
如果这一接口没有自调心关节,油缸轴线与工装板面之间的任何角度偏移都会转化为作用在油缸杆上的弯矩。伺服油缸和滚珠丝杠执行器是为精确承受轴向载荷而设计的,并不是为承受弯曲而设计的。作用在油缸杆上哪怕 1–2 kN 的持续侧向载荷——相对于压装力来说很小——也足以加速密封件磨损、使杆的运动路径发生畸变,并引入随数千次循环不断累积的位置误差。在大批量 EV 生产环境中,这意味着计划外停机和反复重新校准。
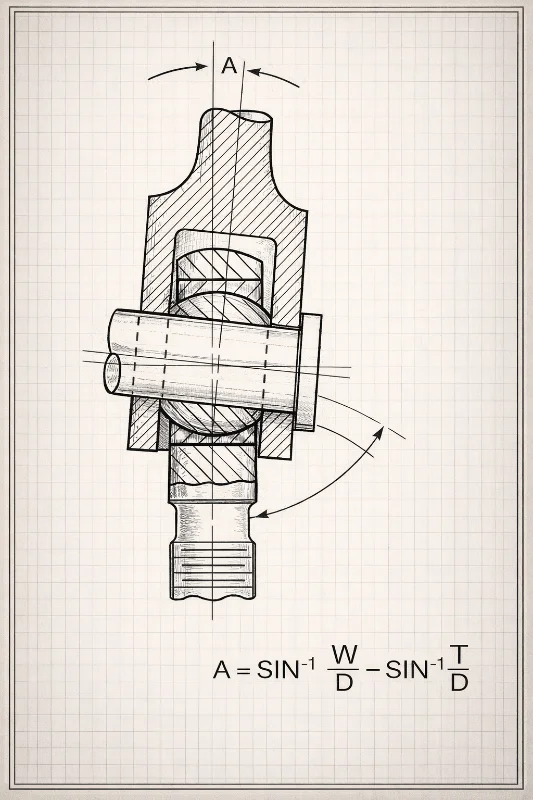
在油缸与工装的连接处使用 Rod End 即可解决这一问题。Rod End 壳体内的球面滑动轴承让工装板能找到其相对模组表面的自然平面接触位置,而油缸杆保持在设计好的轴向载荷路径上。寄生弯矩由 Rod End 的几何结构吸收,而不会传递到执行器。
典型配置是在油缸杆一侧使用外螺纹(公头)Rod End,在工装板一侧配 Clevis 支架或法兰安装座。螺纹啮合允许对工作长度进行微调——这在初始调试和换模时很有用。±6° 至 ±10° 的角向错位能力足以覆盖大多数压装站安装中遇到的实际偏移,并留有余量。
对于电池模组作业中典型的 50–200 kN 压装力,通常会选用静态径向载荷额定值 150–600 kN 的 Rod End,即采用 3–5 倍安全系数,以考虑动态载荷和压装作业的循环特性。
有一点值得向结构工程师指出:在油缸杆连接处加装 Rod End,会将原本“固定-导向”的端部条件转变为“铰接”端。这会降低杆的欧拉屈曲极限。根据压装工程参考资料,通过正确选择杆径可以应对这一问题,但必须在设计阶段重新验证——对于在接近载荷能力下运行的长行程执行器尤其如此。
关于力值测量:这一接口处的 Rod End 不仅保护执行器——它还保护精度。当连接为刚性且存在错位时,测力计测得的是预定压装力与非预期侧向载荷的叠加,根据安装几何的不同,读数偏差可达 2–8%。Rod End 使力矢量保持垂直于测力计的传感轴——这正是应变计桥路经校准所要测量的对象。读数因此更干净。
Rod End 出现的其他位置
执行器与工装之间的接口获得的工程关注最多,但经验丰富的压机设计师知道,它很少是唯一需要 Rod End 的地方。
工装高度和位置调节器是常见的第二类应用。电池压装站通常要处理多种模组变体,需要在换型时调整工装板位置。采用一端配右旋螺纹 Rod End、另一端配左旋螺纹 Rod End 的拉杆-花篮螺栓结构,技术人员可以精确地伸长或缩短拉杆的有效长度——螺距 2 mm 的螺纹每转一圈前进 2 mm,转四分之一圈移动 0.5 mm。无需液压,无需加垫片,而且左旋/右旋螺纹组合比单螺纹结构更能抵抗振动引起的意外转动。
测力计保护是 Rod End 默默发挥关键作用的另一处。测力计按纯轴向载荷校准。来自压装滑块错位的任何弯矩都会给测量引入寄生信号——传感器读出的是预定压装力加上存在的任何侧向载荷。根据安装几何的不同,在典型压装力下这一测量误差可达读数值的 5–10%。测力计接口处的 Rod End 使力矢量与传感轴保持正确对齐,并在设备整个运行寿命中消除这一误差源。
端板夹紧臂在其铰点处使用 Rod End 也很有益,尤其是在驱动油缸与夹紧杆连接的地方。当夹紧臂沿其行程弧线摆动时,油缸轴线与连杆之间的几何关系不断变化。Rod End 铰点可以自然地适应这种变化,同时在夹紧载荷方向上保持刚性。
导向柱连接值得更仔细地说明。在某些压装站设计中——特别是“浮动压板”结构,即有意允许压板在载荷下自动调平——导向柱接口处的 Rod End 或球面滑动轴承提供受控的角向柔顺性并防止卡滞。这是一种有意为之的设计策略,而非普遍建议。采用刚性直线导向衬套的标准压装站不需要这种处理,否则反而会损害性能。如果设计意图是刚性导向压板,直线衬套仍然是正确选择。
面向 EV 电池制造环境的 Rod End 选型
汽车赛车供应商的标准目录 Rod End 在这里未必是正确选择。制造环境提出了大多数赛车应用不会遇到的要求。
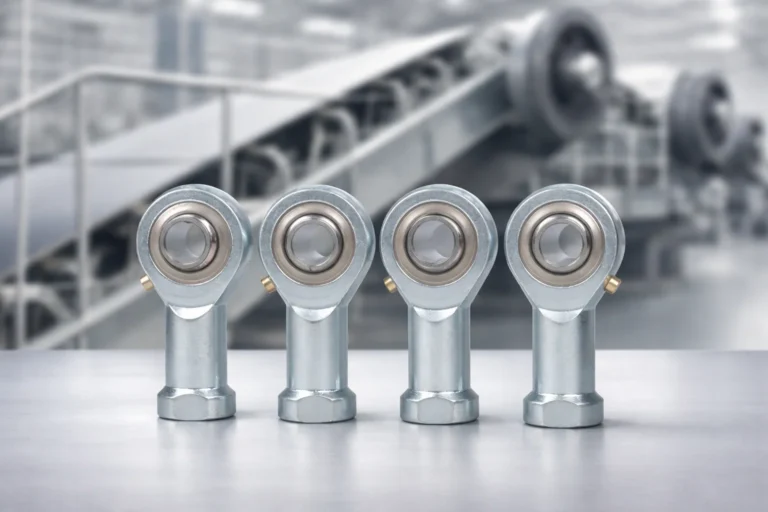
无润滑运行。电池电芯产线的洁净度水平不允许机械部件上存在油或脂。润滑剂污染电芯或极片是一个良率问题,工装附近渗脂的 Rod End 是不可接受的风险。PTFE 衬层 Rod End 直接解决了这个问题:钢球与 Race 之间的 PTFE/织物复合衬层在零外部润滑剂的情况下实现自润滑。再润滑周期——高循环压装设备的一项实际运营成本——被彻底消除。用于制药和洁净制造环境的PTFE 衬层不锈钢 Rod End,在定期消毒条件下始终表现出比标准钢制产品更长的使用寿命。
PTFE 衬层的额定工作温度通常最高可达 120–150°C,足以覆盖正常运行中的电池压装站。其代价是与淬硬钢对钢配置相比动态承载能力下降——这正是安全系数在免维护应用中更加重要的原因。在以 3–6 秒循环时间运行的高速 EV 产线上,动态载荷额定值和衬层磨损寿命往往才是维护周期的实际限制因素,而不是静态承载能力。
材质:316L 本体,440C 钢球。EV 制造环境中的压装站会定期用温和的水性清洁剂或酒精湿巾清洁。标准镀锌碳钢在这些条件下会随时间腐蚀。为耐腐蚀起见,本体和壳体应为 316L 不锈钢。承受接触载荷和磨损的钢球通常采用 440C 不锈钢或镀硬铬钢——比 316L 更硬、更耐磨,316L 太软,不适合循环载荷下的轴承接触面。在大多数优质免维护 Rod End 设计中,这两种材料并存。
角向错位范围及其权衡。电池压装站的几何结构通常要求主执行器接口有 ±4° 至 ±8° 的错位能力。工装调节连杆可能需要 ±15° 或更多。值得理解其中的权衡:随着错位角增大,角向错位能力与径向承载能力朝相反方向变化。±25° 错位能力的 Rod End,其静态载荷额定值会低于相同壳体尺寸但 ±6° 的产品。按实际需要的角度选型,而不是选最大可用角度。
精密应用中的内部间隙。标准 Rod End 在钢球与衬层之间有大约 0.02–0.05 mm 的内部径向间隙。在大多数压装应用中这无关紧要。对于压缩深度公差非常严的压装站——例如 ±0.05 mm 或更严——这一间隙会在从趋近过渡到压装的过程中形成一个小的机械死区。对于这些情况,可以选择预紧或零间隙球面滑动轴承,值得在规格中注明。
螺纹防松。在高循环压装应用中,螺纹杆身可能因振动而松动。正确安装应包括螺纹锁固胶或机械防松措施——锁紧螺母、保险丝——以防松脱。正如Rod End 安装参考资料所述,这对垂直安装尤为重要,因为重力助松会叠加振动效应。花篮螺栓结构中的左旋/右旋螺纹组合天然比单螺纹配置更牢固。
压装站 Rod End 选型实用清单
上述工程考量可以归纳为一套可行的选型流程。
先看载荷与几何:
- 计算最大静态压装力,然后为 Rod End 静态径向载荷额定值乘以 3–5 倍安全系数
- 对于长行程执行器,在 Rod End 处加入铰接端条件后重新校核屈曲载荷
- 估算每个接口的最大角向错位,将机架变形、热漂移和公差累积考虑在内
- 确认螺纹尺寸和旋合长度与执行器杆规格匹配
再看环境:
- 需要无润滑?指定 PTFE 衬层
- 定期用水性或溶剂型清洁剂清洁?指定 316L 本体配 440C 钢球
- 确认 PTFE 衬层温度范围覆盖工况(−65°C 至 +150°C 可应对所有标准压装站环境)
最后看应用专项:
- 工装调节器:指定左旋/右旋螺纹对;其自锁几何结构值得这点额外成本
- 测力计接口:选择带低摩擦衬层的 Rod End,以尽量减小力值测量迟滞
- 超高精度压缩深度控制(±0.05 mm 或更严):考虑预紧零间隙球面滑动轴承
- 高循环安装:无论朝向如何都加装锁紧螺母和螺纹锁固胶;并安排定期检查
SYZ Machine 供应标准钢制和全不锈钢配置的工业 Rod End,并提供覆盖工业压装设备常用公制螺纹规格(M10–M64)的 PTFE 衬层选项。对于执行器接口非标准的压装站,可提供定制螺纹形式和本体配置。