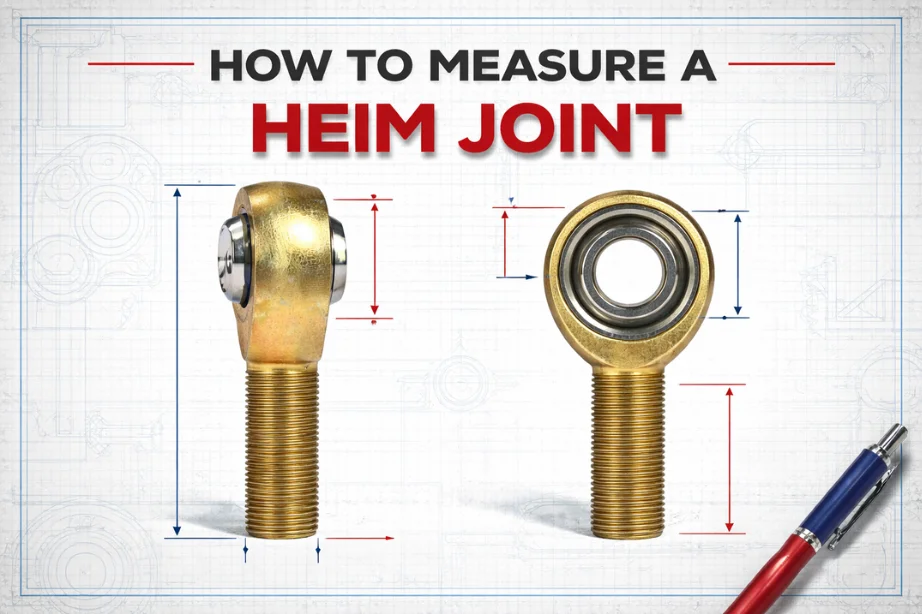
不测量现有 Heim Joint 就直接订购替换件,结果往往是:买回来的一盒零件既拧不上您的连杆,也装不进您的 Clevis 销,还与支架干涉——然后还得再等两周才能拿到正确的型号。Heim Joint 的规格体系从表面上看很简单:选个螺纹尺寸就完事。其实不然。螺纹尺寸只是您在下单或指定新关节之前需要核实的七个尺寸之一。
本指南将覆盖全部七个尺寸。针对每一个尺寸,您都会得到清晰的说明:它控制什么、如何用数显卡尺和螺距规进行测量,以及常见数值在实际中是什么样子。
为什么只看螺纹尺寸远远不够
螺纹规格——例如 1/2″-20 或 M12×1.25——是印在大多数包装上、也是大多数目录搜索筛选器引用的数字。制作者用它来订购替换件,而且对于从一个目录品牌直接换到另一个目录品牌的直接替换来说,它通常就足够了。但它只告诉您这个关节能否拧上您的连杆端或管材,却无法告诉您:球面轴承的孔径是否与您的 Clevis 销匹配、壳体是否装得进您的支架、关节是否具备您的几何结构所需的错位角,以及关节总长是否会在改变已调节连杆长度后破坏对中。
先测螺纹,再测其余。所有七个尺寸协同工作;四个对了、漏掉第五个,关节照样不能用。
您需要的工具
数显卡尺——除螺距外的每一项测量都要用到它。一把分辨率为 0.001″(0.02 mm)的 6″ 数显卡尺就足够了。Mitutoyo(三丰)和 Starrett(施泰力)品质可靠;Harbor Freight 自有品牌偶尔用用也行。游标卡尺精度足够但读数较慢。无论哪种,都比卷尺强得多。
螺距规——一套可折叠的螺纹梳规能明确判定螺距。没有它,您只能靠肉眼比较看起来几乎一样的螺距(3/8″-24 和 3/8″-16 在杆身上看起来很像,直到您用螺距规一量才知道差别)。一套螺距规不到 15 美元,能彻底告别猜测。
角度仪或倾角仪 App——测量错位角时,数字角度仪或手机水平仪 App 里的角度功能就足够精确。您是在验证关节能否达到几何结构所需的偏摆量,而不是在给某个尺寸做公差认证。
如果关节长度超出卡尺量程,一把 6″ 钢直尺对测量总长很有用。否则,卡尺加螺距规就能搞定一切。
尺寸 1:螺纹尺寸与螺距
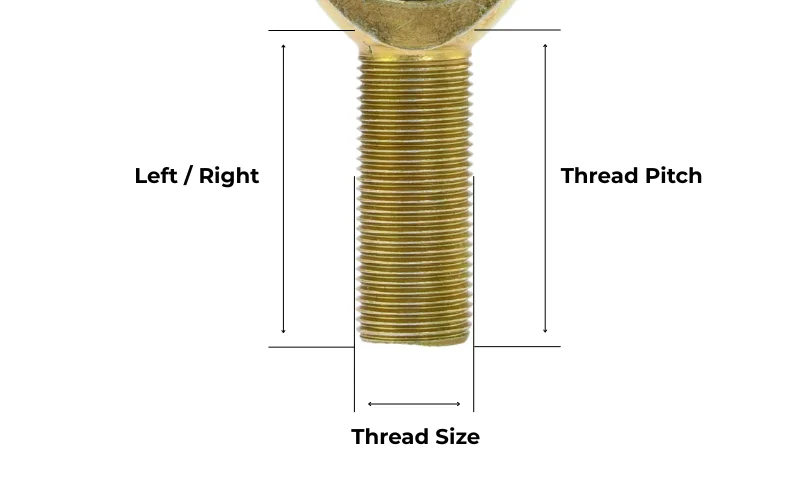
螺纹规格是起点,也是 Heim Joint 上最常被引用的尺寸。它决定关节能否连接到您的连杆管端、花篮螺栓杆身或螺纹式 Rod End 壳体上。
螺纹直径:用卡尺外量爪跨过螺纹牙顶测量(外螺纹关节的)杆身外径。由此得到螺纹公称直径。内螺纹关节则用内量爪测量螺纹内径。
螺纹螺距:把螺距规的梳齿卡到螺纹上,直到某一片梳齿完全贴合、不晃动为止。Heim Joint 常见的英制规格:1/4″-28、5/16″-24、3/8″-24、1/2″-20、5/8″-18、3/4″-16。常见公制规格:M6×1.0、M8×1.25、M10×1.25、M12×1.25、M14×1.5、M16×1.5。公制与英制在公称直径上重叠程度很高,容易造成混淆——3/8″-24 杆身和 M10×1.25 杆身的外径都接近 10 mm。但螺距不同;两种螺纹不能互换,强行拧入会两败俱伤。
右旋还是左旋螺纹:标准 Heim Joint 为右旋螺纹。左旋版本用于花篮螺栓和调节场合——连杆的一端必须与另一端反方向旋入,这样转动管子即可调节长度而无需断开连接。左旋螺纹关节通常在杆身上有一条切槽标记或打有“LH”钢印,但并非总是如此。如果您是从现有连杆上拆卸关节,订购替换件前务必确认螺纹旋向。
外螺纹与内螺纹:外螺纹关节带有螺纹杆身,可拧入管子或 Clevis。内螺纹关节的壳体上带有螺纹孔,用于接纳螺柱或螺栓。两者的螺纹规格测量方式相同——直径和螺距——但关节壳体几何形状不同。测量前先确认您的应用需要哪种构型。
尺寸 2:孔径(销孔)
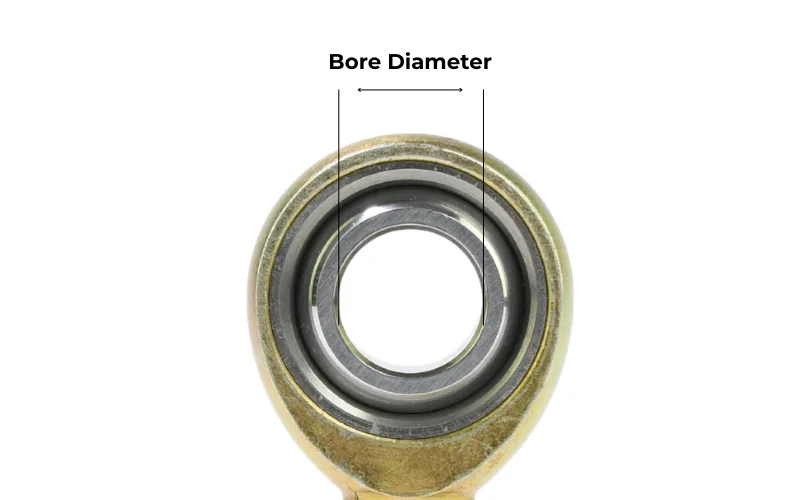
孔径是穿过球面轴承中心的孔——也就是您的 Clevis 销、安装螺栓或枢轴穿过的地方。这是机械上最关键的配合尺寸。孔径偏小意味着销要用力才能装进去;孔径偏大则意味着销有横向旷量,即使其他一切都配合正确,关节在载荷下仍会晃动作响。
测量方法:使用数显卡尺的内量爪——主量爪上方那个小的阶梯爪。把它们张开接触到孔壁的相对两侧。先在 0° 方向测量孔径,然后旋转 90° 再测一次。新关节的两次读数应在卡尺分辨率范围内一致。磨损的关节会因销上反复的载荷循环而使孔径拉长——两次读数会出现偏差,这说明该关节已经使用了很长时间。
常见孔径尺寸:英制孔径:1/4″(6.35 mm)、5/16″(7.94 mm)、3/8″(9.53 mm)、1/2″(12.7 mm)、5/8″(15.88 mm)、3/4″(19.05 mm)。
公制孔径尺寸:6 mm、8 mm、10 mm、12 mm、14 mm、16 mm、20 mm。
与螺纹相同的重叠陷阱在这里同样适用:3/8″ 孔径是 9.53 mm;10 mm 孔径是 10 mm。这 0.47 mm 的差别,视您的销而定,可能是过盈配合也可能是松旷配合。在假定两者可以互换之前,先确认规格到底是英制还是公制。
孔与销的配合检查:如果手头就有 Clevis 销,装配前先试一下。销应能在中等手力下滑动穿过——不卡滞、无横向晃动。需要用锤子敲才能开始装入的销,说明孔径偏小或销偏大;强行装入会损坏衬层。侧向扳动销时出现位移,说明孔径偏大或销偏小;这种旷量会在载荷下出现在关节上。
尺寸 3:壳体外径
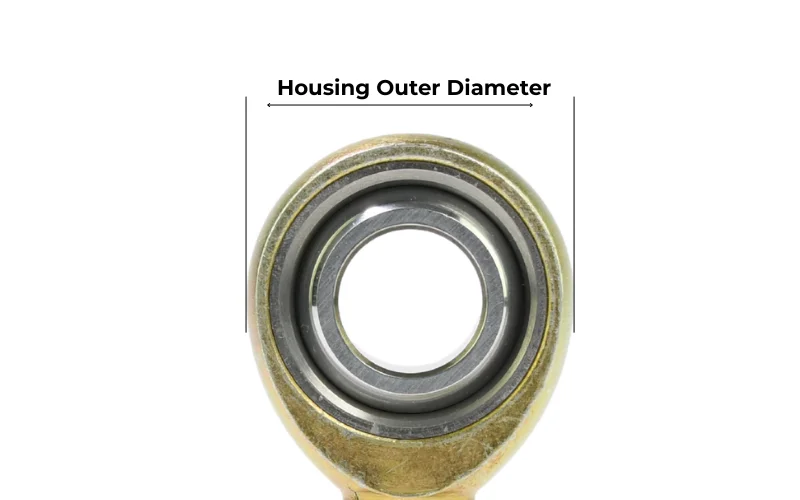
壳体外径是容纳球面轴承的环形或壳体部分的外径——即垂直于孔轴方向测量时关节的最宽处。这个尺寸决定关节能否避开周围结构:支架、底盘管件,以及连杆另一端的 Rod End 壳体。
测量方法:张开卡尺外量爪,跨在关节壳体垂直于孔轴方向的最宽处。在相隔 90° 的两个方向各测一次,以确认壳体是圆的。新关节的两次读数一致。曾经过载变形的壳体在不同方向上会显示不同的读数——这是判断旧关节状况的实用诊断手段。
这个尺寸控制什么:当您要把关节装入一个腔体尺寸固定的现有支架,或需要避开关节附近的管件或结构件时,壳体外径最为重要。在目录件直接替换的应用中,同等规格关节之间的壳体外径差异比孔径和螺纹小——但确实存在差异,不同制造商之间尤其如此。不要想当然地认为一家供应商的 1/2″-20 关节与另一家的 1/2″-20 关节壳体外径相同。
按螺纹尺寸划分的常见壳体外径范围(近似值,并非所有制造商都完全一致):
请对照您的实际关节进行核实——以上只是代表性范围,不是固定规格。
外径反映的是整体宽度,而从枢轴中心到关节顶部的距离——尺寸 6——才是决定支架内部间隙的关键。
尺寸 4:壳体宽度与总长
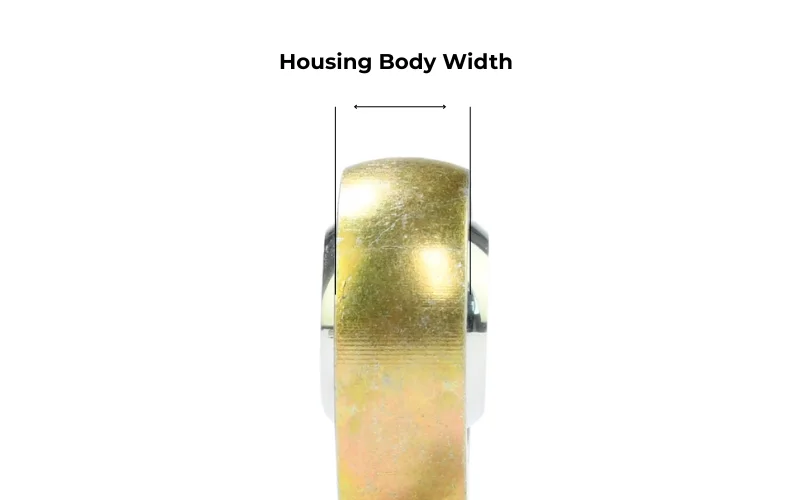
这两个尺寸共同决定关节在您的总成中占据的空间:壳体宽度(也称环宽或壳体厚度)告诉您关节在最宽处占用的轴向空间,而总长告诉您从杆身末端到壳体另一侧端面的关节整体尺寸。
壳体宽度:壳体两侧平面之间的面间距——即与支架或 Clevis 接触的端面。使用卡尺外量爪或测深杆。这个尺寸决定您需要的支架槽宽。壳体宽于支架槽就装不进去;壳体窄于支架槽则需要加垫片消除轴向旷量。
总长:外螺纹关节从杆身末端到壳体另一侧端面的总长度,或内螺纹关节从壳体一端到另一端的总长度。这个尺寸影响连杆的调节后长度。如果您用另一个制造商的新关节替换磨损的旧关节,总长几毫米的差异就会改变连杆几何,除非您在装配时重新调节。在关键的转向和悬挂连杆上,锁定调节之前请把这个差异考虑进去。
总长测量方法:把杆身末端平贴在卡尺固定量爪上,再推动滑动量爪接触壳体的另一侧端面。长关节可能超出 6″ 卡尺的量程——必要时用 12″ 直尺配合卡尺测量。
在目录数据表中,总长通常标注为 **L** 或 **C**,壳体宽度标注为 **B** 或 **W**,而壳体厚度有时会作为独立条目与环体外径分开列出。这些标注因目录标准(ISO、ANSI、JIS)而异——请确认您的供应商采用哪种标准。
请注意,壳体宽度指的是壳体本身;枢轴部位的宽度请参见尺寸 5。
尺寸 5:安装宽度(球体宽度)
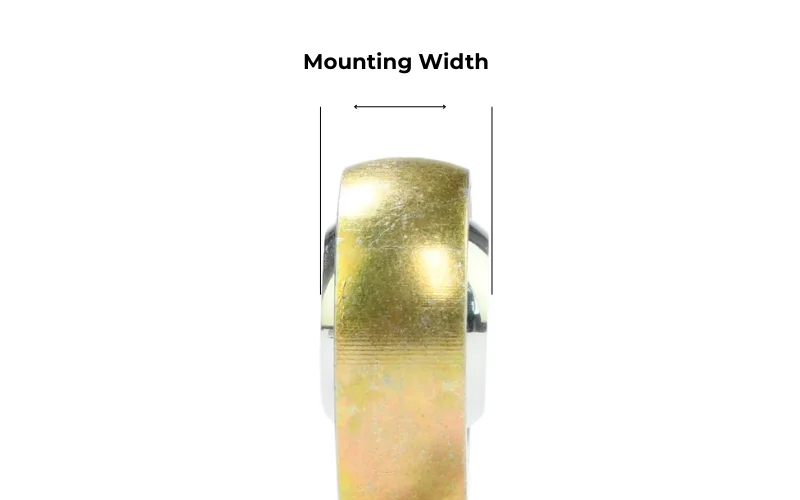
尺寸 4 讲的是壳体厚度,而安装宽度是内侧球体两平行平面之间的轴向距离——即与您的垫片或支架耳板实际接触的表面。在高性能 Heim Joint 上,球体几乎总是比壳体更宽,以便关节活动时连杆不会撞到支架。
测量方法:使用卡尺外量爪测量内部旋转球体两个平行平面之间的距离。测量前确保球体在壳体内处于居中位置。如果关节使用一体化高错位垫片,则从一片垫片的最外侧面量到另一片垫片的最外侧面。
为什么重要:这个尺寸决定您五金件的“叠层高度”。如果安装宽度窄于支架开口,必须用垫片或间隔件填补间隙;如果更宽,关节就装不进去。对于精密转向装置,哪怕 0.5 mm 的偏差也会造成轴向旷量,劣化操控手感并在载荷下产生可闻的“哐当”异响。
尺寸 6:头部径向高度(中心到顶部)
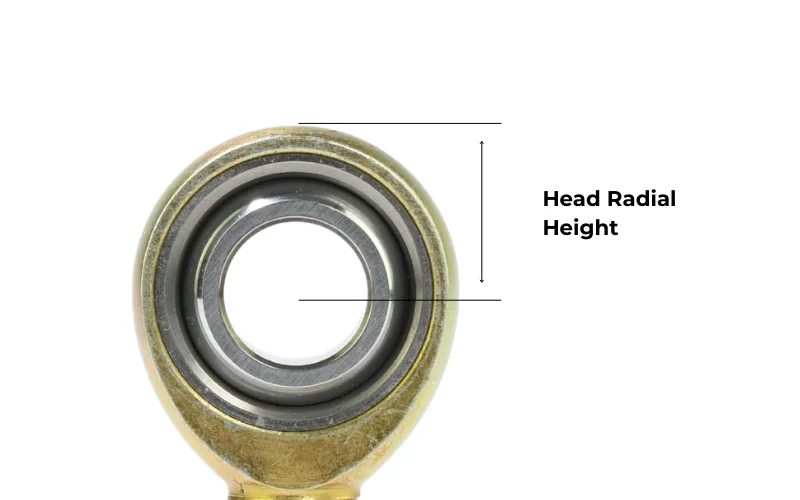
头部径向高度是从孔的精确中心到壳体头部最外缘的距离,沿关节的竖直轴线测量。它代表关节头部的“半径”。
测量方法:这是一个可以推导的尺寸。先测量壳体外径(尺寸 3)。如果壳体完全对称,径向高度恰好是外径的一半。要手动验证,可用卡尺的测深杆:把卡尺基面贴在壳体外部顶端,伸出测深杆探入孔内直到触及中心点。或者,从壳体顶部量到孔的下边缘,再加上孔径(尺寸 2)的一半。
为什么重要:这就是“间隙半径”。它告诉您 C 形支架或 Clevis 内部需要留出多少空间,关节才不会触底。如果您在设计定制的悬挂耳板,螺栓孔到支架背面的距离必须大于这个径向高度。如果壳体“太高”(径向高度大),关节还没开始倾斜就会顶住支架,限制您的有效运动范围。
尺寸 7:错位角
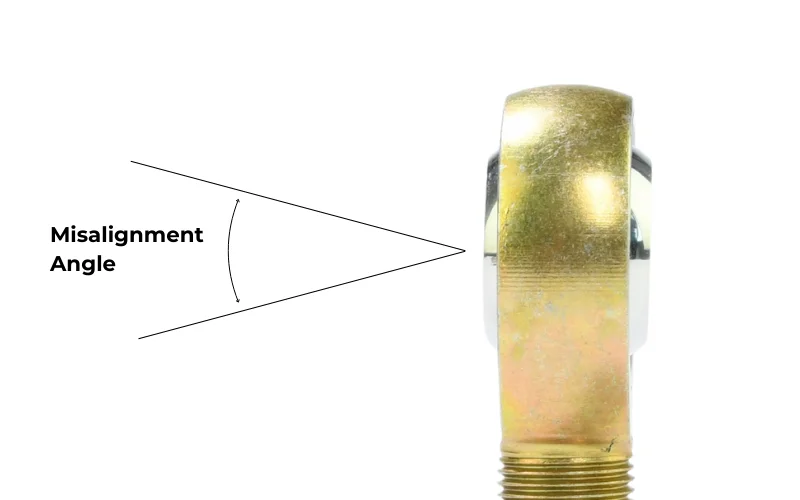
错位角是球面轴承在球体接触壳体并被挡住之前可以转动的角度范围。这不是卡尺能测的尺寸——它是一项功能检查,或是需要与您应用的几何要求核对的目录规格。
如何测量手头的关节:固定关节壳体,转动孔轴线(那个孔)直到球体在极限位置接触壳体。居中位置与极限位置之间的夹角就是错位角。使用数字角度仪:在居中位置把它放在杆身上,归零,然后转到极限位置读取角度。或者,使用手机水平仪 App 的角度功能,以一块跨越孔轴线的平面为基准测量。
错位角通常以总值标称:标称 ±25° 总值的关节,从中线向每个方向各有 25°。有些数据表列总值,有些列单侧值。比较数值前请仔细阅读规格说明。
按关节类型划分的常见错位角:
- 标准烧结衬层或 PTFE 衬层关节:每侧 ±12° 至 ±15°(总值 ±24° 至 ±30°)
- 广角或高错位关节:每侧 ±25° 至 ±30°
- 精密钢对钢关节:每侧 ±8° 至 ±12°(角度更小,承载能力更高)
为什么重要:如果您的悬挂几何在完全伸展时、或转向连杆在打满方向时需要关节达到 20° 的角度偏摆,那么每侧 ±12° 的标准关节在该位置就会失效。关节会在悬挂达到全部行程之前卡死,随之产生的力要么由关节吸收,要么由连杆吸收——两种结果都不好。
检查旧关节的可动性能:用手转动轴承,使其走完整个角度范围。在整个弧段内应移动顺畅,任何位置都不应有卡滞、顿挫或研磨感。在居中位置活动自如、但在 8° 处卡滞的关节,说明衬层已损坏或磨损。一旦衬层受损,原包装上的标称角度就毫无意义了。
汇总各项测量:快速核对清单
在订购替换件或为改装项目指定新关节之前,请确认以下尺寸:
Heim Joint 测量核对清单
螺纹:_____ 直径 × _____ 螺距,外螺纹 / 内螺纹,右旋 / 左旋
孔径:_____ 英寸 / mm(销配合)
壳体外径:_____ 英寸 / mm(外部间隙)
壳体宽度 / 总长:_____ / _____(支架槽与连杆几何)
安装宽度:_____(球体面间距 / 叠层高度)
径向高度:_____(中心到顶部间隙)
错位角:_____ 度(总值)(角度活动范围)
直接替换件需要全部匹配。新应用选型则需要让孔径和螺纹与您的五金件匹配、壳体装进您的支架包络空间,并达到几何结构所要求的错位角。
公制与英制:如何判断您面对的是哪种体系
Heim Joint 因原产国和行业惯例不同而遵循不同的尺寸标准。北美的汽车赛车和越野制造以英制规格为主。欧洲汽车、工业机械、农业设备以及大多数亚洲制造的产品使用公制。
最简单的判断方法:看壳体上的钢印或刻字。大多数关节在杆身(外螺纹)或螺纹孔附近(内螺纹)标有螺纹尺寸。如果标注是 M10、M12、M14——公制。如果是 3/8、1/2、5/8——英制。如果没有标记,用卡尺量螺纹外径并跑一遍螺距规。3/8″-24 杆身外径约 9.5 mm、螺距为每英寸 24 牙;M10×1.25 杆身外径约 10 mm、螺距 1.25 mm。两者外径接近到肉眼难辨;但英制和公制的螺距规却截然不同。
如果您应用中的五金件是英制的(Clevis 销、连杆管端、焊接衬套),而您评估的关节是公制的,请两者都测量并进行数值比较。接近不等于可以互换。
当测量结果对不上任何标准尺寸时
较老的 OEM 连杆关节、部分农业设备关节以及某些进口产品是按非标准尺寸制造的——公制孔配英制螺纹、壳体外径介于常见目录尺寸之间,或孔径与标准 Clevis 销直径对不上。当所有目录选项都与您的测量结果不匹配时:
向特种或定制供应商寻求尺寸匹配的货源。标准目录只覆盖最常见的组合。承接定制业务的供应商可以加工特定的孔径、螺距和壳体尺寸。
对配合五金件重新镗孔或重新攻丝,以适配标准关节。这是机加工车间的思路——把孔拉削或镗到下一个标准尺寸,或对管端重新攻丝。
重新设计支架或端部接头,以适配标准关节。对于焊接总成而言,这通常是最干净的长久之计:把非标准五金点替换为可安装标准关节和标准 Clevis 五金件的方案。
SYZ ROD ENDS 供应外螺纹和内螺纹构型、英制和公制螺纹规格、孔径 1/4″ 至 3/4″ 及 M6 至 M20 的 Heim Joint,材质包括铬钼钢和不锈钢,并提供 PTFE 衬层和金属对金属轴承选项。对于孔径或螺纹有非标准要求的应用,可按需提供定制构型。